
本文目录
产品偏黄,有的是整体发黄,有的是浇口附近先黄,还有的是末端发黄。位置不同,原因完全不同。
这篇说清发黄的三种分布、各自对应的根因,以及为什么先查停留时间再查色母。
一、出在哪
30秒看懂发黄变色
30秒看懂发黄变色00:33
整体发黄:整件颜色偏,边界均匀,多为料的问题。
浇口附近发黄:以浇口为中心的局部偏色,多为局部过热或剪切。
末端发黄:最后充填点附近偏深,多与困气、降解有关。
二、根因
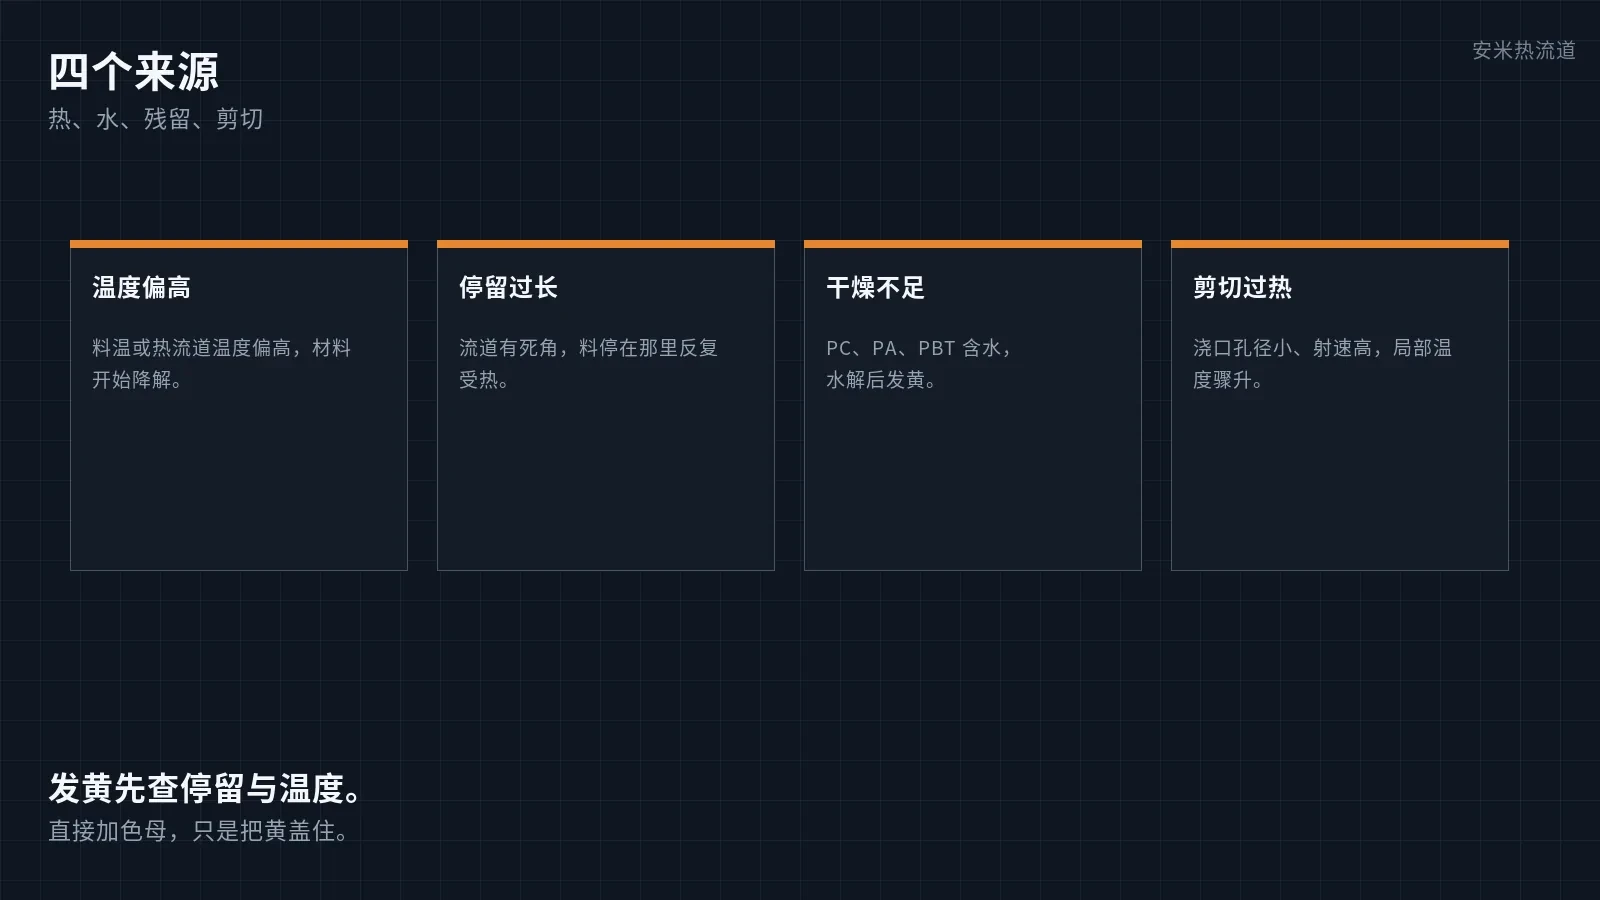
料温偏高:螺杆各段温度超过材料推荐范围,降解开始。
停留时间过长:热流道流道有死角、换色换料不彻底,料在高温里停太久。
干燥不足:PC、PA、PBT 这类材料含水后水解,颜色与力学一起下降。
剪切过热:浇口孔径偏小、射速偏高,过浇口时局部温升明显。
模温或排气影响:局部散热差、困气处温度叠加,也会先黄。
三、和色差、焦烧分开
色差是颜色与标准板不一致,多为色母、批次、混料问题,分布均匀。
焦烧是局部碳化,颜色深褐发黑,出现在困气处。
发黄是整体或局部的黄变,还没到碳化的程度,但力学已经在下降。
四、责任怎么分
热流道这一环:各段温度、流道有无死角、停留时间。
注塑机这一环:料温、螺杆转速与背压、清机是否彻底。
注塑厂这一环:原料干燥、回料比例、色母与混料。
五、怎么解决
按材料牌号设定温度,不按经验值套;高温料与热敏料分开设。
缩短停留时间:减少热流道死角、降低换料残留、控制回料比例。
干燥按材料要求做到位,PC、PA、PBT 尤其不能省。
浇口孔径与射速匹配,降低过浇口剪切。
分区控温,浇口段与流道段分开设,哪一段先黄就查哪一段。
边界要说清楚:发黄是材料已经受过热,颜色可以调回来,力学回不来。先解决温度与停留。
写在最后
发黄是材料受过热的信号。 先查停留时间与温度,再谈色母。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记