
本文目录
浇口附近沿流动方向出现一片银白色条纹,表面像有水痕,光照下更明显。这是银纹与水花。
这篇说清气从哪来、怎么和喷射纹困气分开,以及为什么先查干燥再查温度。
一、出在哪
30秒看懂银纹水花
30秒看懂银纹水花00:28
浇口附近沿流动方向,呈一束一束的银白条纹,越靠浇口越密。
水花多出现在流道与浇口附近,边界不规则,像溅上去的水痕。
二、根因
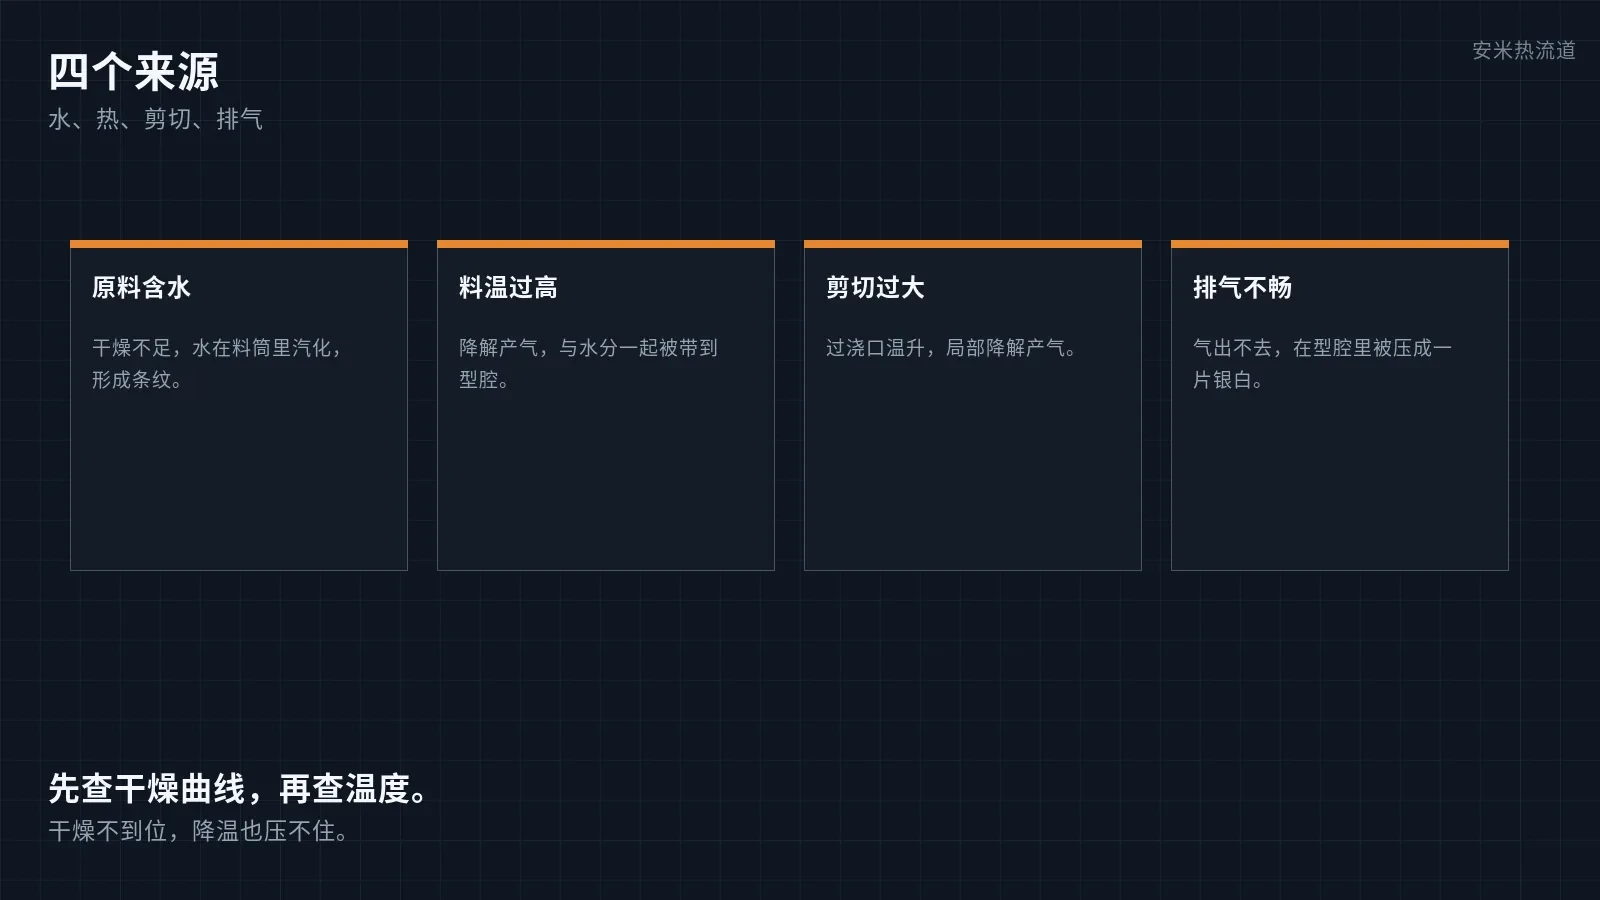
原料含水:干燥不足或干燥后回吸,水在高温下汽化,跟着熔体进型腔。
料温过高:材料降解产气,与水分一起形成条纹。
剪切过大:浇口孔径小、射速高,过浇口温升明显,局部降解。
排气不足:气到了型腔出不去,被压成银白一片。
冷料进入型腔:浇口处冷料未处理,与熔体一起被带到表面。
三、和喷射纹、困气分开
喷射纹是单条蛇形,起点固定,随射速变化明显。
银纹是一束一束的,分布更宽,随干燥与料温变化。
困气在末端与熔接处,表现为烧黑或缺料,不形成银白条纹。
四、责任怎么分
注塑厂这一环:原料干燥、回料比例、料斗密封。
注塑机这一环:料温、背压、射速。
模具这一环:排气与浇口冷料处理。
热流道这一环:温度设定与流道有无死角,避免降解产气。
五、怎么解决
按材料干燥曲线做足时间与温度,干燥后避免回吸。
降低料温到推荐范围,缩短停留时间。
过浇口段降速、加大浇口孔径,降低剪切产气。
末端与熔接处加排气,让气有路走。
彻底清机换料,避免残料降解产气。
边界要说清楚:银纹是气的问题,不是模面脏。擦模、抛光都改不了条纹。
写在最后
银纹是气的痕迹,气来自料,也来自排气。 干燥、温度、排气三处一起查,条纹才消。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记