
本文目录
一套热流道用了两三年,浇口孔径量出来比图纸大,产品断料越来越难断干净,浇口周围还出现条纹,这是浇口磨损。含玻纤、含阻燃剂的料,还会在内壁出现点蚀。
这篇说清磨损长在三个位置、什么料磨得最快,以及孔径变了以后为什么温度与断料都要跟着重设。
一、出在哪
30秒看懂浇口磨损
30秒看懂浇口磨损00:33
浇口出口内壁与孔口棱边:冲刷沟沿流动方向,越靠孔口越深,孔径被逐渐扩大。
浇口套端面:与产品面或阀针接触的位置磨亮、出现台阶,产品上留下痕迹。
阀针头部与座面:关闭时反复撞击,头部变形、座面被打出环痕。
二、什么情况磨得快
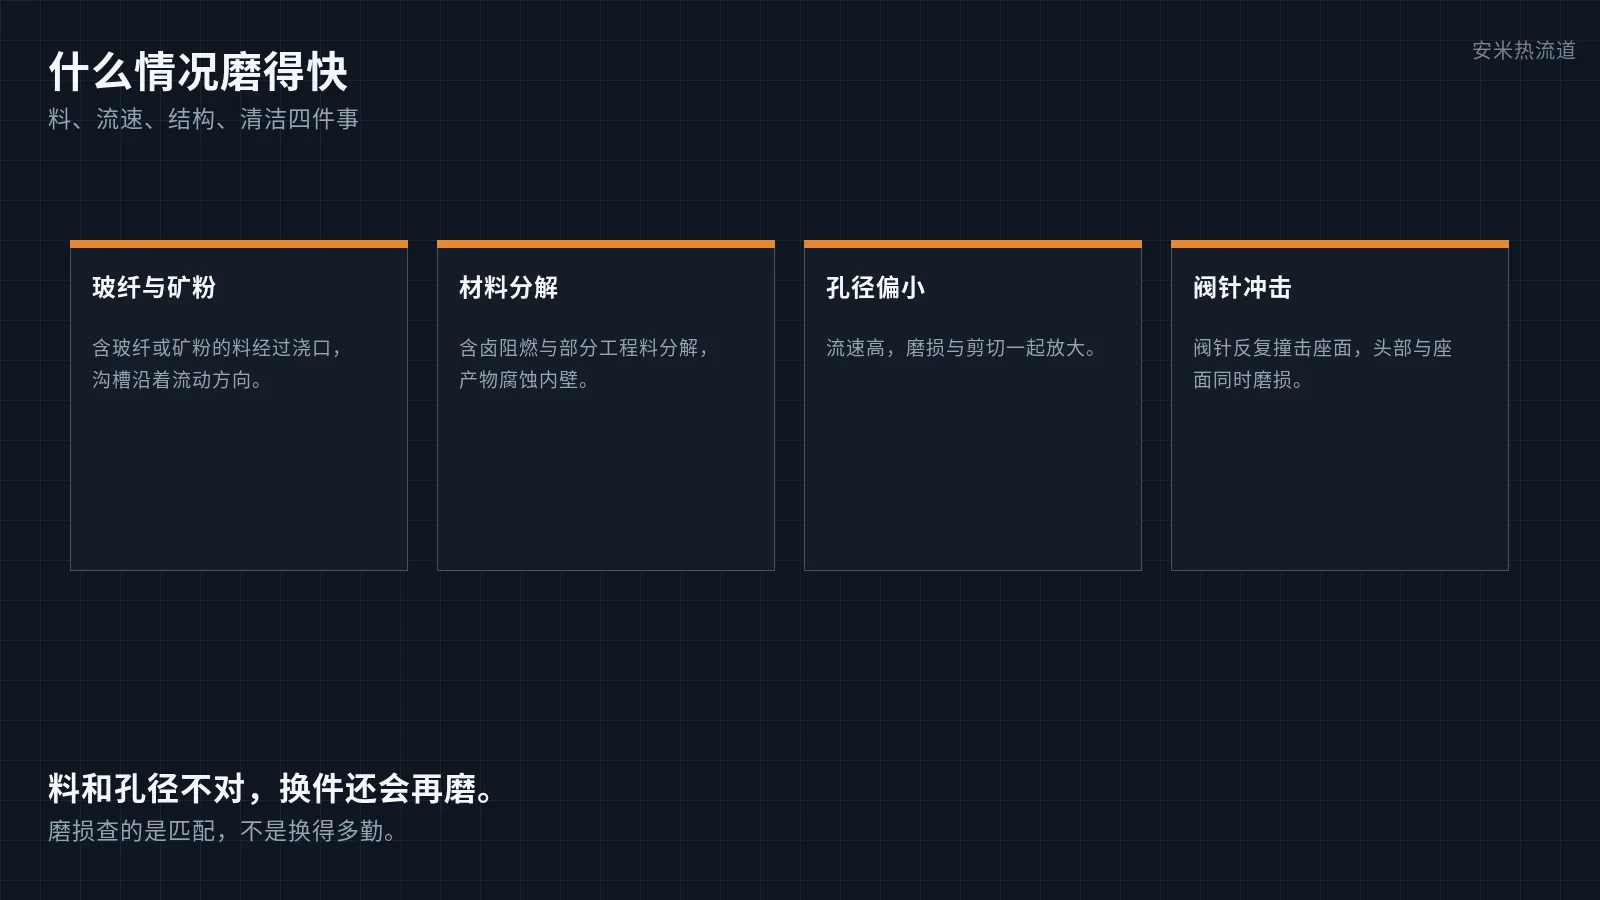
填充料:玻纤、矿粉在浇口处流速最高,冲刷最明显,PA66 加玻纤、PPS 加玻纤、PBT 加玻纤都属于这一类。
腐蚀性分解产物:含卤阻燃料、PVC 类材料在温度偏高时分解,产物沿内壁点蚀。
孔径偏小、流速偏高:磨损与剪切同时放大,浇口白化也会跟着来。
阀针行程与座面冲击:关闭过猛、行程过大,撞击能量都落在头部与座面。
换料不彻底:残料在高温下碳化,既腐蚀内壁又改变孔径。
三、和积碳、残留分开
浇口积碳是附着物,拆开可以清掉,清完孔径恢复。
浇口磨损是孔径真的变了,清不掉,量出来就能确认。
浇口残留是产品上的料,是断料问题,不是浇口本身被磨掉。
四、责任怎么分
浇口这一环:孔径与锥度按材料匹配,阀针关闭时序与行程由我方核对。
模具这一环:浇口套与阀针的材料、热处理、表面处理属模具厂。
注塑机这一环:过浇口段的射速设定,直接决定冲刷强度。
五、怎么解决
含玻纤的料不要把孔径做到最小,孔径与锥度按材料与壁厚一起核。
过浇口段降速,走完浇口再提速,冲刷与剪切一起降下来。
阀针关闭时序与行程按实际核对,减少对座面的冲击。
浇口套与阀针选耐磨材料与表面处理,易腐蚀的料优先考虑更换牌号或降温。
定期量孔径。孔径一旦变化,浇口段温度与断料时机都要重设,不能只换件。
边界要说清楚:换件只恢复尺寸,不恢复工艺。孔径变了而温度与断料没跟着改,拉丝、残留会重新出现。
写在最后
浇口磨损不是突然发生的,是孔径一点点变大。 量孔径、核材料、降过浇口射速,三件事做完,寿命才拉得长。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记