
本文目录
阀针式热流道上最常见的两个抱怨:某一腔浇口总有残料、开模带丝;或者某一腔动作慢半拍,充填先后差、个别腔缺料。前者是关闭不严,后者是卡滞。
这两个现象都不在温度上,先查动作。
一、出在哪
30秒看懂阀针卡滞
30秒看懂阀针卡滞00:34
在阀针头与浇口口的配合面,以及阀针的导向段。阀针下行到位,浇口被封死,熔体断在浇口口部;阀针差一段,浇口始终有一条缝,残料就从这条缝留下来。
二、三种表现
关闭不严:浇口位置有残料、开模被拉成丝,或产品带凸起。
动作迟滞:个别腔充填晚,先后差拉大,严重时该腔缺料。
卡死:整腔不出料,拆开可见阀针卡在导向段或浇口口部。
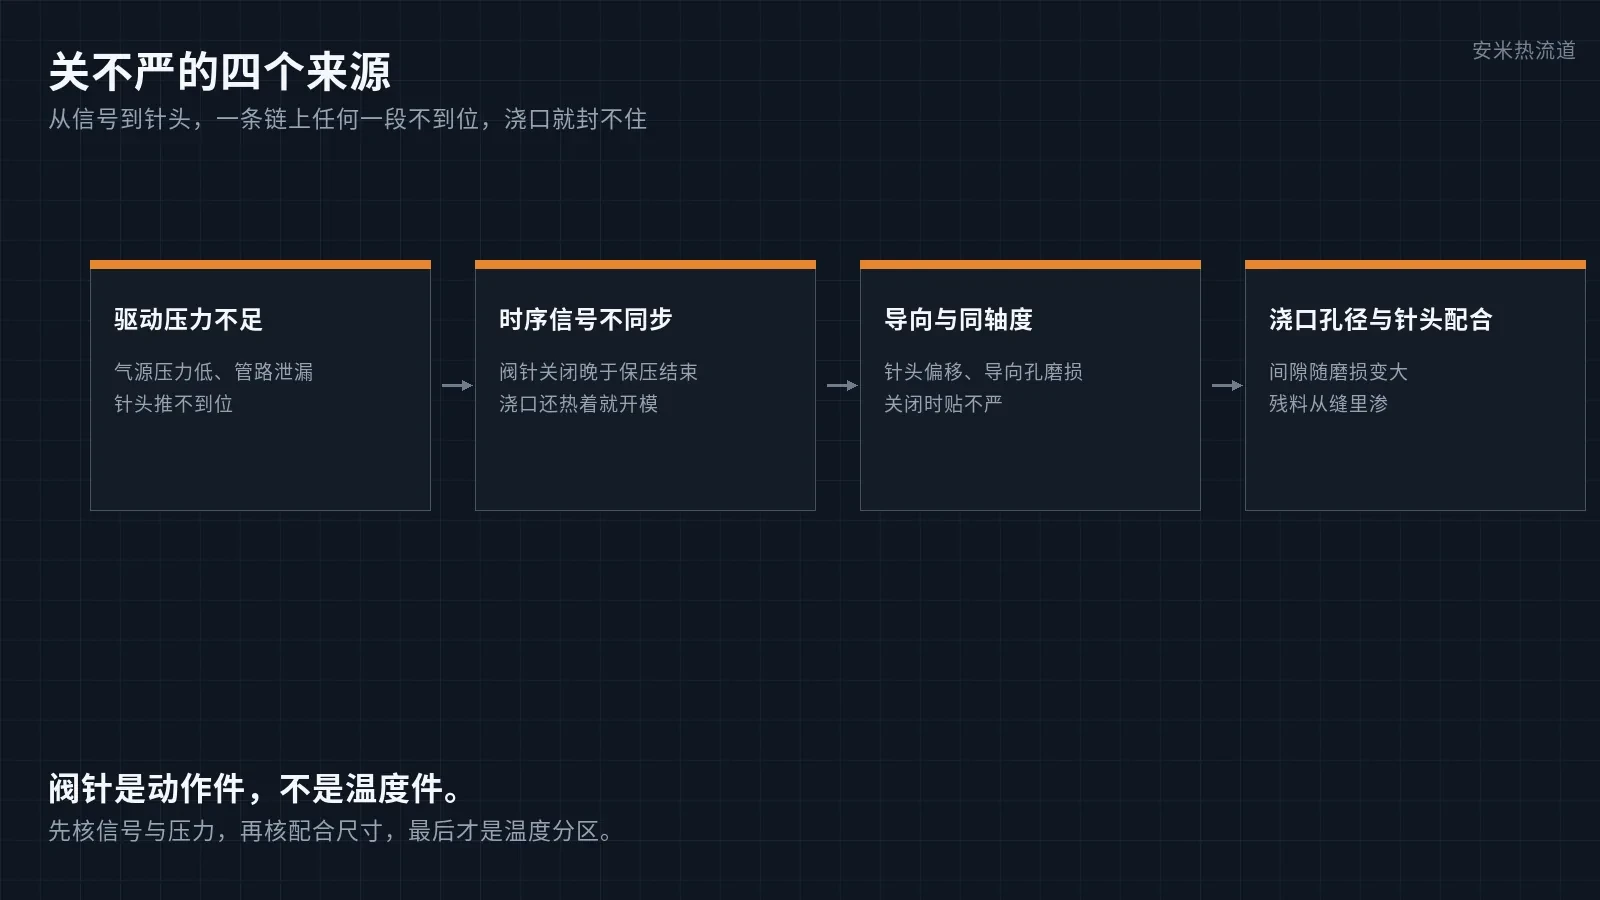
三、四个来源
驱动压力不足:气源压力低、管路泄漏,针头推不到位。
时序信号不同步:阀针关闭晚于保压结束,浇口还热着就开模,残料被拉出。
导向与同轴度:针头偏移、导向孔磨损,关闭时贴不严。
浇口孔径与针头配合:间隙随磨损变大,残料从环缝渗出。
四、和漏料、积碳区分
热嘴漏料出在热嘴与分流板、热嘴与浇口套的接合面,模面有胶层。
浇口积碳是通道内壁附着碳化层,出胶不稳并伴黑点。
阀针问题出在动作,位置在阀针头与浇口口的配合面,浇口本身不堵、不积碳,就是关不严或动不了。
五、责任怎么分
我方:阀针与驱动接口、排线、时序控制器,以及浇口孔径与阀针头的配合尺寸核对。
注塑机这一环:气源压力、开合模与保压信号。
模具这一环:浇口套加工精度、导向孔与阀针的同轴度。
六、怎么解决
先核时序:阀针应在保压结束之前关闭,关闭时刻与保压撤压对齐。
再核驱动:气源压力与管路,针头行程是否到位,响应是否滞后。
复核配合:浇口孔径与针头间隙按图纸核对,磨损超差的更换。
温度分区避免阀针周围局部过热,料在阀针上固化或碳化也会造成卡滞。
边界要说清楚:阀针是动作件,调温只能掩盖,不能替代阀针动作。关不严要解决的是信号、压力与配合,不是浇口温度。
写在最后
阀针问题查起来是一条链:信号给了没有、压力够不够、针头走到位没有、配合面贴不贴得住。四段里有一段不到位,浇口就封不住,温度调得再准也没用。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记