
本文目录
模面上出现一圈胶,擦掉又有;产品带飞边状的溢料,位置还总在同一处。拆开看,胶不是从型腔来的,是从热嘴与分流板的接合面、或者浇口套的配合面渗出来的。
这类问题在装配上,不在温度上。
一、出在哪
30秒看懂热嘴漏料
30秒看懂热嘴漏料00:30
两个接合面:热嘴与分流板的端面,热嘴与浇口套的配合面。熔体压力一上来,从这两个面的缝隙里渗到模面,攒成胶层。
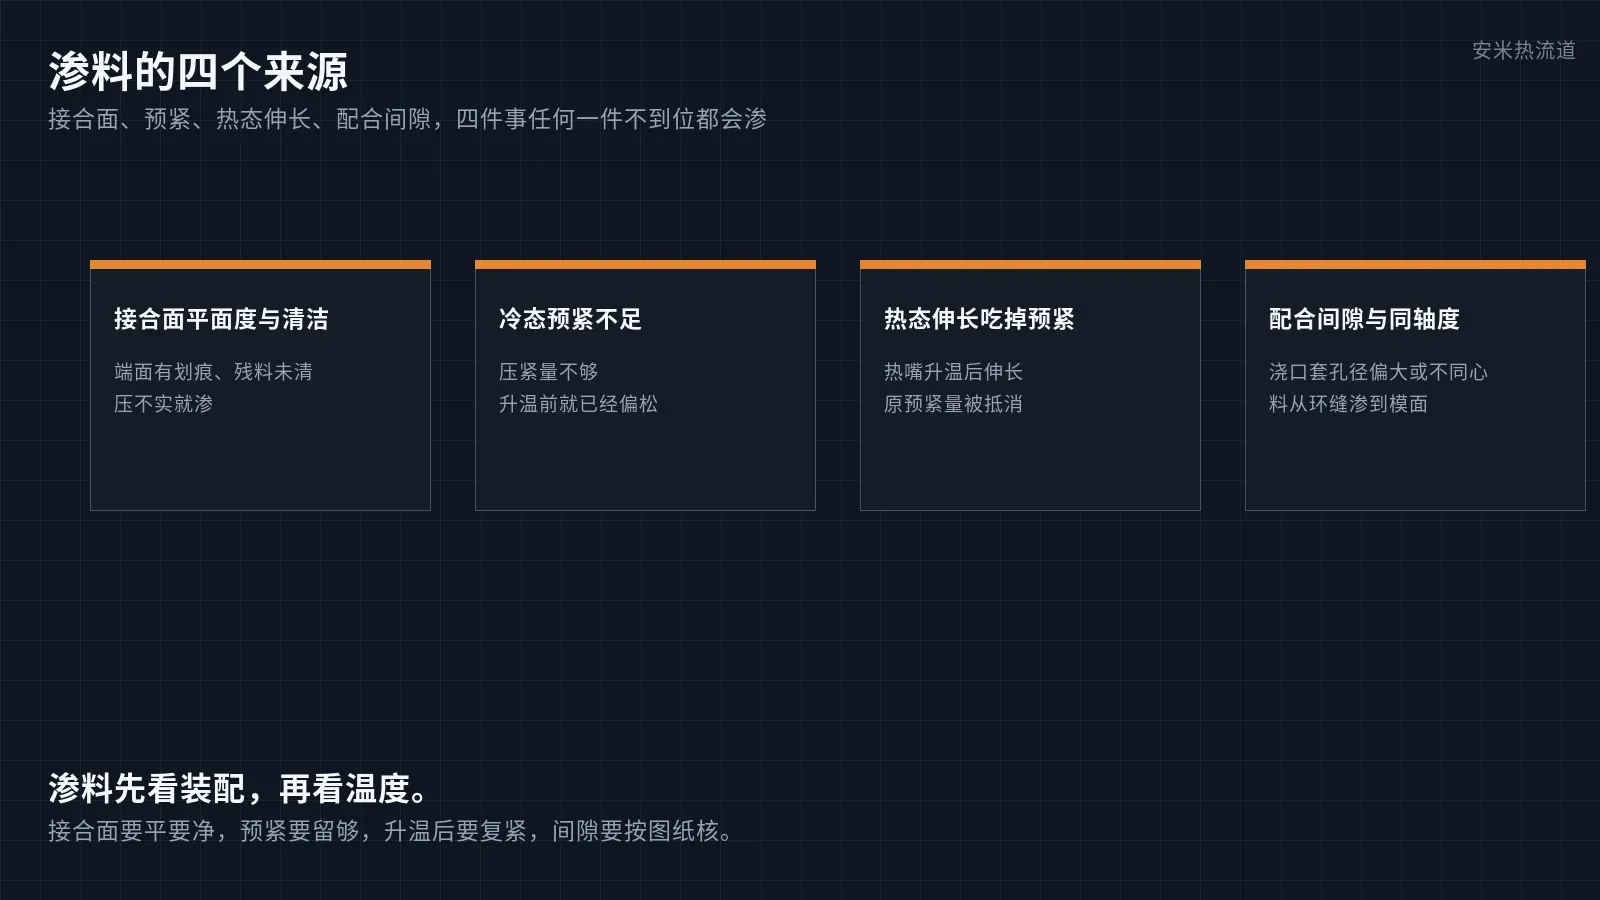
二、四个来源
接合面平面度与清洁:端面有划痕、残料没清干净,压不实就渗。
冷态预紧不足:压紧量不够,升温前就已经偏松。
热态伸长吃掉预紧:热嘴升温后伸长,冷态留的预紧量被抵消,接合面出现间隙。
配合间隙与同轴度:浇口套孔径偏大或不同心,料从环缝渗到模面。
三、和飞边、浇口残留区分
飞边出在分型面、镶件缝与顶针位,与锁模力和型腔压力有关。
浇口残留是浇口位置留下凸起或剪切痕,位置在浇口,不在模面。
渗料是模面上一圈胶层,位置沿热嘴周围,拆开能看到接合面上的胶。
四、责任怎么分
我方:热嘴与分流板的接合面加工与装配、冷态预紧量、驱动接口与排线的密封。
模具这一环:浇口套孔径与同轴度、模架平面与压紧结构。
注塑机这一环:料温与射压,压力越高渗得越快。
五、怎么解决
接合面研磨与清洁,装前确认没有残料与划痕。
按冷态预紧量装配,升温到工作温度后复紧检查一次,把热膨胀吃掉的部分补回来。
配合间隙按图纸核对,孔径磨损超差的更换浇口套或嘴头。
温度分区控制,避免局部超温把熔体黏度降得过低。
边界要说清楚:只降温度会把渗料转成浇口冻结,漏料是装配与配合的问题,先解决面与缝。
写在最后
渗料看着是密封问题,实际是装配问题:面要平、要净,预紧要留够,热态要复紧,间隙要按图纸。四件事做到,温度才有意义。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记