
本文目录
一件产品,设计把壁厚从 0.8mm 改到 0.5mm,重量降了三成,成本降了两成。试模打不满,改了三轮工艺也没用。
问题不在工艺,在流程比。这篇讲壁厚的下限怎么算。
流程比是什么
流程比是流程长度除以壁厚。流程长度是从浇口到型腔最远端的实际路径长度,不是直线距离。
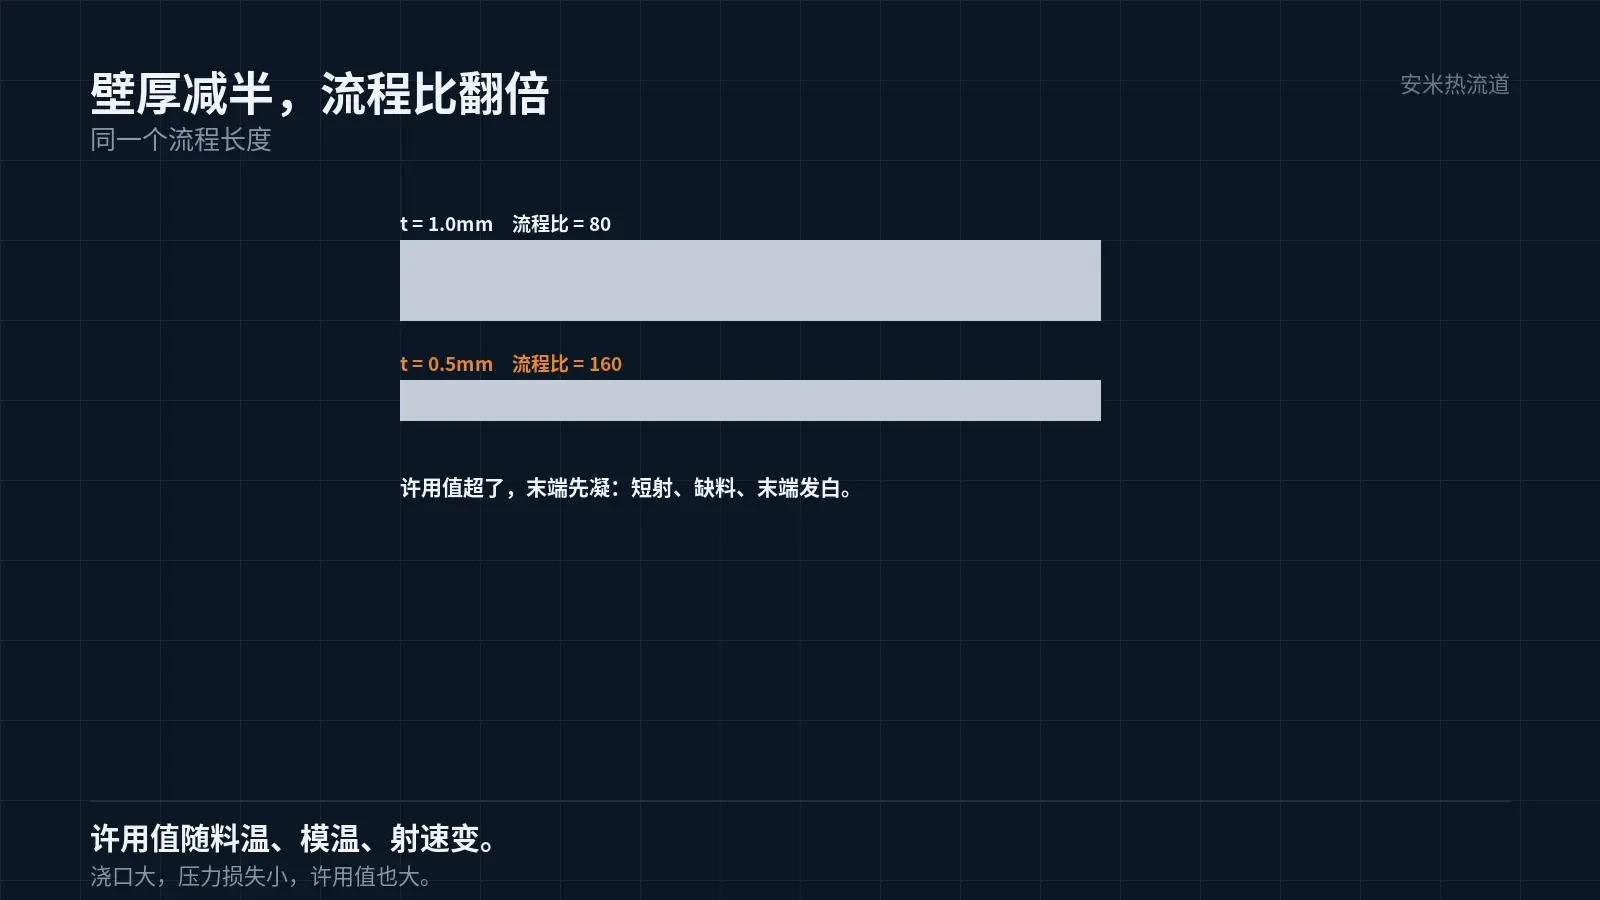
壁厚减半,流程比翻倍。翻倍意味着填充阻力大幅上升,需要的注射压力也大幅上升。
流程比超了材料的许用值,熔体在到达末端之前就凝固了。表现是短射、缺料、末端发白。
许用值不是一个固定数。它随材料、料温、模温、射速变化。同一材料,料温高一些,许用值大一些。
还有一个变量是浇口的尺寸。浇口大,压力损失小,可用的流程比就大一些。
所以流程比、浇口、料温、模温,是一组互相影响的参数。单独看任何一项,都判不准。
所以「壁厚够不够」要连着工艺一起看。同样的壁厚,工艺好的能打,工艺差的打不满。
几种材料的大致范围
未增强的 PA、POM 这类,流程比许用值大,薄壁能力好。0.5mm 的壁厚,流程比 100 上下还有余量。
30% 玻纤的 PA9T、PA46,许用值中等。壁厚 0.4mm 时,流程比大致在 75 附近就要留意。
LCP 的薄壁能力最好。它的黏度低、凝固快,0.2mm 的壁厚还能打,但射速要快、模温要高。
PPS 40% 玻纤,许用值偏低。玻纤含量高,黏度大,薄壁件的流程比要留余量。
这些数都是量级,不是标准。实际要按模流分析算,再试模验证。
模流分析能算出填充压力与前沿温度。前沿温度低于凝固点,就是打不满。这一项比经验值准。
但模流的结果依赖材料数据。用了错误的牌号数据,结果一定偏。这一条要先把牌号核清。
模流算完还要看前沿温度图,不能只看能不能填满。填满了但前沿温度过低,件的强度也不够。
前沿温度低的位置,是熔接痕弱、内应力大的位置。这一项在薄壁上尤其明显。
前沿温度还决定熔接痕的强度。两股料汇合时温度低,界面扩散不足,强度就弱。
薄壁的三个工艺条件
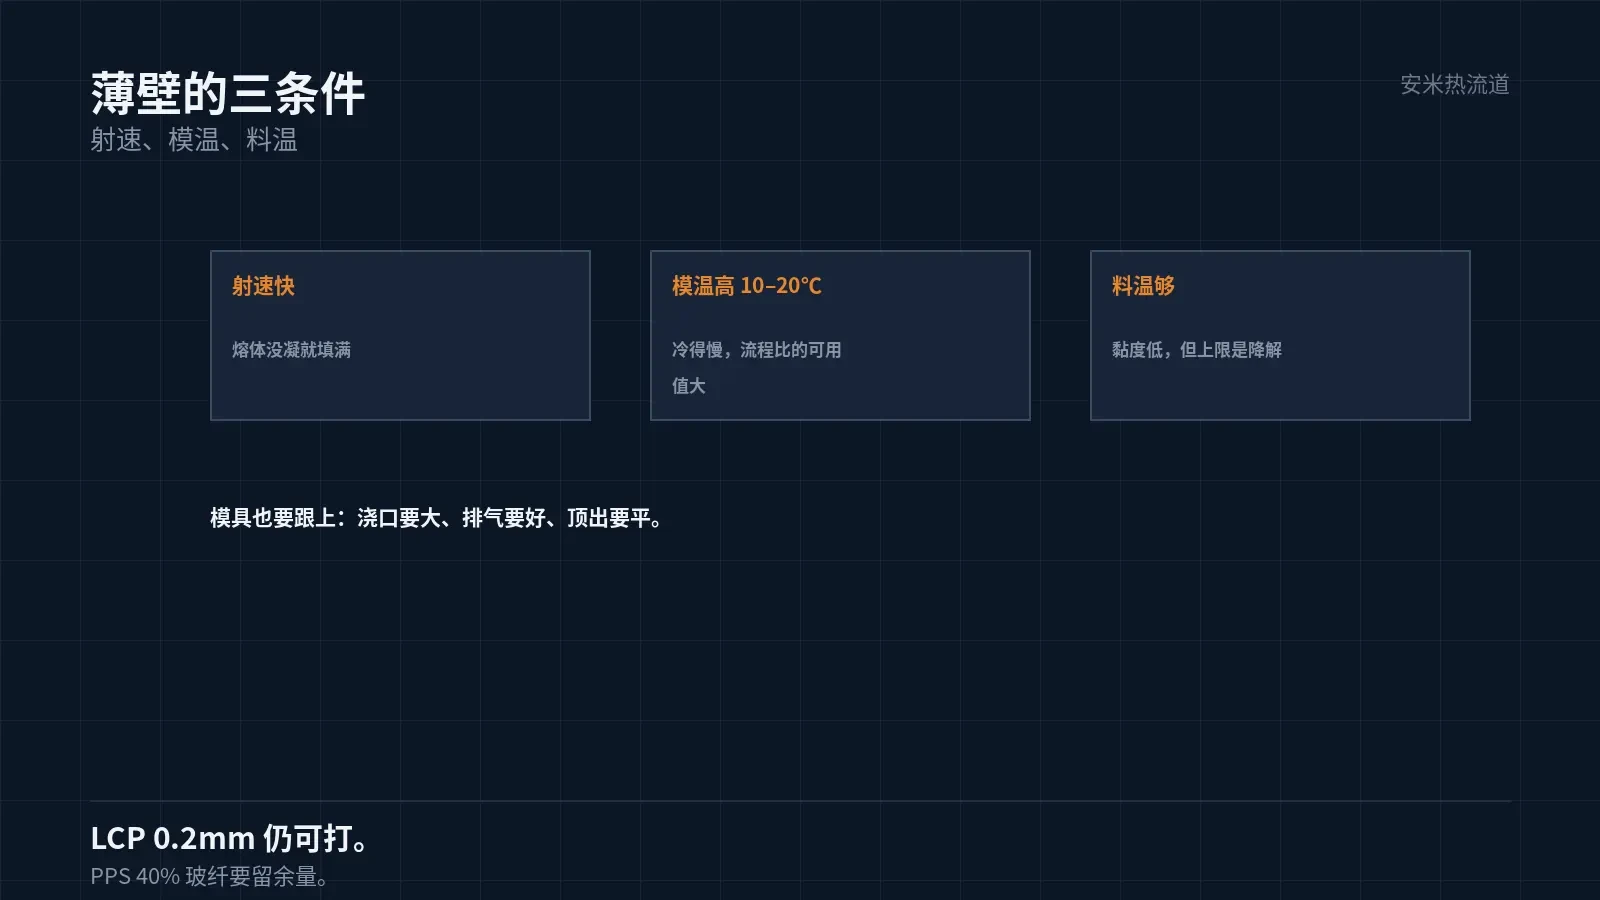
第一,射速要快。薄壁的截面小,熔体一进去就冷,慢了就凝。射速要快到熔体在凝固前填满。
第二,模温要高。模温高,熔体冷得慢,流程比的有效值大。薄壁件的模温通常比厚壁件高 10–20℃。
第三,料温要够。料温高,黏度低,填充容易。但料温的上限是降解,不能无限往上调。
三个条件里,射速与模温最有效。料温的余量小,调过头就降解。
所以薄壁件的模具,要能承受高模温与快速填充。模具的温度控制能力,是薄壁件的前提。
薄壁的模具要求
第一,浇口要大。薄壁的流程比大,浇口小则压力损失大。浇口尺寸要按流程比定,不能按常规取。
第二,排气要好。薄壁的填充快,气来不及排,末端会烧焦。排气槽要够深、够多。
第三,冷却要均匀。薄壁的壁厚小,冷却快,但也容易冷不均,件的翘曲明显。
第四,顶出要平。薄壁件刚性差,顶针集中会顶白、顶变形。顶出面积要大。
这四条在薄壁件上是硬要求。缺一条,批量生产就不稳。
壁厚不均的件
很多件的壁厚不是均匀的:有筋、有凸台、有厚薄过渡。这种件的流程比,要按最薄处算。
最薄处先凝,厚处还没填满,就会出现「薄处已冻、厚处欠料」的矛盾。
处理的办法是改结构:把厚薄过渡做渐变,不要突变。渐变能让熔体平稳流动,突变会形成滞留。
渐变的比例,通常是 1:3 以内,即 1mm 的厚度变化,要在 3mm 的长度内完成。超过这个比例,过渡处容易缩痕。
这一条在设计阶段定,试模后改不了。所以壁厚评审要提前做。
验收与判断
薄壁件打不满,先算流程比,再看工艺是否到位。两个都查了还不行,就是设计的问题。
设计的改法有:加壁厚、改浇口位置、加浇口、换材料。四条按代价排序,从低到高。
加壁厚会影响重量与装配,要先跟客户确认。换材料要重做认证,代价最高。
所以薄壁件的可行性,要在设计阶段就判。等模具做完再判,成本已经花出去了。
把件图、最薄壁厚、流程长度、材料牌号发来,我们按流程比核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记