
本文目录
同一副模,打普通料能打一百万模,打 50% 玻纤料,三十万模就出问题。浇口变大、流道磨损、件的外观变差。
这不是模具质量的问题,是玻纤的磨蚀性。这篇讲这笔账。
玻纤是硬的
玻纤的硬度高于模具钢的基体。熔体高速流过,玻纤像砂纸一样磨表面。
磨损最严重的位置是浇口。浇口的截面积小,流速高,磨蚀最快。
浇口磨大了,流量变大,件的浇口残留变大,多腔模的平衡也被打破。
流道的磨损次之。流道直径大、流速低,磨损慢一些,但长期也看得出来。
热流道的内壁也是磨损点。高玻纤料在热流道里高速流动,流道内壁与阀针都受影响。
所以高玻纤料的热流道,要选耐磨的材质,阀针的间隙也要按磨损留余量。
螺杆与机筒的磨损也在这条线上。螺杆的螺棱、止逆环、机筒的内壁,都是磨损点。
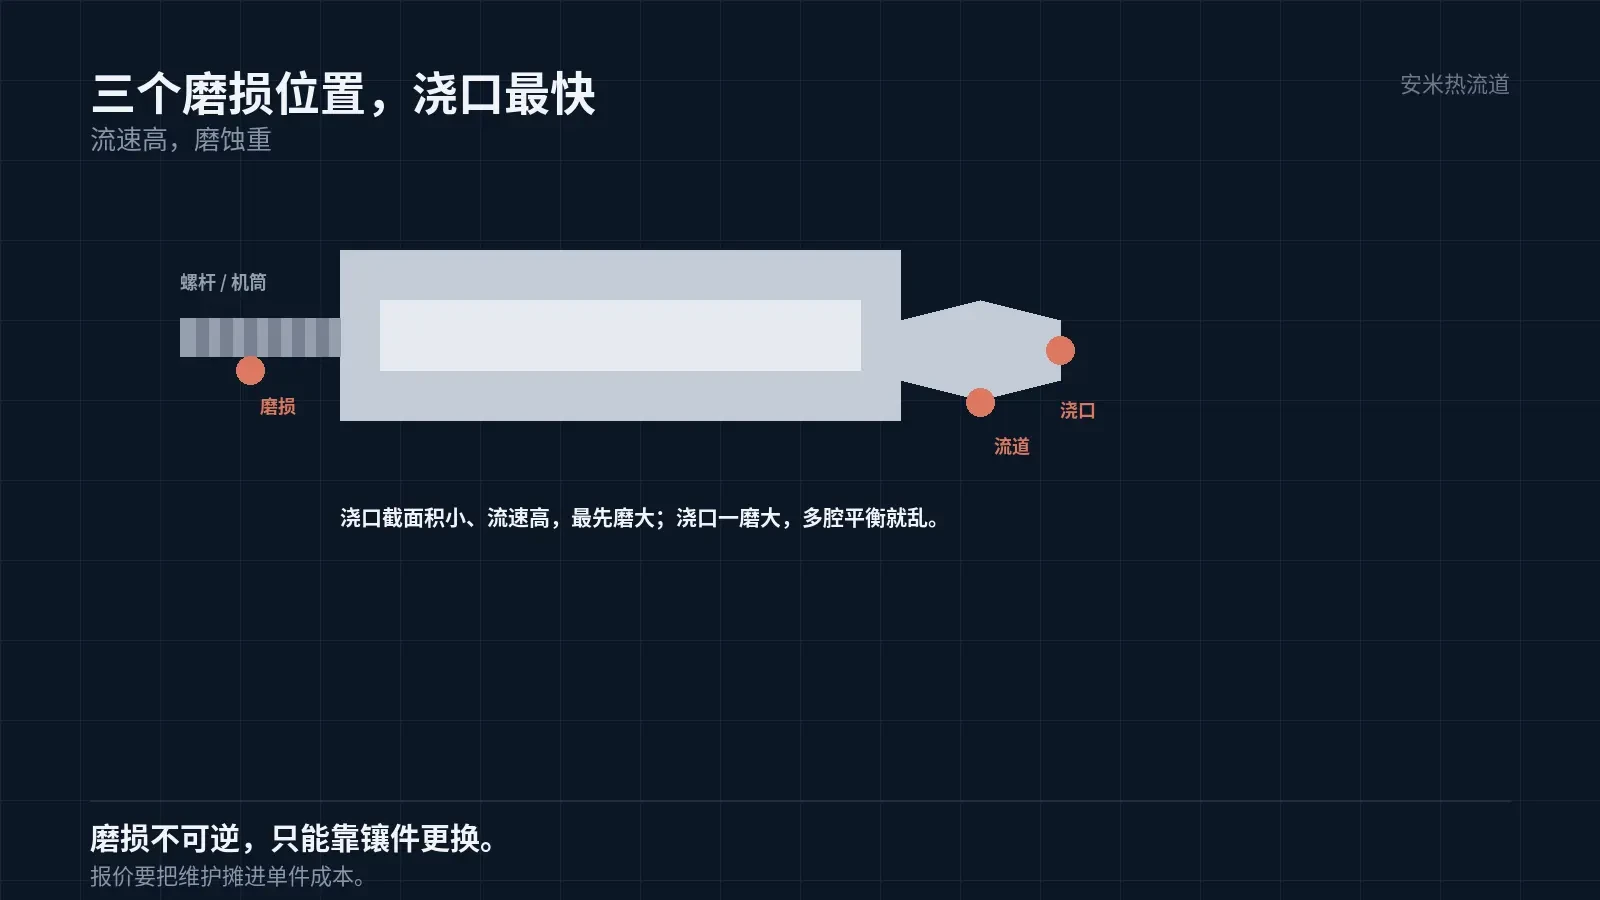
磨损的后果,是逐步显现的
刚开始打,件是合格的。打了几万模,浇口大了,件的浇口残留变大,外观开始不合格。
再多打几万模,多腔的平衡被打破,各腔的件重差拉大,尺寸超差。
这时候调参数能补一部分,但补不回来。因为磨损是不可逆的。
所以高玻纤料的模,要有「磨损预算」:多久检查一次、多久换一次浇口镶件。
磨损还会改变流动。浇口磨大,流量变大,那一腔的件重偏高;多腔模的平衡随之破坏。
所以多腔模的浇口镶件,要能单独更换。整副模一起换,成本太高。
这个预算在报价时就要算。客户只比单价,不比寿命,最后吃亏的是供应商。
算的方法:按模数估寿命,把换镶件、停机、修模的费用摊到单件上。这个数往往比料价差还大。
把「单价 + 维护」一起报,客户才看得懂。只报单价的,后面会扯不清。
还有一条:备件。高玻纤料的模,浇口镶件要多备几套。等坏了再订,停机时间就是损失。
备件的库存量按磨损速度定。磨得快的,多备;磨得慢的,少备。
浇口镶件的更换要按标准做。换完要复测件重与浇口尺寸,不测就等于没换。
换镶件的记录要留:模数、件重变化、换下来的磨损量。三次记录就能算出寿命。
模具的存放也要注意。长期停放的模,浇口会锈。锈蚀的浇口打出来的件,外观不过。
怎么减缓磨损
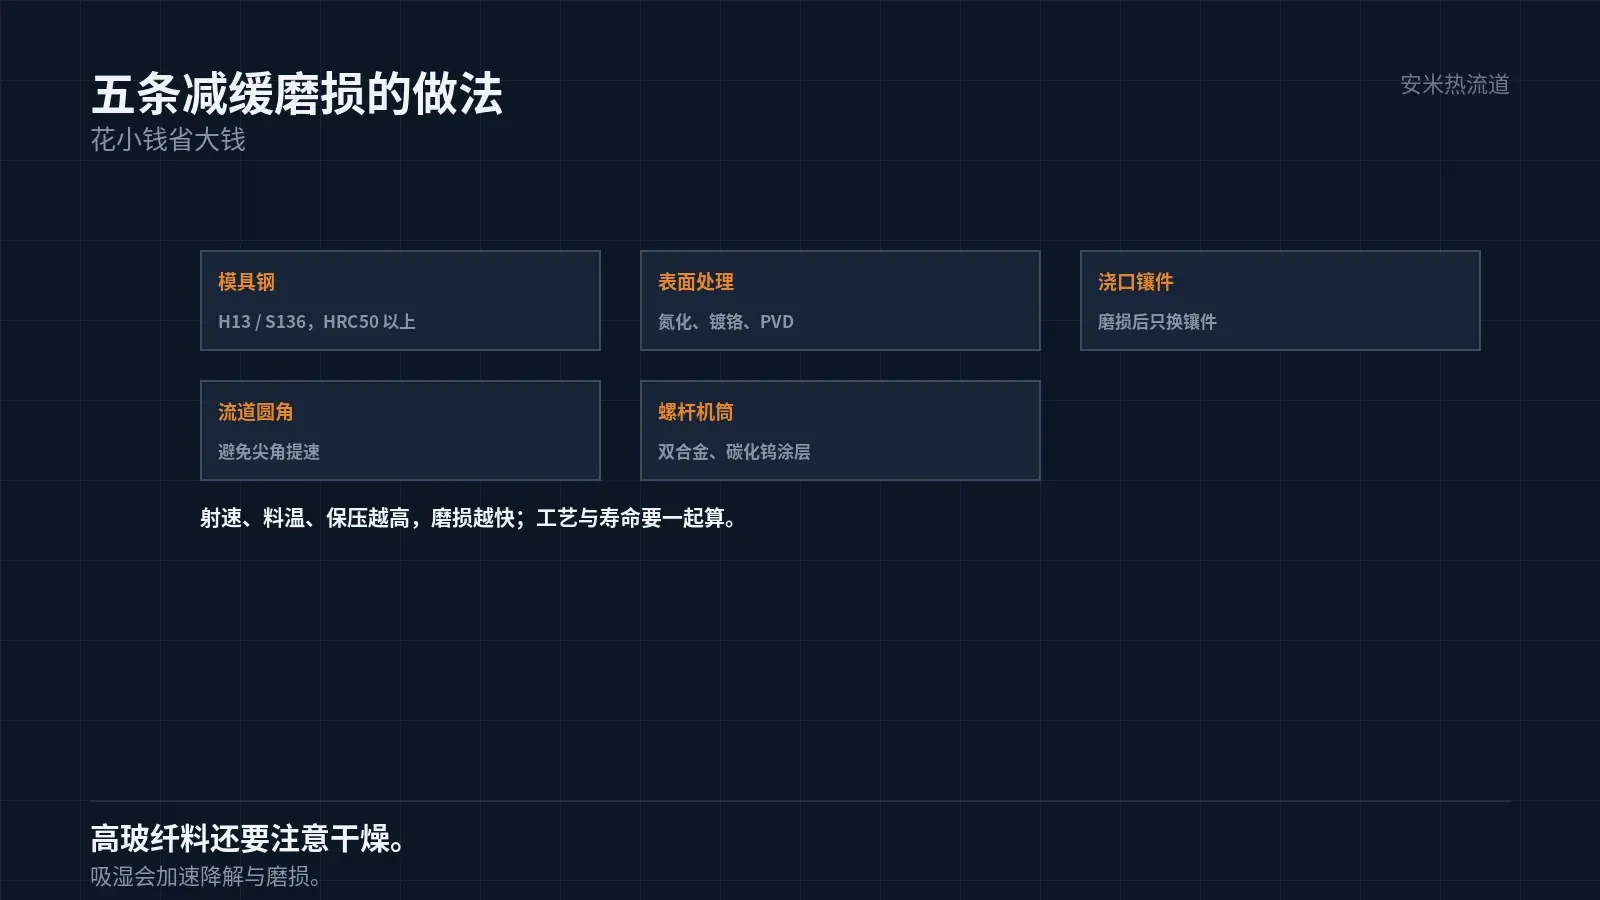
第一,模具钢要选对。高玻纤料用 H13、S136 这类模具钢,热处理要到 HRC 50 以上。
第二,表面处理。氮化、镀铬、PVD 涂层都能提高耐磨性。涂层要均匀,否则会局部剥落。
第三,浇口做成镶件。磨损后换镶件,不用换整模。这一项在模具设计时就要定。
第四,流道做圆角。尖角处的流速高,磨损快;圆角让流速平缓。
第五,螺杆与机筒选耐磨型。双合金螺杆、碳化钨涂层,都是常见的选择。
这五条都是「花小钱省大钱」。不做,后面的维修与停机成本更高。
还有一条容易被忽略:料的干燥。玻纤料吸湿后,熔体里有了水汽,降解加速,磨蚀性也变。
干燥不到位的高玻纤料,打出来的件表面粗糙,模具的磨损也快。这一条在南方车间尤其要注意。
磨损与工艺的关系
射速越高,流速越高,磨损越快。高玻纤料的射速,要在填充与磨损之间取平衡。
料温越高,熔体黏度越低,流速越高,磨损也快。所以料温不要一味求高。
保压越高,浇口处的压力越大,磨损也加剧。保压按件的实际需要设,不要过度。
这三个参数,与前面讲的填充、翘曲是同一套。所以高玻纤件的工艺,是一个多目标的平衡。
做工艺的人要清楚:调高射速解决短射,代价是模具寿命。这笔账要跟客户讲清楚。
还有一个变量:玻纤的长度。长玻纤的磨蚀性更强,但强度也更高。选料时要一起权衡。
长玻纤的加工更难,流动差、分散难。不是所有件都适合长玻纤。
验收与维护
第一组:新模打首件,记录浇口尺寸、件重、外观。第二组:每 5 万模复测一次,看变化。第三组:磨损到限,换镶件。
这套记录做完,模具的寿命曲线就清楚了。什么时候该换,不用猜。
记录还要包括:料的牌号与玻纤含量、射速、料温。换料之后,寿命曲线会变,要重新建。
把料的牌号、玻纤含量、模具材料、现用射速、模具已打模数发来,我们按磨损与工艺核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记