
本文目录
件断在一条线上,那条线常是熔接痕。查材料,玻纤含量越高,熔接痕越弱。这不是偶然。
这篇讲熔接痕为什么会弱,以及怎么把它补回来。
两股料汇合,玻纤接不上
熔接痕是两股熔体前沿汇合的地方。汇合时,两股料的温度已经下降,压力也已经衰减。
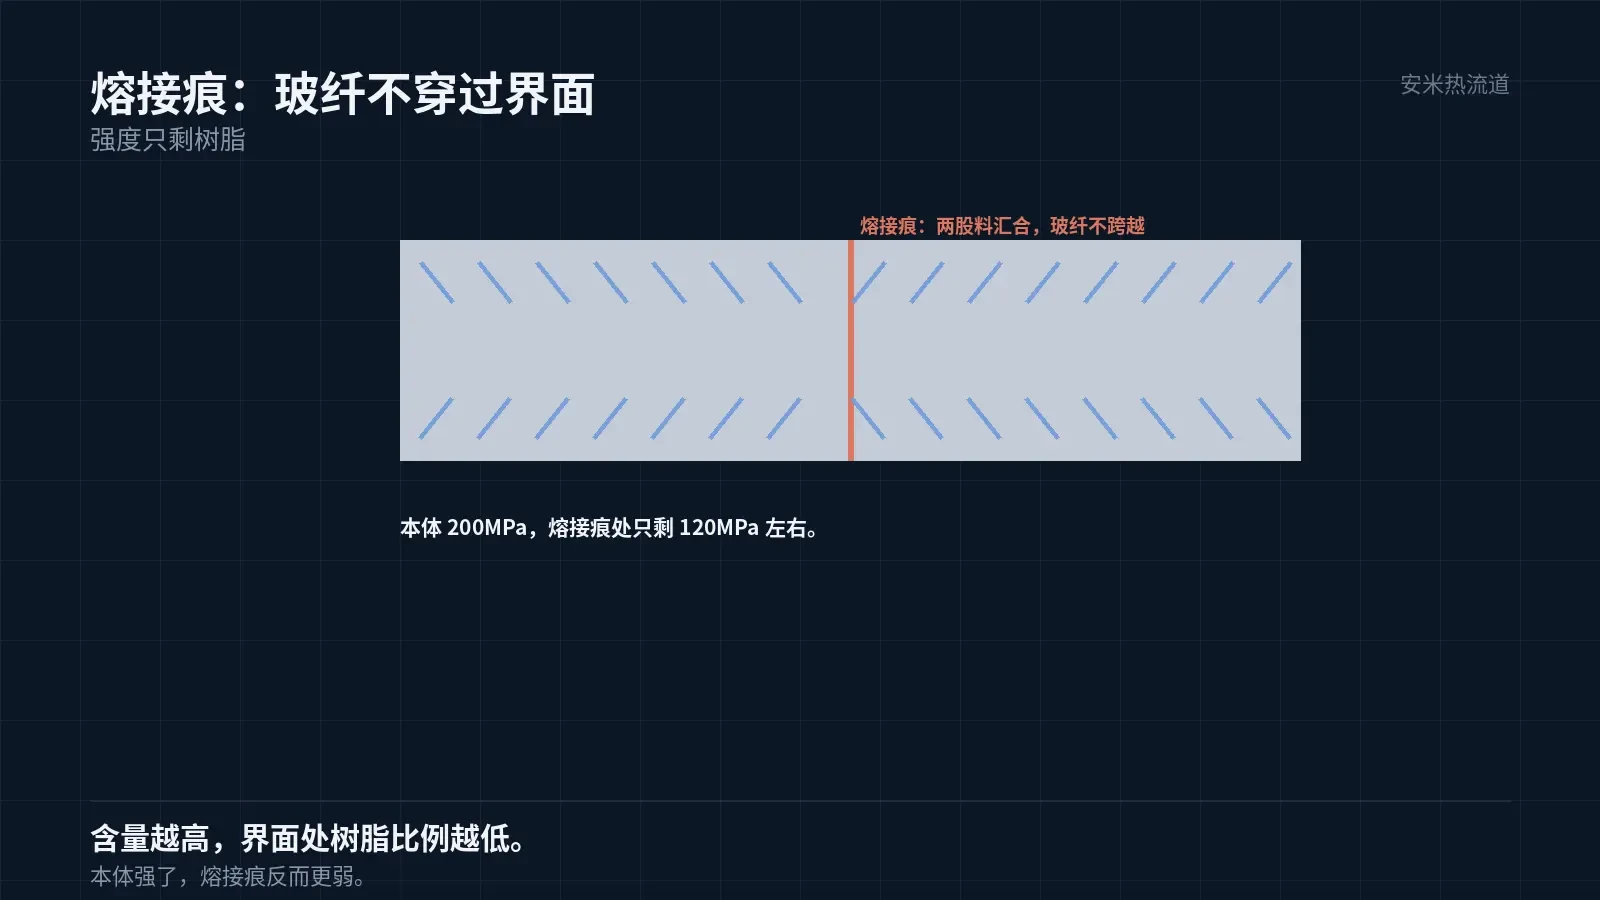
玻纤是棒状的。两股料汇合,玻纤在界面处是「面对面」,不是「搭接」。界面上没有玻纤穿过,只有树脂。
所以熔接痕的强度,本质是树脂的强度,不是复合材料的强度。玻纤含量越高,界面处的树脂比例越低,强度越弱。
这个差距在拉伸试验里很明显:本体强度 200MPa 的料,熔接痕处可能只有 120MPa。
含量从 30% 加到 50%,本体强度上去了,熔接痕强度反而下来了。这是高玻纤件的一个悖论。
还有一个细节:熔接痕的宽度。两股料汇合时,如果压力不足,界面处的料没有压实,形成一条明显的痕。这条痕的强度更低。
痕的宽度与汇合角有关。两股料正面对撞,痕宽;斜着汇合,痕窄。浇口的角度能影响汇合角。
熔接痕的位置,由浇口决定
熔接痕不是随机出现的。它出现在两股料汇合的地方:绕孔、绕嵌件、多浇口的汇合处、长件的两端。
浇口位置一变,熔接痕的位置就变。所以设计阶段定浇口,等于定熔接痕的位置。
原则很简单:把熔接痕放在非受力区。受力区是卡扣、转轴、插脚、螺栓孔周围。
如果受力区避不开,就要补。补的办法有三种:提高熔接痕强度、改结构、改材料。
提高熔接痕强度的办法,下面讲。改结构是把受力点移开,改材料是降玻纤含量。
补熔接痕的四个手段
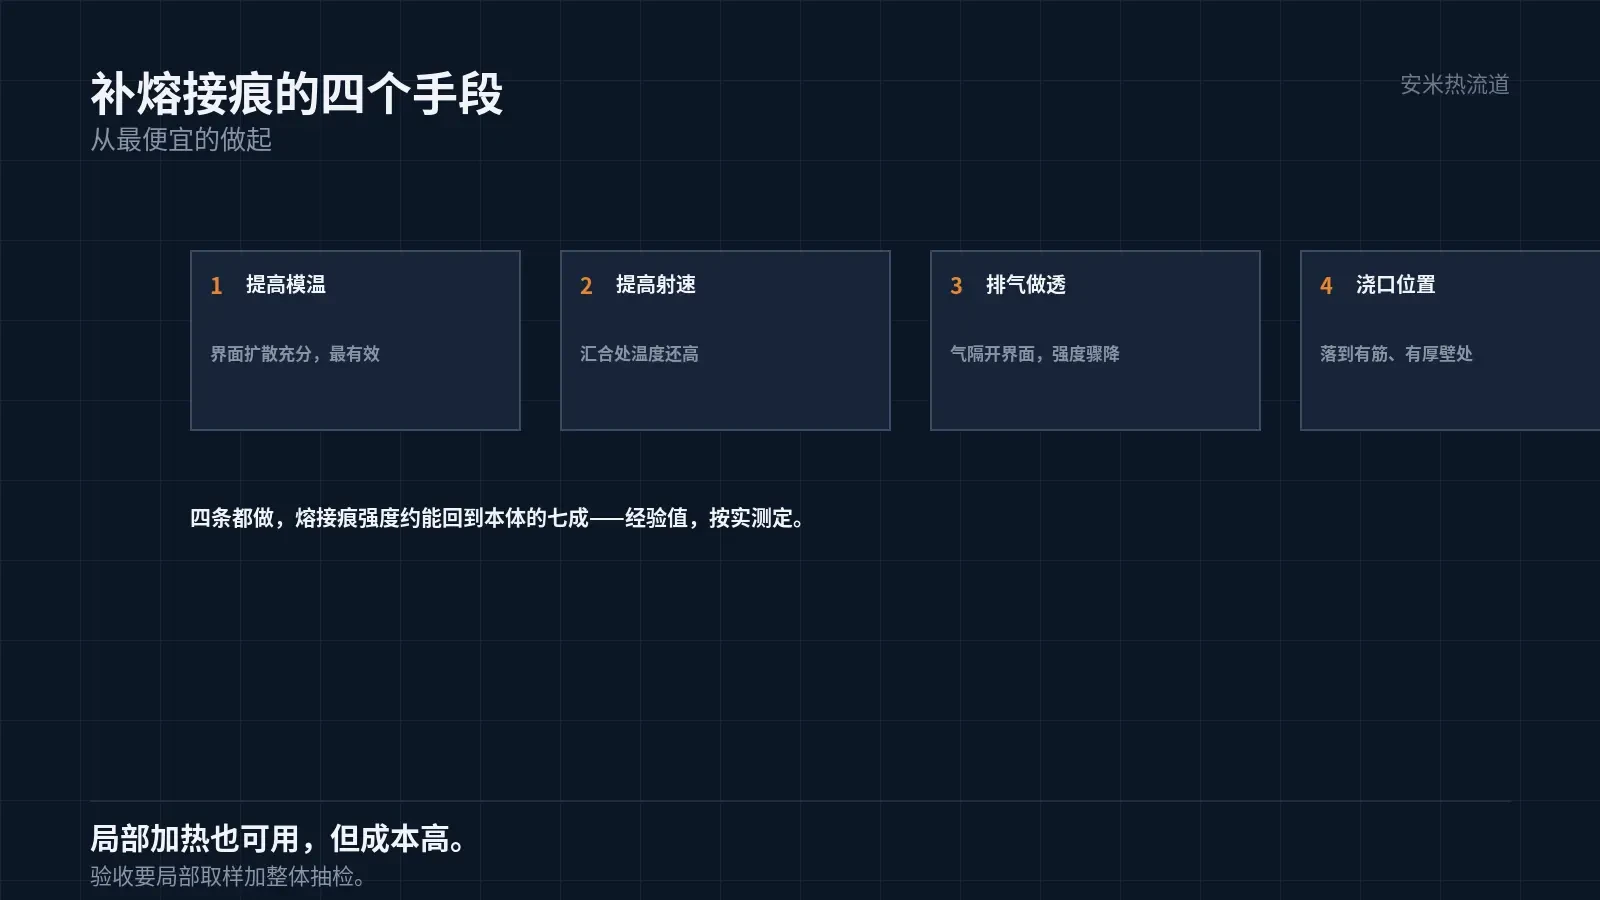
第一个手段是提高模温。模温高,熔体汇合时温度高,分子链扩散充分,界面强度高。
第二个手段是提高射速。射速快,熔体到汇合点时温度还高,界面同样更强。但射速快也带来剪切与取向。
第三个手段是排气。汇合处如果有气,界面会被气隔开,强度大幅下降。排气好,界面才实。
第四个手段是浇口位置。让熔接痕落在有筋、有厚壁支撑的位置,靠几何补强度。
四个手段里,模温与排气最有效,成本也最低。射速与浇口位置要动参数与模具,成本高一些。
四个手段能不能同时用?多数情况可以。模温高、射速快、排气好、浇口位置对,四条都做,熔接痕强度能回到本体的七成以上。
七成是经验值,不同材料不同结构差很多。要按实际件的取样结果定,不能照搬。
还有一个不常用的手段:局部加热。在熔接痕附近加加热棒,让汇合处的温度更高。这一项在精密模上用。
局部加热的代价是模具复杂、能耗高。件小、批量大的,摊得平;件大、批量小的,不划算。
熔接痕的验收
熔接痕的强度,不能靠目测。目测只能看出痕迹明不明显,看不出强度。
验收的方法有两种:整体破坏试验与局部取样。整体试验是把件拉断,看断口位置;局部取样是从熔接痕处取条,做拉伸。
整体试验简单,但只能定性。局部取样准,但要破坏件,成本高。
实际生产中,常用的是「首件做局部取样,批量做整体抽检」。两结合,既能定量又能监控。
取样的方向也要注意。沿熔接痕方向取,还是垂直取,测出来的强度不一样。标准要写清楚。
记录要含熔接痕的位置。同一个件,不同位置的熔接痕强度不同。只写一个平均值,没有意义。
还有一个指标是熔接痕的外观。外观件的熔接痕要看不见,这靠模温与射速,不靠材料。
外观与强度有时冲突:模温高,外观好,但周期长;模温低,外观差,但周期短。这一项要按件的用途取舍。
高玻纤件的设计建议
第一,尽量减少熔接痕的数量。浇口少、流程顺,熔接痕就少。
第二,熔接痕的位置要可预测。模流分析能算出熔接痕的位置,设计阶段就该看。
第三,受力区要避开熔接痕。避不开的,用筋、用厚壁、用嵌件补。
第四,验收标准要写清。熔接痕处允许的强度损失是多少,要在图纸或者技术协议上写。
这四条做到了,高玻纤件的可靠性就有底。做不到,批量生产时的断裂会一直跟着。
把件图、浇口方案、玻纤含量、受力位置发来,我们按熔接痕与补强核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记