
本文目录
一块 100×20mm 的长条件,打出来中间弓起 0.5mm。改保压、改模温、改冷却,都压不下去。
问题不在参数,在取向。这篇讲取向怎么变成翘曲。
取向是怎么形成的
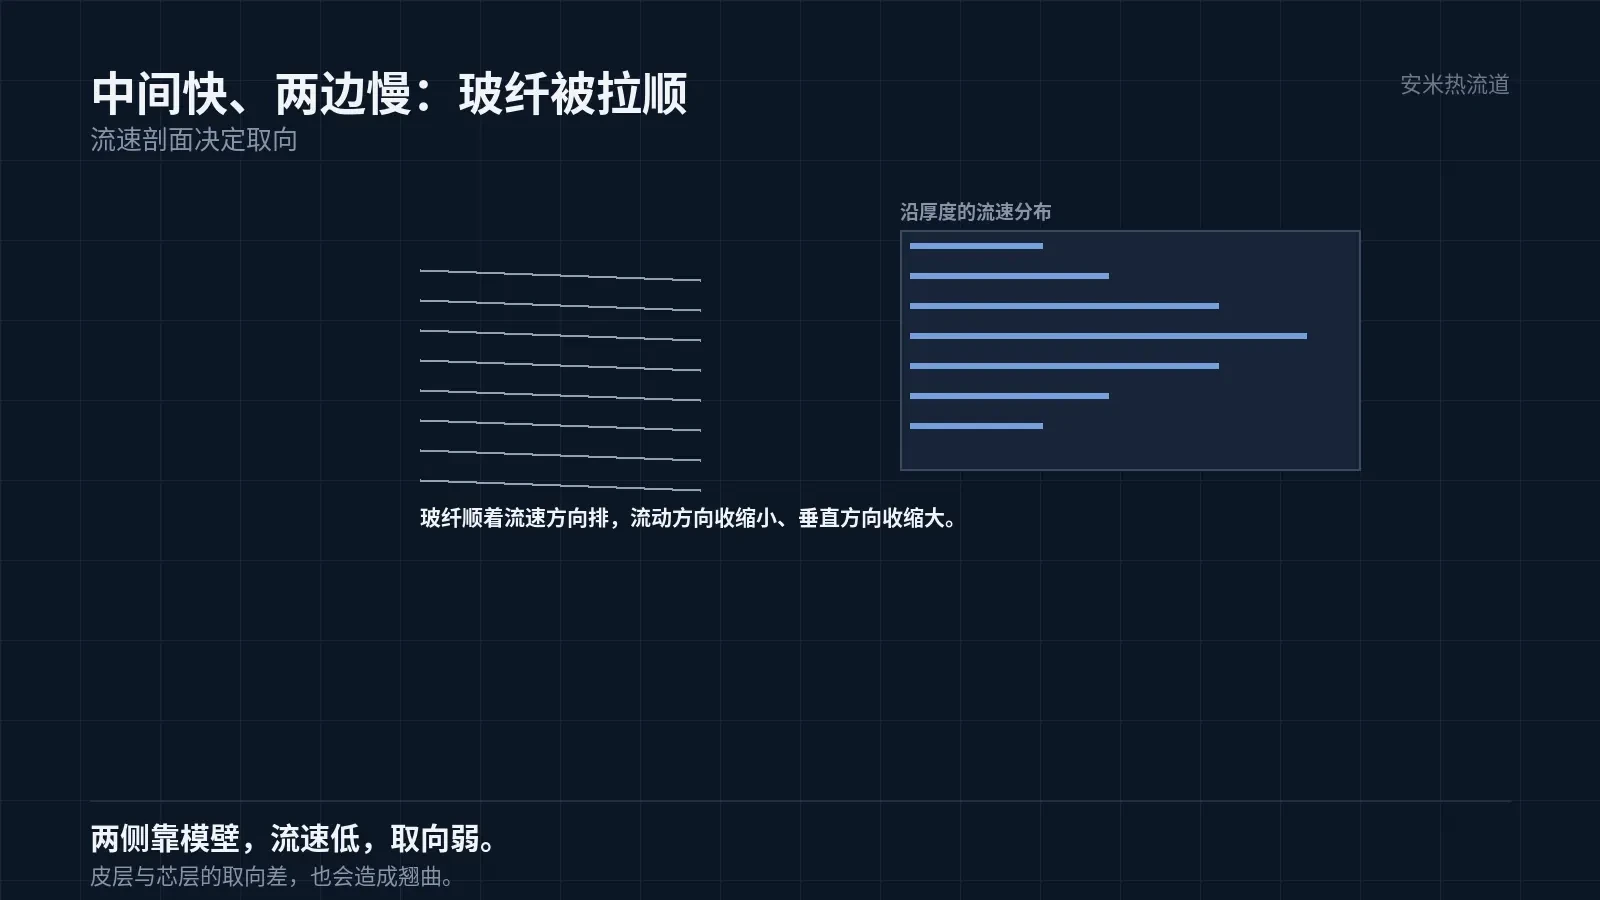
熔体在型腔里流动,速度分布是中间快、两边慢。玻纤在剪切场里被拉顺,顺着流动方向排。
流动方向的收缩小,垂直方向的收缩大。两个方向的差,就是翘曲的源头。
长条件的流动方向是长度方向。长度方向收缩小,宽度与厚度方向收缩大,件就往长度方向弓。
弓的方向取决于哪一侧的取向强。浇口在一端,靠近浇口的一侧取向强,远端弱,弓的方向就定了。
所以长条件的翘曲,是「方向差 + 位置差」两个因素叠加。只改一个,压不住。
厚度方向也有差。表层取向强、芯层取向弱,冷却时表层先收缩,件往取向强的方向弯。
这个「皮层—芯层」的差,在薄壁上小,在厚壁上大。所以厚壁长条件的翘曲,比薄壁更难压。
浇口位置决定弓的方向
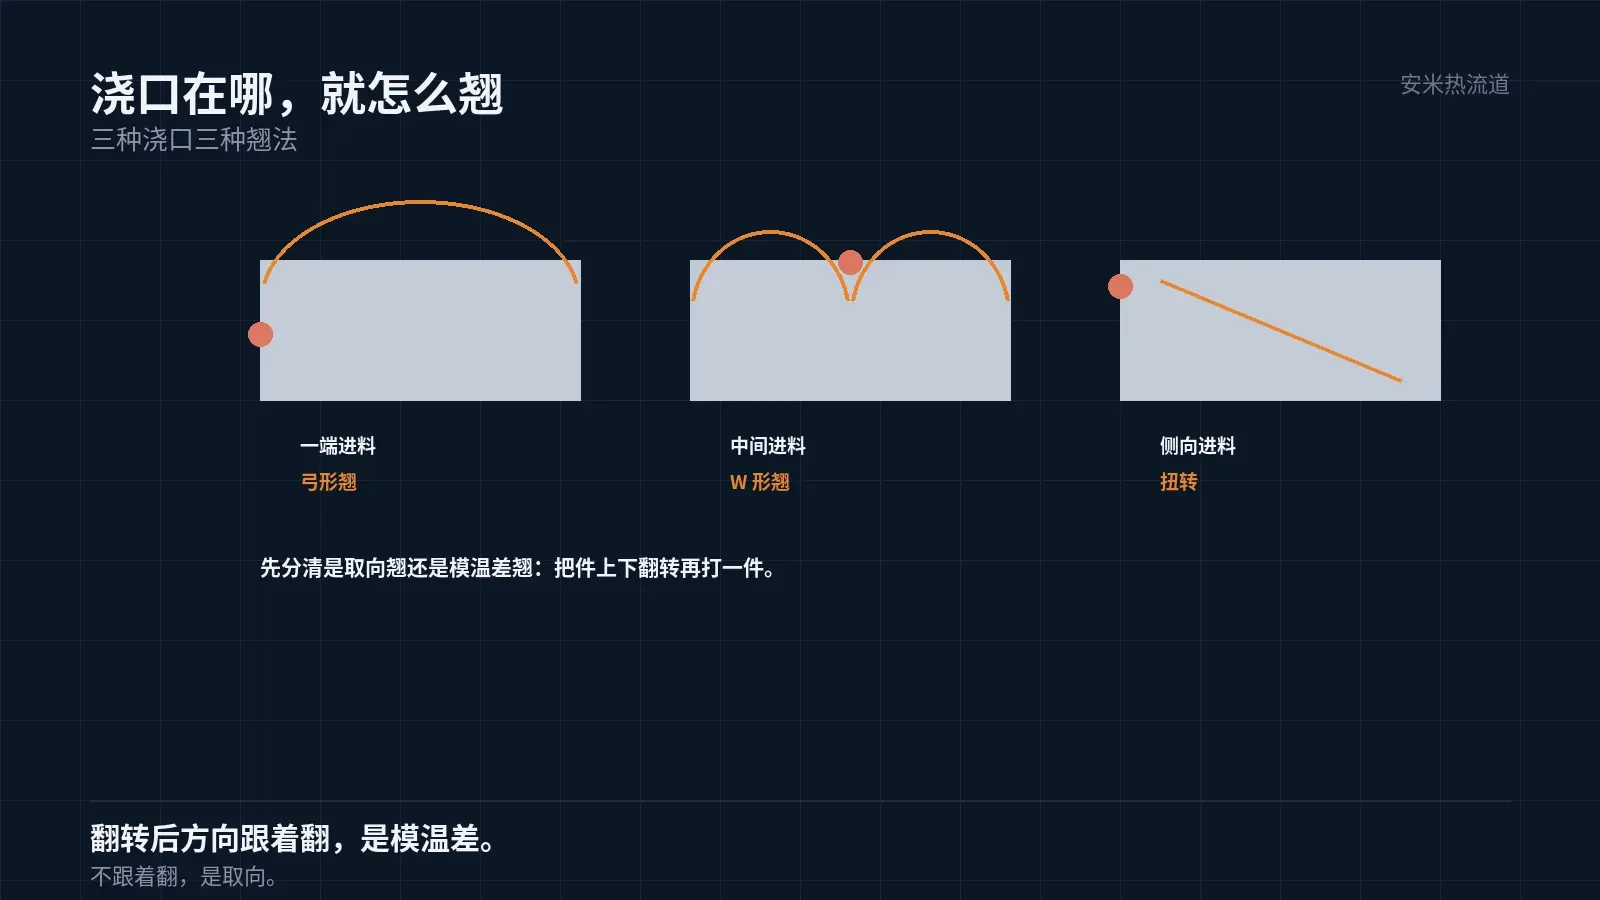
浇口在长边的一端,熔体沿长度方向流动,整条的取向以长度方向为主。这种情况下,件容易「弓形」翘。
浇口在长边的中间,熔体向两端分流,两端的取向对称,件容易「W 形」翘。
浇口在宽度方向的一侧,熔体横向流动,取向以宽度为主,件容易「扭转」。
三种浇口,三种翘法。所以翘曲的第一诊断,是看浇口在哪。
浇口改不了的时候,可以改流道:加分流、加节流,让熔体的流动方向改变。这一项在模具上做,成本高。
改不了模具,就只能靠工艺:调模温、调射速、调保压,把方向差压小一点。
模温的两侧差,会放大翘曲
型腔与型芯的模温不一样,件的上下两侧冷却速度不一样,收缩也不一样。
上侧冷得快,先收缩;下侧冷得慢,后收缩。件往上翘。这个翘曲与取向的翘曲叠加,方向可能相反,也可能相同。
所以调翘曲时,要先分清是取向造成的,还是模温差造成的。两个原因,处理方向不一样。
模温差的来源,一半是水路,一半是型腔与型芯的钢材不同。铍铜型芯导热快,温度比钢型芯高。
这一条在薄壁上不明显,在厚壁上明显。所以厚壁件的型芯材料,要与型腔一起选。
还有一条:冷却时间。厚壁件冷却慢,如果在模内冷却不足就顶出,出模后继续收缩,翘得更厉害。
延长冷却时间能压翘曲,代价是周期。这一项要算产能账,不能只看质量。
模具的顶出也要均匀。顶针少、顶出力集中,件出模时就带应力,翘曲更大。
分的方法:把件的上下翻转,再打一件。翘曲方向跟着翻,是模温差;不跟翻,是取向。
这个方法简单有效,值得先做。分不清原因就调参数,往往越调越乱。
还有第三种原因:冷却不均。一侧水路强、一侧弱,件的两侧冷速不同,也会翘。翻转法能排除模温差,但排不出水路的位置差。
所以完整的分因要做三组:正常、翻转、换水路。三组一比,原因就定了。
工艺能压多少
模温提高,熔体冷得慢,玻纤有时间松弛,取向弱一些,翘曲小。
射速降低,剪切低,取向弱,翘曲小。但射速低了,填充可能不足,尤其是薄壁长件。
保压提高,补料多,收缩差小,翘曲小。但保压高了,内应力大,脱模后反而翘。
三个参数各有边界。模温的上限是脱模与周期,射速的下限是填充,保压的上限是飞边与内应力。
工艺能压的幅度,通常在 30–50%。压不下去的,要动模具或者改材料。
工艺调整的顺序:先改模温,再改射速,最后改保压。模温影响最大,保压影响最小。
改模温要等模具温度稳定,通常要半小时以上。急着打,数据不准。
改材料的方向是降玻纤含量,或者换各向异性更小的料。这一项要重做认证,成本高。
还有一个被忽略的办法:改件的结构。加筋、加厚、改截面,让件本身抵抗翘曲。这一条常常比调工艺有效。
验证:三件对比
第一件:正常打,测翘曲。第二件:上下翻转,测翘曲。第三件:换浇口方案(如果有),测翘曲。
三件的翘曲值放在一起,原因与幅度都清楚了。这一组数据,比反复调参数有用。
把件图、长宽厚、浇口位置、实测翘曲值发来,我们按取向与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记