
本文目录
一件带凸台的产品,凸台背面总有一块凹。保压从 60 加到 90,凹浅了一点,飞边出来了。
缩痕不是保压不够,是厚处补不进去。这篇讲壁厚不均的机理。
缩痕的本质
熔体冷却时体积收缩。厚处的体积大,收缩量也大。收缩要靠保压补料,补不进去就凹。
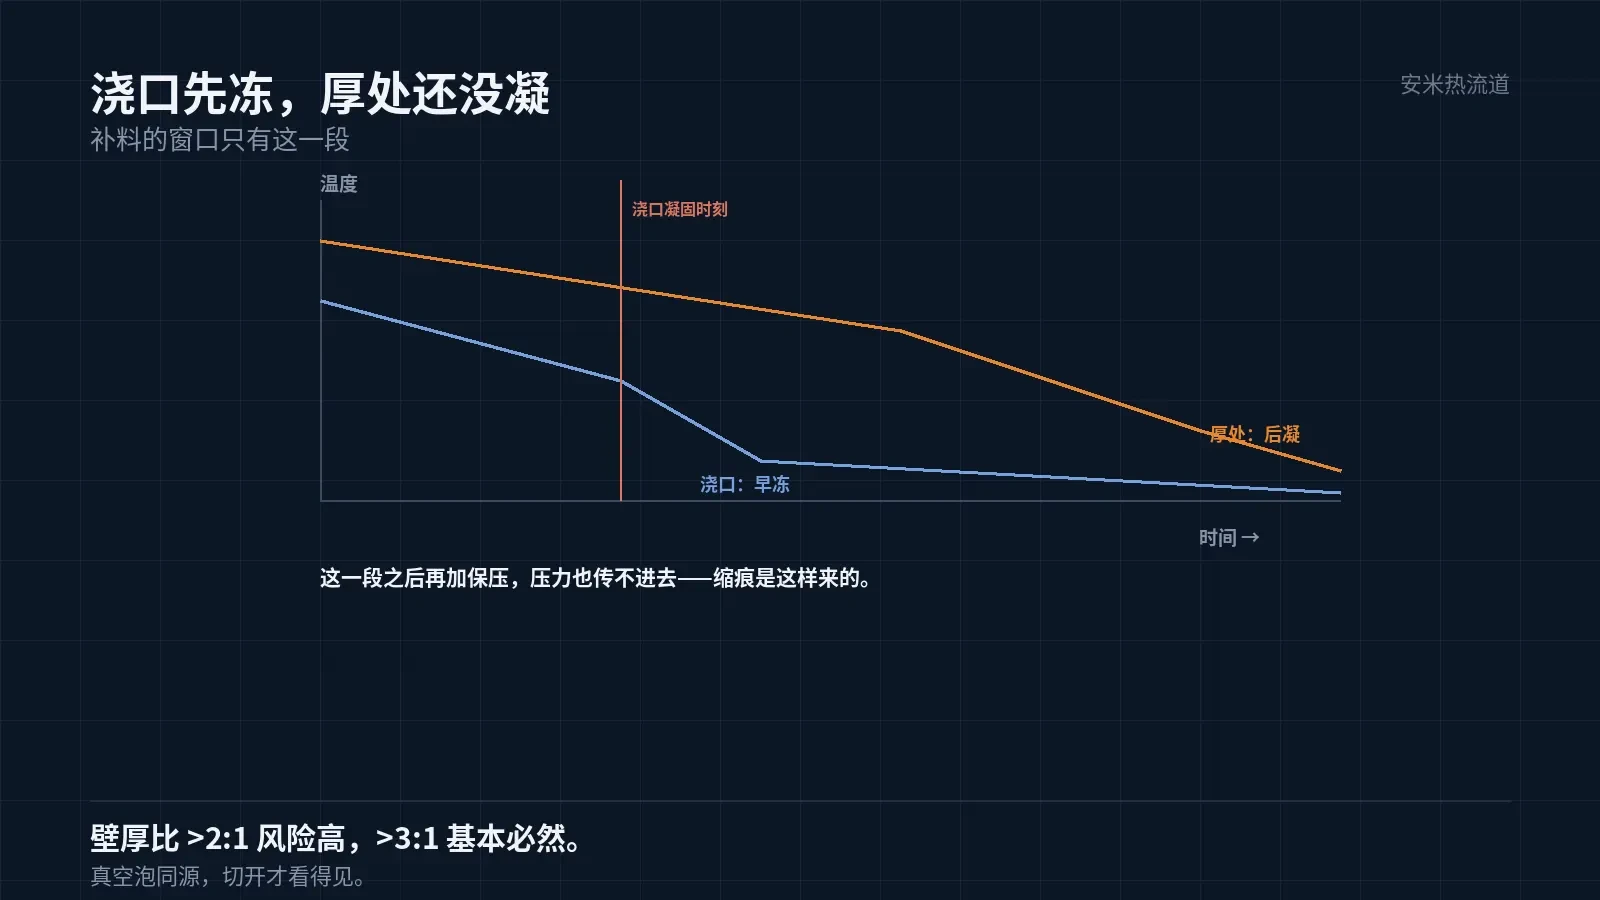
补料有两个条件:浇口还没冻、通道还通。浇口一冻,再高的保压也传不进去。
厚处离浇口远、冷却慢,往往是「浇口冻了、厚处还没凝」。这个时间差,就是缩痕的窗口。
所以缩痕的根因是时间差,不是压力不够。加压力,只能压小一点,压不掉。
还有一个因素是壁厚比。厚处的厚度是薄处的两倍以上,缩痕几乎必然出现。
缩痕还有一个近亲:真空泡。表面看不出来,切开内部有空洞。原因是中心收缩时表面已经凝固,体积空缺形成真空。
真空泡与缩痕同源,都是补料不足。区别是缩痕看得见,真空泡看不见,更危险。
真空泡的检查要切开,或者用 X 光。批量生产的抽检,切一件就够。
切的位置要选最厚处。厚处才有真空泡,薄处切了看不出。
真空泡的预防,除了补料,还有一条:降低壁厚差。厚薄差小了,真空泡的概率就低。
这一条比调工艺有效。改结构是根治,调工艺是缓解。
壁厚比的红线
经验上,相邻两处的壁厚比超过 2:1,缩痕的风险就高。超过 3:1,基本必然有。
所以设计规范里常写「壁厚比不大于 2」。这不是保守,是从缩痕反推的。
件的凸台、加强筋、螺柱,都是局部增厚的地方。这些位置的背面,是缩痕的高发区。
筋的厚度通常是壁厚的 0.5–0.7 倍。筋太厚,背面会缩;筋太薄,筋本身会短射。
这一条在结构设计时定。等模具做完,只能靠改结构或者接受缩痕。
筋的根部还要给圆角。尖角的筋根,熔体滞留、应力集中,缩痕与断裂都从这里起。
圆角半径通常取筋厚的一半左右。给足了,缩痕浅、强度高。
筋的方向也有讲究。筋与熔体流动方向平行,熔体好填;垂直,阻力大,容易短射。
多条筋交汇的地方,是最厚的部位,也是缩痕最重的地方。交汇处要减薄。
减薄的办法是把交汇处做成「错开」,两条筋不在同一点相交。错开后各处的厚度都小了。
错开的代价是结构强度略降。这一项要与结构工程师一起定。
工艺能做什么
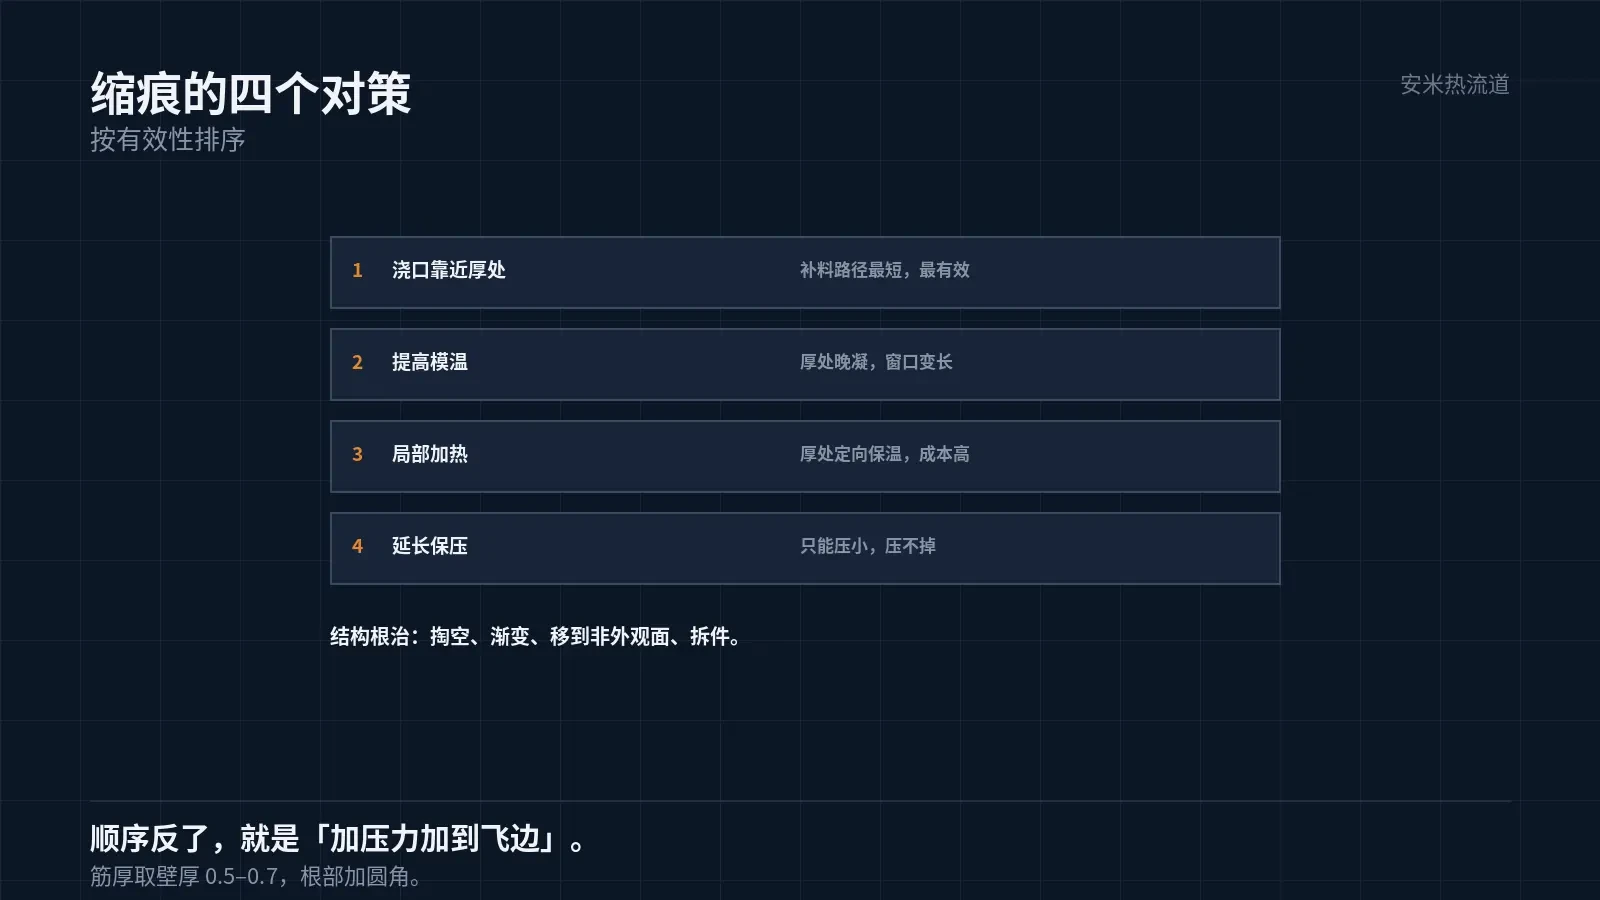
第一,延长保压时间。保压时间长,浇口晚冻,补料多一些。但浇口冻不冻,取决于浇口尺寸与冷却。
第二,提高模温。模温高,熔体冷得慢,补料时间长。但模温高,周期长,翘曲也可能变大。
第三,局部加热。在厚处附近加加热棒,让厚处晚凝。这一项在精密模上用,成本高。
第四,调整浇口位置。浇口靠近厚处,补料路径短,缩痕小。这一条常被忽略,但最有效。
四个办法里,浇口位置最有效,模温次之,保压最后。顺序反了,就是「加压力加到飞边」。
结构上的改法
第一,把厚处掏空。凸台做成空心,壁厚与主体一致,缩痕消失。
第二,把厚处做成渐变。突变改成渐变,收缩分散,缩痕变浅。
第三,把厚处移到非外观面。缩痕还在,但看不见。这一条是妥协,不是解决。
第四,把厚处拆成两块。用两个件拼,各自壁厚均匀。这一条改变装配,要跟客户确认。
四条里,掏空最彻底,渐变最常用。移到非外观面是退路,拆件是最后的手段。
薄处的问题也不少
壁厚不均,薄处的问题与厚处相反:薄处先凝,容易短射、容易缺料、容易内应力大。
薄处的内应力大,脱模后容易翘、容易裂。尤其是薄厚交界处,应力集中。
所以壁厚不均的件,薄处与厚处都要看。只盯缩痕,会漏掉薄处的问题。
交界的过渡长度,通常按 1:3 做。太短,应力集中;太长,占空间。
过渡处的圆角也要给。尖角过渡,熔体在那里滞留,容易降解、容易应力集中。
验收标准
缩痕的验收,通常用「目视 + 手感 + 投影」。目视看有没有凹,手摸有没有感,投影测深度。
深度的允许值按外观等级定。外观面通常要求 0.05mm 以内,非外观面可以放宽。
这个值要写在图纸上。不写,供需双方的理解不一样,验收时扯皮。
还有一条:缩痕的位置。同一个深度,在平面中央与在边缘,观感不一样。标准要按位置分。
把件图、壁厚分布、外观等级、现用保压与模温发来,我们按壁厚比与补料路径核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记