
本文目录
同一件产品上,有的地方尺寸偏薄、有的地方偏厚,局部还有轻微凹陷,整体尺寸不稳。这是收缩不均。
这篇说清收缩不均由什么决定,以及它和缩痕、翘曲的关系。
一、出在哪
30秒看懂收缩不均
30秒看懂收缩不均00:29
厚薄交界:两侧收缩量不同,交界处最容易出现尺寸差。
远离浇口的区域:压力传不到,补料不足,收缩偏大。
玻纤件的横向:垂直流动方向的收缩率通常更大。
二、根因
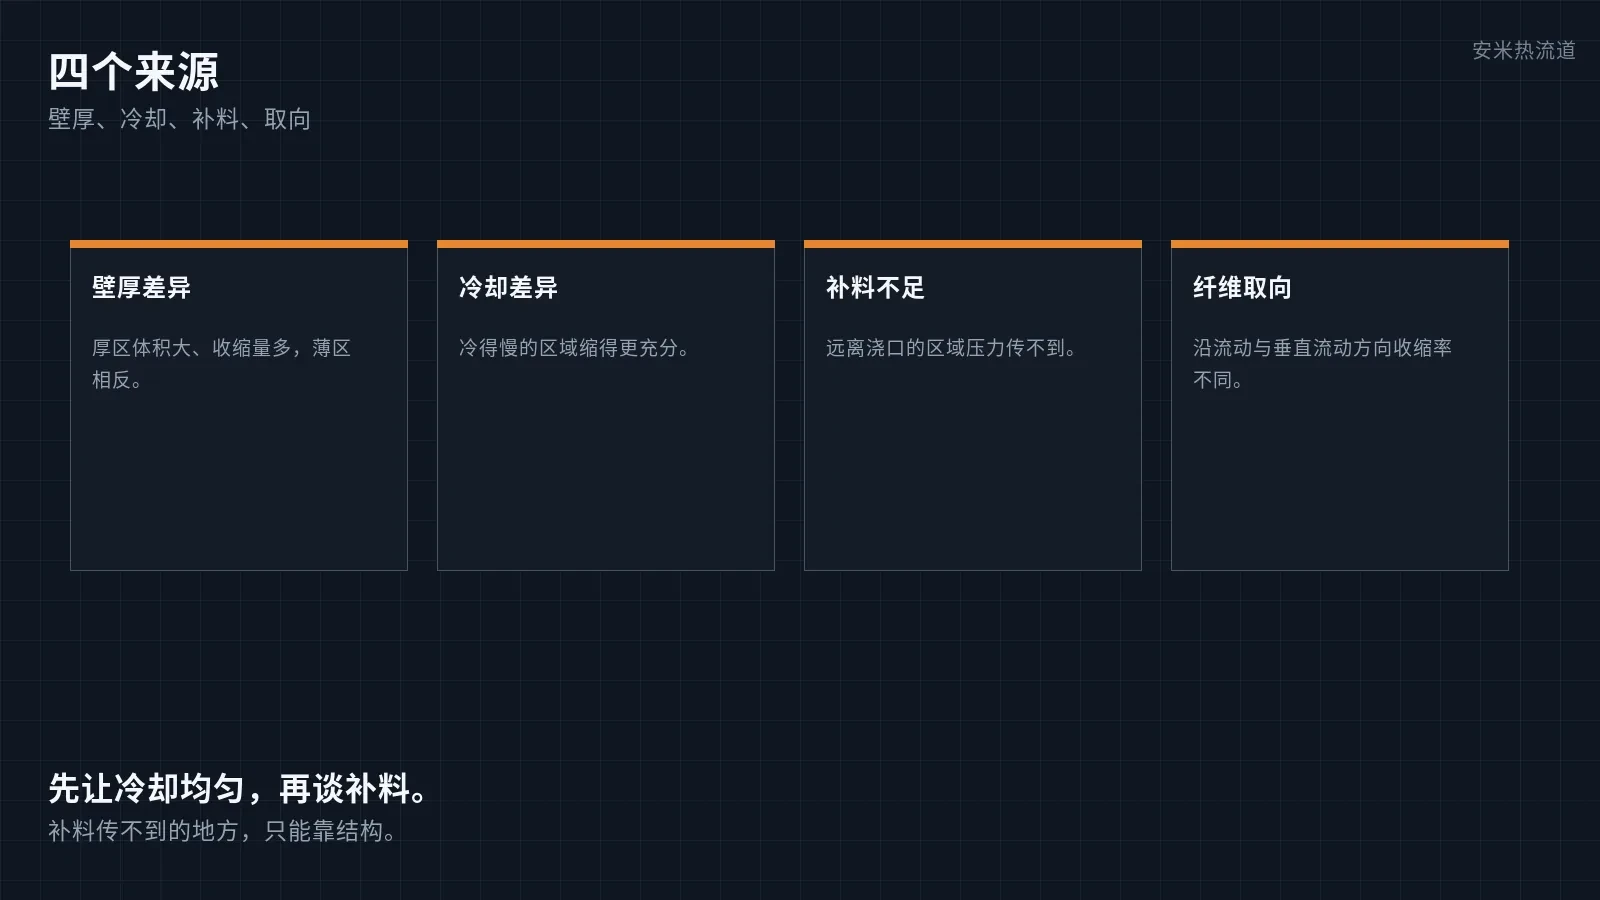
壁厚差异:厚区收缩量大,薄区小,这是最基础的原因。
冷却差异:运水不均、局部散热慢,收缩更充分。
补料不足:远离浇口的区域,保压压力衰减,补不进去。
纤维取向:玻纤沿流动方向排列,纵向与横向收缩率不同。
料温模温偏高:整体收缩量增大,差异也被放大。
三、和缩痕、翘曲分开
缩痕是局部凹面,看得见摸得到。
翘曲是整体形状偏差,由收缩差累积而成。
收缩不均是各区域收缩量不同,可能表现为尺寸差、局部偏薄,也可能进一步发展为翘曲。
四、责任怎么分
产品与模具这一环:壁厚设计、运水布置、型腔尺寸。
浇口与热流道这一环:浇口位置能否让保压覆盖到远端,各腔温度是否一致。
注塑机这一环:保压、模温、冷却时间。
五、怎么解决
壁厚均匀化,厚区做过渡而不是突变。
运水按形状对称布置,缩得慢的区域加强冷却。
浇口位置靠近厚区或流程中心,让保压能覆盖远端。
分区控温,各区域按实际收缩情况单独设温。
玻纤件按流向调整浇口位置,减少横向收缩差。
边界要说清楚:收缩不均是结构与冷却的结果,单靠加保压只能改善远端,改不了壁厚差异带来的收缩差。
写在最后
收缩不均要按区域算,不能按整件算。 壁厚、冷却、补料、取向,四处对齐收缩才一致。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记