
本文目录
平板件拱起、长条件弯曲、框形件扭曲,尺寸单看都合格,装上去就是不平。这是翘曲与变形。
这篇说清翘曲的四个来源,以及为什么单靠延长冷却解决不了。
一、出在哪
30秒看懂翘曲变形
30秒看懂翘曲变形00:30
平板件:中间拱起或四角翘起,平面度超差。
长条件:沿长度方向弯曲,两端上翘。
框形件:对角不平,出现扭曲。
二、根因
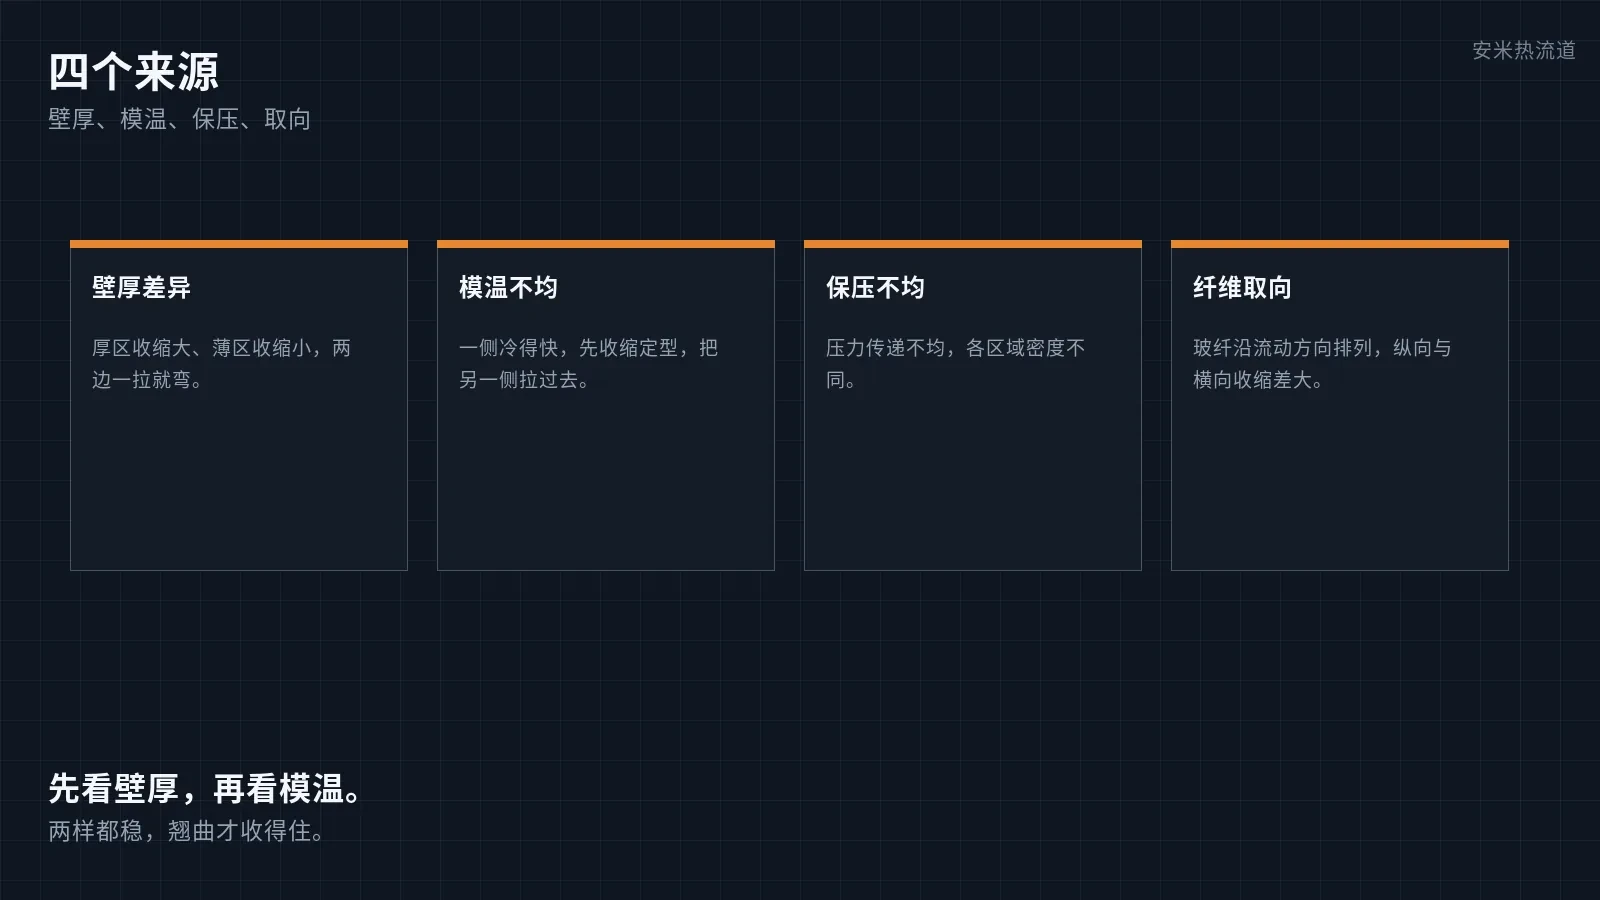
壁厚不均:厚区收缩量大,薄区小,收缩差直接把件拉弯。
模温不均:一侧冷得快先定型,另一侧还在缩,产生内应力。
冷却不均:运水布置不合理,局部冷却慢。
保压不均:各区域补料不同,密度与收缩不同。
纤维取向:玻纤沿流动方向排列,纵向与横向收缩率差异大。
脱模过早:还没冷却到足够刚度就顶出,形状守不住。
三、和收缩不均、顶出变形分开
收缩不均是各区域收缩量不同,可能表现为局部凹陷或偏薄。
顶出变形是顶出瞬间造成的,位置与顶针相关。
翘曲是冷却定型后整体形状偏差,与收缩差和内应力有关。
四、责任怎么分
模具这一环:运水布置与流量、顶出与冷却时间。
注塑机这一环:保压、模温、冷却时间。
热流道这一环:各腔温度一致性,避免各腔收缩不同。
产品结构这一环:壁厚与筋的布置。
五、怎么解决
壁厚做成均匀过渡,避免一边厚一边薄。
运水按形状对称布置,两侧模温尽量一致。
保压均衡,多腔按腔核对。
延长冷却到产品有足够刚度再顶出。
玻纤件按流向布置浇口,减少纵向与横向的收缩差。
边界要说清楚:翘曲是收缩差与内应力的问题,单纯延长冷却只能减轻,壁厚与模温不改还会弯。
写在最后
翘曲的账要按收缩差算。 壁厚、模温、保压、取向四样对齐,件才守得住形状。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记