
本文目录
关键尺寸偏大或偏小,整批一致性差,装配时松紧不一。这是尺寸超差。
这篇说清系统性偏差与随机波动怎么分,以及为什么先稳模温再调保压。
一、出在哪
30秒看懂尺寸超差
30秒看懂尺寸超差00:28
系统性偏差:整批都偏大或偏小,均值离开公差中心。
随机波动:单件忽大忽小,标准差大,均值可能正常。
局部超差:某一腔或某一位置固定超差,其余正常。
二、根因
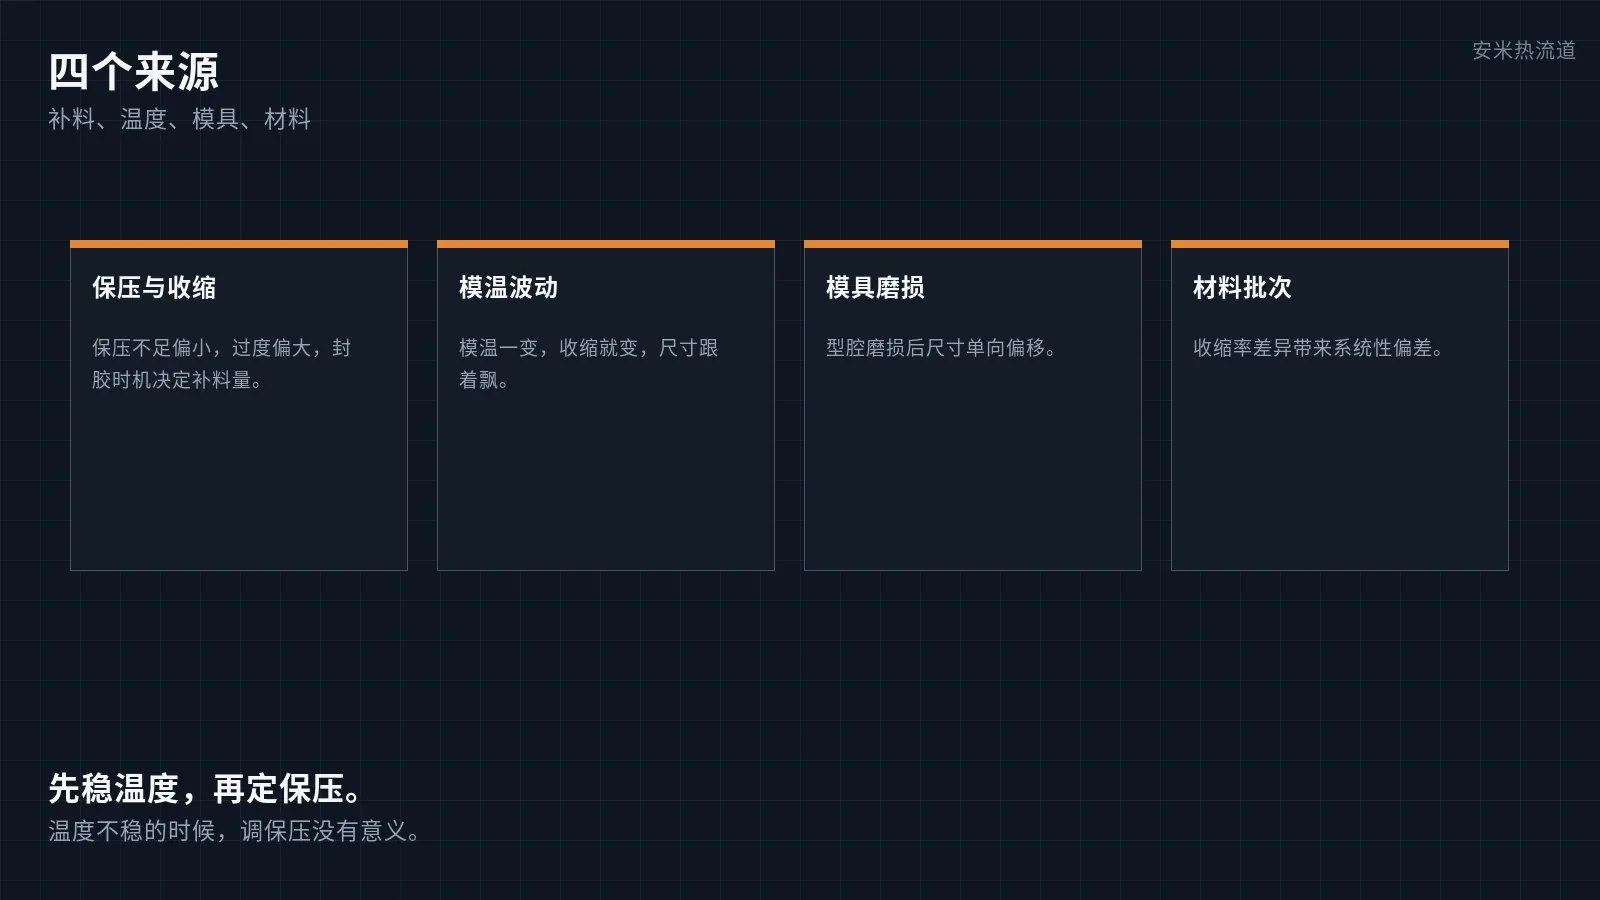
保压与收缩补偿不当:保压不足尺寸偏小,过度则偏大。
封胶时机不稳定:浇口封得早晚不一致,补料量就不同。
模温与料温波动:温度一变收缩就变。
模具磨损:型腔尺寸单向变化,时间越长越明显。
材料批次差异:收缩率不同,换批就偏。
多腔不一致:各腔补料不同,尺寸分布散。
三、和翘曲、装配干涉分开
翘曲是形状变化,单点尺寸可能合格但装不上。
装配干涉是配合面的问题,可能由尺寸、翘曲、飞边、残留共同造成。
尺寸超差是单点或单方向的尺寸离开公差,用测量数据说话。
四、责任怎么分
注塑机这一环:保压、料温、模温稳定性。
热流道这一环:浇口温度与封胶时机,决定每次补料是否一致。
模具这一环:型腔尺寸、冷却与磨损。
材料这一环:批次与收缩率。
五、怎么解决
先稳模温与料温,温度波动没压住之前不要动保压。
按封胶时刻定保压时间,让每模补料量一致。
分腔实测,找出是个别腔还是整模的问题。
模具定期保养与尺寸复核,磨损超差先修模。
材料换批先做小批验证,不要直接上线。
边界要说清楚:尺寸超差先分清系统性还是随机,两类原因不同,用同一套参数硬调只会越调越散。
写在最后
尺寸的账要分开记:偏移、波动、单腔。 先稳温度,再定保压,最后才动模具。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记