
本文目录
热流道的故障表现很多,但位置有限:嘴尖、流道、加热、控制、模具接口。
定位的方法不是「猜原因」,是「先分位置」。分对了,原因自然收敛。
第一步:分「件的问题」还是「系统的问题」
件的问题是:外观、尺寸、重量有偏差,但每次的位置不固定。
系统的问题是:同一位置、同一模腔、同一时段反复出现。
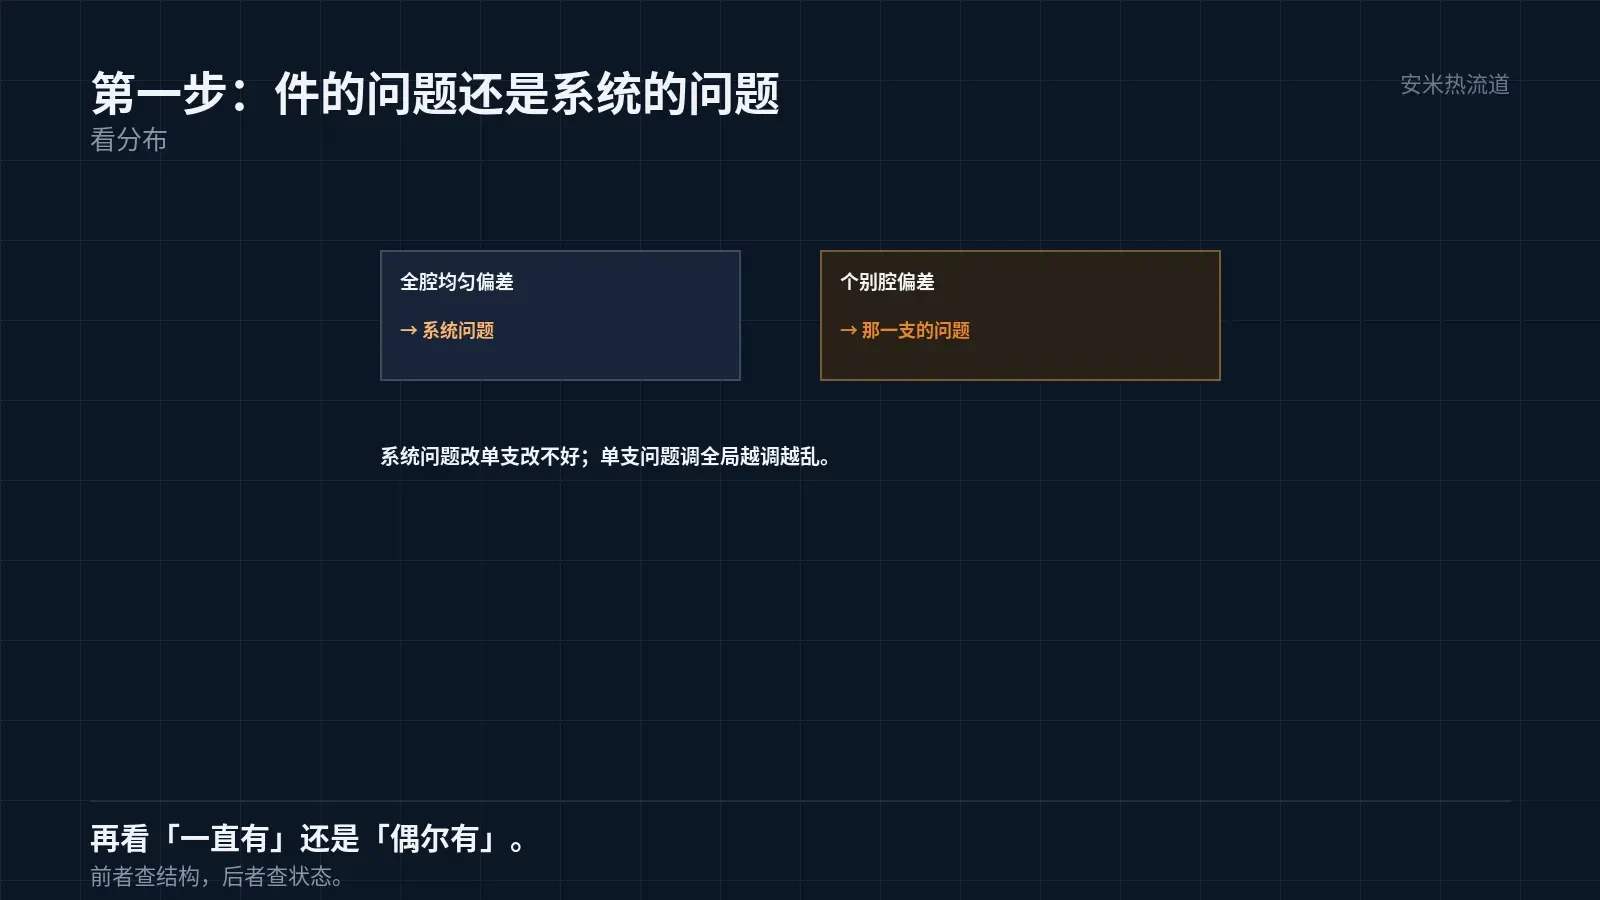
分辨的方法很简单:看分布。全腔均匀偏差,是系统;个别腔偏差,是那一支。
这一分很重要。系统问题去改单支,改不好;单支问题去调全局,越调越乱。
现场最常见的错误,就是把「个别腔的问题」当成「全局参数问题」,反复调机不见效。
个别腔的问题,还要再分「这一腔一直有问题」与「这一腔偶尔有问题」。前者查结构,后者查状态。
结构的问题稳定复现,改一次就好;状态的问题随温度、随料、随时段变,要查的是波动源。
这一层分清了,排查的方向就完全不同。同样是「第三腔偏轻」,两种原因的处置相反。
结构问题要改流道或者浇口,改完复测;状态问题要查温度记录、查清机记录、查停机时长。
状态问题还有一个常见来源是「模具的冷却水」。水温波动、流量不足,都会表现为个别腔的偏差。
所以排查时要把「水」也算进变量。只看热流道,容易漏掉模具这一半。
第三步分静态与动态,本质上就是分「设计与操作」。这两者的处置成本差很远。
设计问题的处置成本高,要改模;操作问题的处置成本低,改流程、改参数就行。
所以定位的价值在于「避免用改模的方式解决操作问题」。这类浪费在车间非常常见。
一个实用的做法是:任何「改模」的决定之前,先把操作层面的变量全部排除一遍。
排除的清单很短:温度、料、清机、停机、水。五项都排除了,再谈改模。
第二步:分「热」还是「流」
热的问题表现为:颜色变化、降解、拉丝、流延、表面发雾。这些都与温度有关。
流的问题表现为:短射、飞边、熔接痕、流痕、重量偏差。这些都与流动有关。
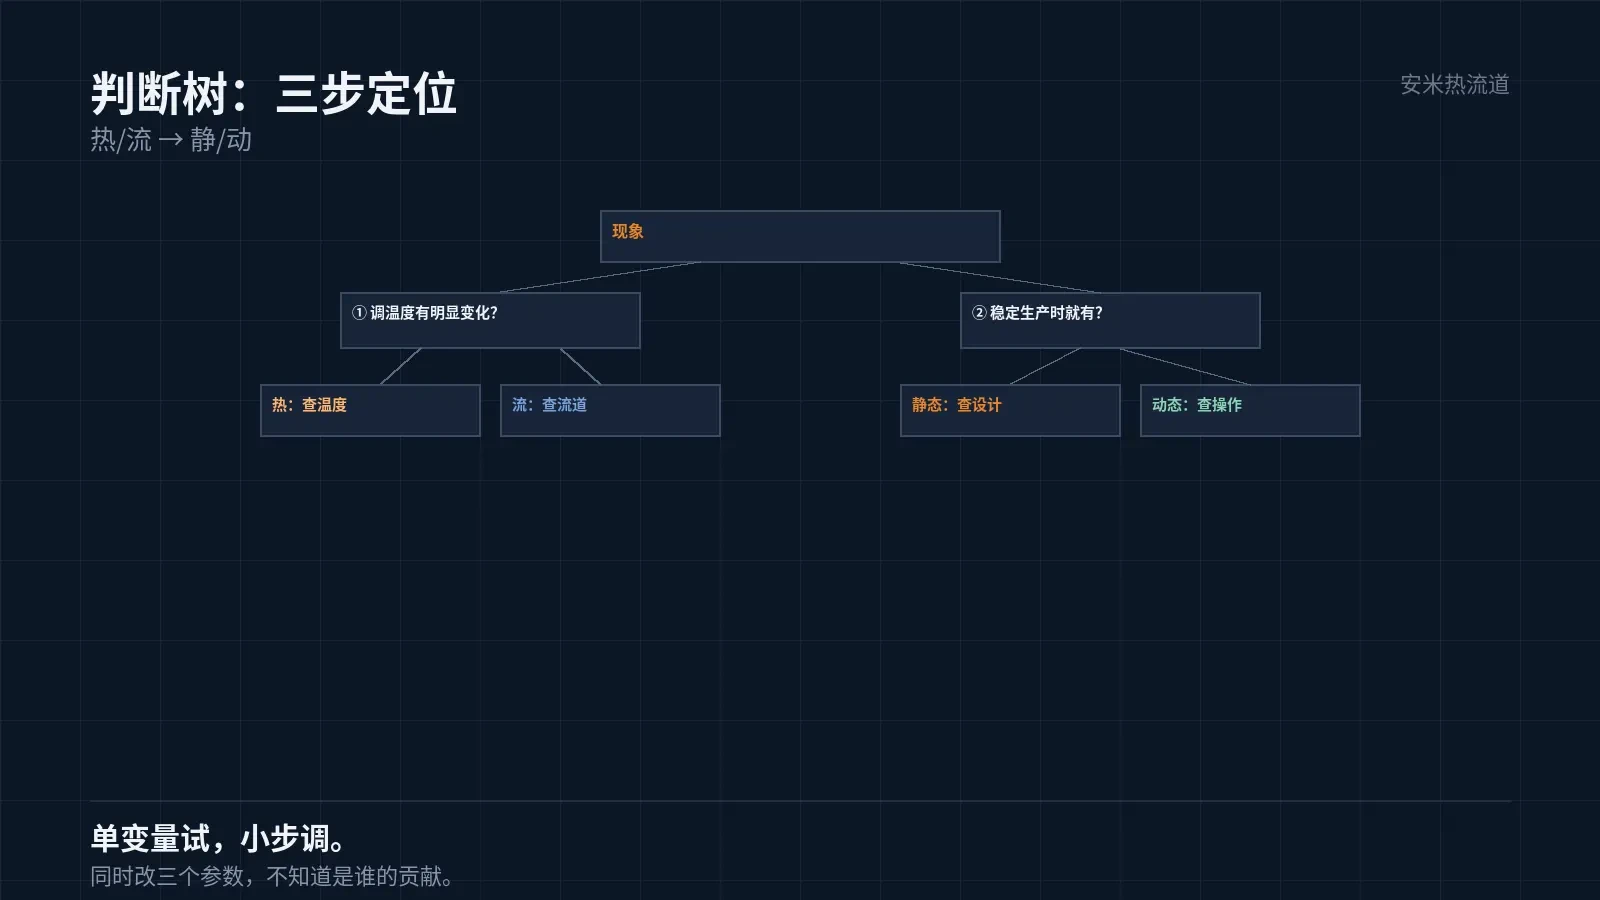
分辨的关键是「换温度试一下」。调温度有明显变化,是热的问题;没变化,是流的问题。
这一试要单变量。同时调温度与压力,分不清是谁的贡献。
试的时候要小步。一步几十度,跨过了窗口,看到的就不是真实响应。
第三步:分「静态」还是「动态」
静态问题是:稳定生产时就存在,参数不变就一直有。
动态问题是:启动、停机、换料、换模之后出现,稳定生产时消失。
静态问题查设计(流道、浇口、排气);动态问题查操作(升温、清机、停顿)。
这一分决定了「改什么」。静态问题改操作没用,动态问题改设计也没用。
现场常把动态问题当静态问题改,改完设计,问题还在,因为触发条件是「停机」。
常见故障的落点
拉丝、流延:落在「嘴尖 + 热」,浇口温度偏高,冷却阶段没冻住。
堵嘴:落在「嘴尖 + 热」,温度偏低或者有冷料。
短射:落在「流 + 静态」,流道压降大或者浇口小。
黑点:落在「流道 + 动态」,清机不彻底或者有死角。
尺寸漂:落在「热 + 动态」,温度不稳或者模温分区不均。
这张落点表是「起点」,不是「结论」。落到某处之后还要按那一处细查。
细查的顺序是:先看能不能复现,再看能不能单变量改变,最后看改动的效果是否可量化。
三步都成立,才算找到了原因。只有「改了之后好了」,可能只是碰巧。
所以排障要有「验证」环节。改完再跑一段,看问题是否真的消失,还是转移了。
问题转移是常见的:拉丝没了,浇口痕变大。这说明改动的方向对,幅度过了。
方向对、幅度过,是最理想的一种「失败」。退半步就到位,不需要重新判断方向。
记录怎么用
排障记录要写四项:现象、位置、触发条件、处理动作。
四项里,「触发条件」最有价值。它把「偶发」变成「可复现」。
处理动作要写结果,不能只写「调了温度」。「调了温度,拉丝消失」与「调了温度,没变化」,价值完全不同。
积累一份这样的记录,新问题的定位会越来越快。这是车间最值钱的资产之一。
把现象、位置、触发条件、现用参数发来,我们按系统核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记