
本文目录
PPS 泵阀件的气纹有个特征:沿流动方向一条条发白,靠近浇口最明显,越往远端越淡。客户第一反应是烘料,烘足四小时再打,纹路还在,只是位置往后挪了一点。
气纹的成因只有两条路:一条是水,一条是气。水来自干燥不到位,气来自熔体分解或排气不顺。这两条路的处置方向完全相反,一条要把温度降下来,一条要把温度升上去,判断错了越调越乱。
一、先分清是水还是气
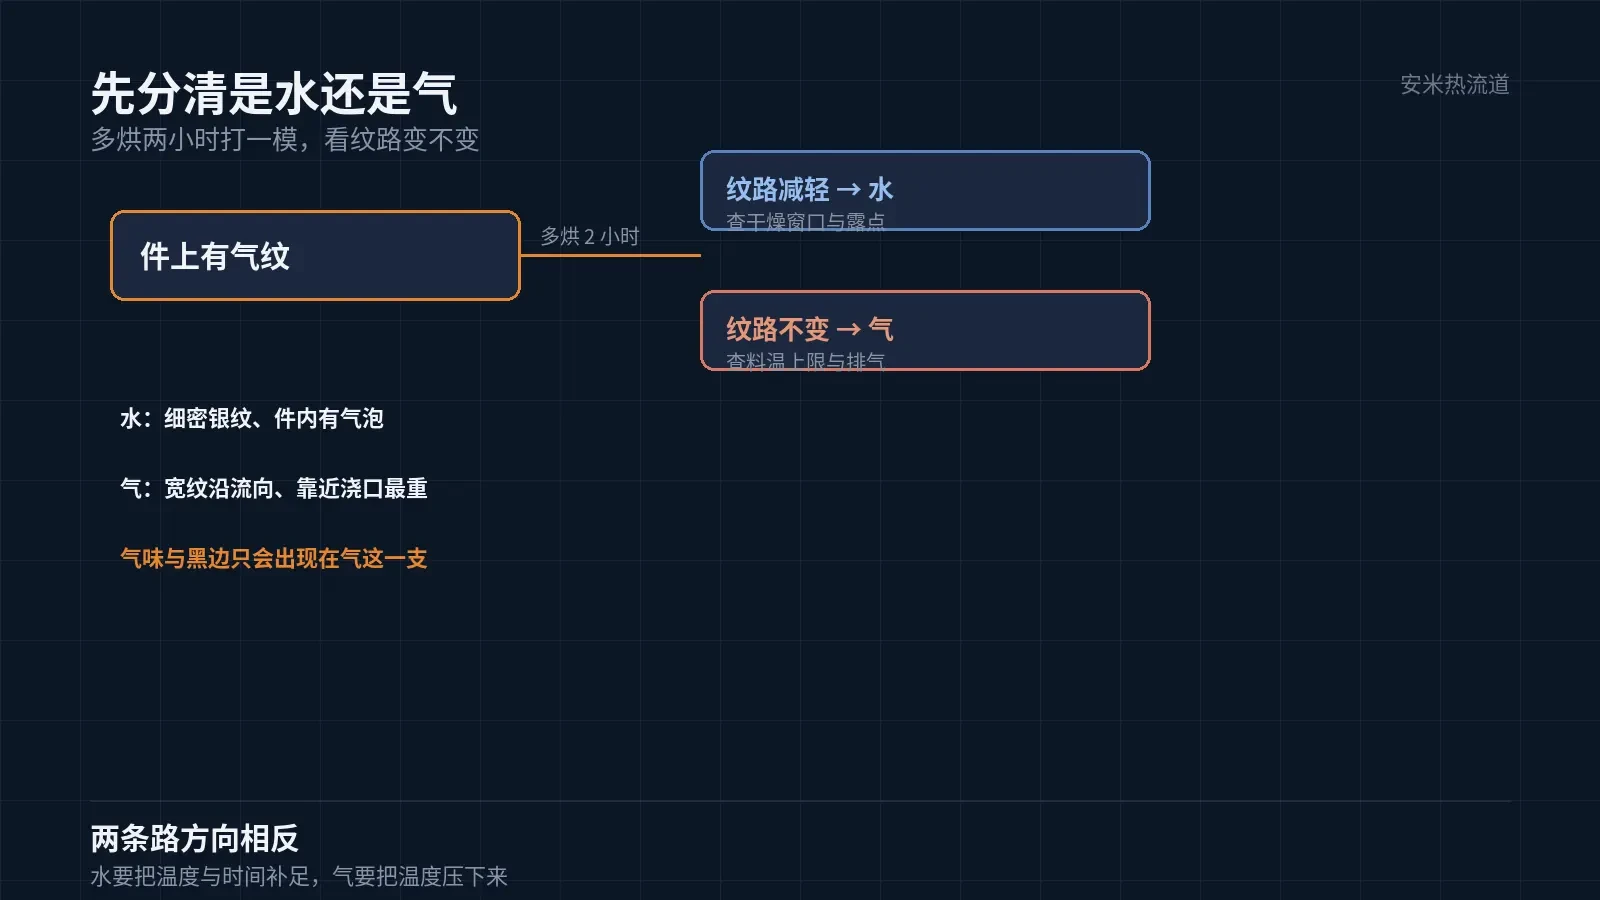
水的痕迹通常是细密银纹,成片出现,靠近浇口与远端都有,件切开内部有细小气泡。气的痕迹是一条条宽纹,沿流向拉长,靠近浇口最重,件内部一般没有气泡,但可能有烧焦味。
还有一个快判据:把料在料斗里多烘两小时再打一模。纹路明显减轻,问题在干燥;纹路一点没变,问题在熔体分解或排气。这一步不用改任何参数,成本最低。
二、水这条线:干燥窗口要按牌号给
泵阀件的壁厚通常在 1–3 mm,熔体在型腔里的剪切速率不算高,气纹更多出现在浇口到流道末端的过渡段。这一段恰好是熔体温度最高、压力下降最快的位置,水分与分解气都在这里冒出来。
PPS DURAFIDE 1140A1 的预干燥是 140℃×3h,或者 120℃×5h。这两个组合的干燥效果接近,但很多现场用的是 100℃ 烘一整夜,温度不够,时间再长也拉不出水分。
干燥机的露点也要看。除湿干燥机回风温度长期在 40℃ 以上、露点高于 -20℃,等于用湿空气吹料。判断办法是空打一段,看熔体从喷嘴挤出时是否冒泡,冒泡就是水没脱干净。
薄壁泵阀件对水分更敏感,因为熔体在浇口处剪切强、温度骤升,水汽瞬间膨胀,纹路就定在浇口下游。这类件建议把干燥时间往上加一档,不要贴着下限用。
三、气这条线:温度上限定死
PPS 的料温上限是 360℃,喷嘴 310–320℃,模温 150℃。这三个数不是建议值,是分解的边界。熔体超过 360℃,PPS 开始释放含硫气体,件上出现气纹、气味刺鼻,模具与热流道内壁同时被腐蚀。
腐蚀是渐进的,不会立刻报废。表现为喷嘴内壁发暗、通流截面变小、后续几周里注塑压力慢慢升。等到压力升到打不满,往往已经不是调参数能解决的,要拆喷嘴清。
还有一种气来自滞留。停机、换料、料斗断料,都会让料在热流道里多待一段时间。PPS 在喷嘴里的安全停留时间不长,超过之后先变黄再变黑,气纹与黑点一起来了。
四、排气与射速,决定气走不走得掉
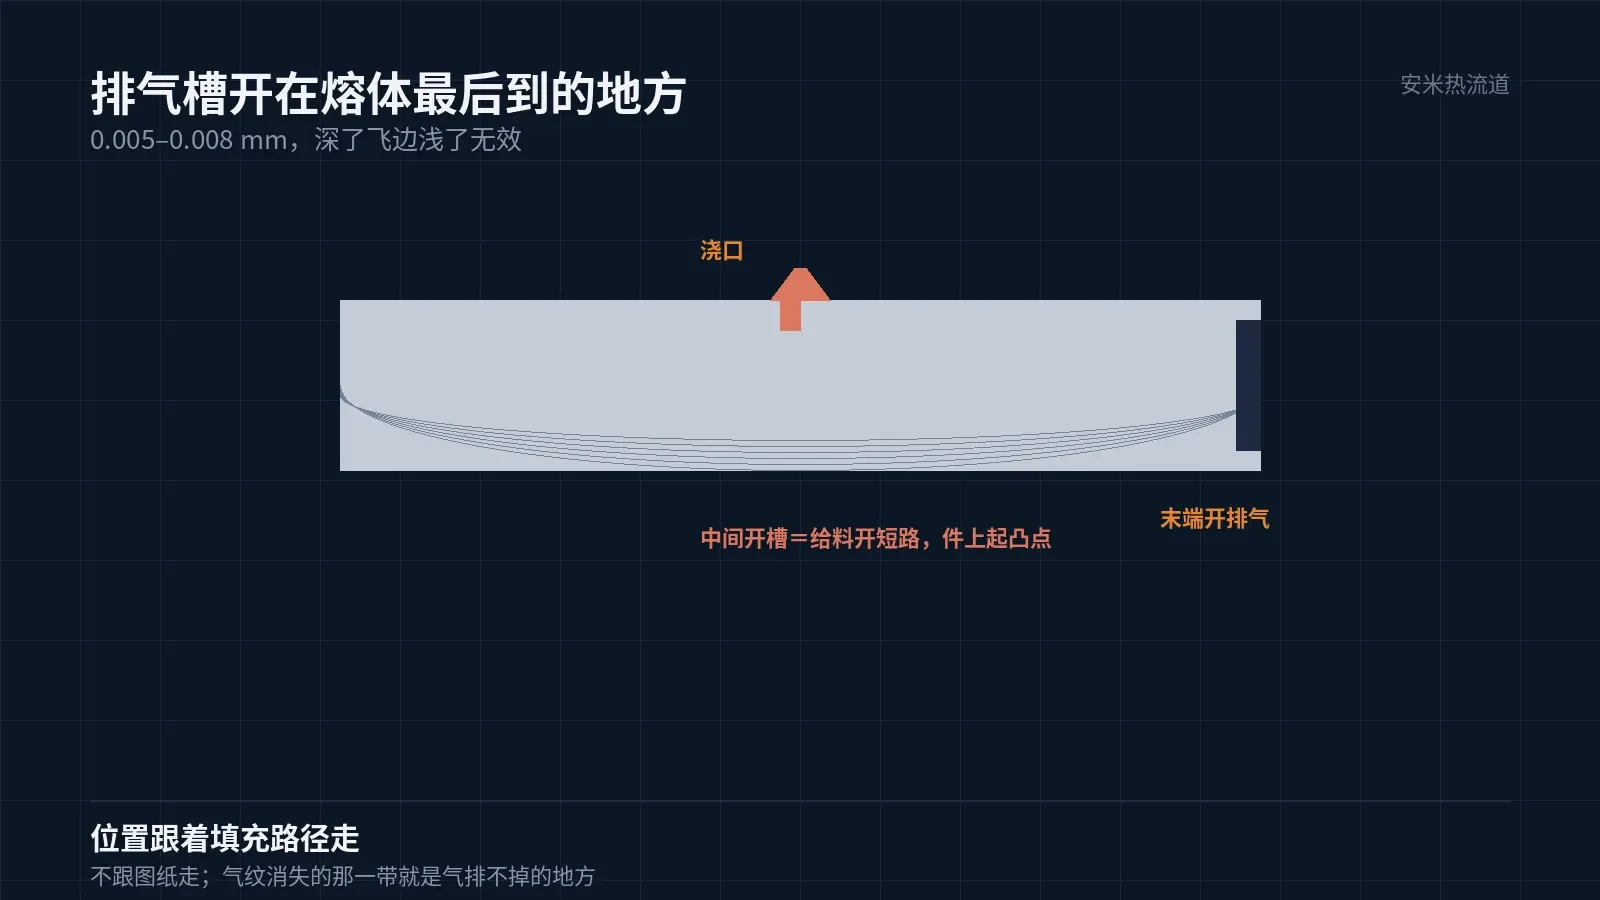
排气不是开得越多越好。排气槽开在熔体最后到达的位置,开在中间等于给熔体开了一条短路,料会往排气槽里钻,件上出现小凸起。排气位置跟着填充路径走,不跟着图纸走。
PPS 泵阀件的排气槽建议 0.005–0.008 mm,深了飞边,浅了气排不掉。排气位置要放在熔体最后到达的地方,不是随便开在分型面上。判断办法是看件上气纹的终点,纹路消失的那一带就是气排不出去的位置。
射速用阶梯,不要一档到底。前段慢,让熔体前沿平稳推进;中段快,抢在凝固前填满;末段降速,把气赶到排气槽。一档高速的打法在 PPS 上很容易在浇口下游留下喷射痕,看起来也像气纹。
五、热流道这一端能做什么
长条件还要注意顶出。翘曲件往往顶出不平衡,顶针位置偏向一侧,脱模瞬间就被顶弯,量出来像翘曲,其实是顶出变形。把顶针布置与翘曲方向对照看,能分开这两件事。
喷嘴温度按 310–320℃ 设定,不要为了方便填充往上顶。分流板温度可以略高于喷嘴,但整段连喷嘴一起算,不能有任何一个点超过 360℃。
换色换料时,PPS 的清机温度不要靠高温硬冲,高温清机最容易留下碳化物。用专用清洗料,按设备手册的温度走,清完打一段确认没有黑点再复产。
六、处置顺序与验收
顺便说一个常被忽略的现场细节:料斗干燥机的料位不能忽高忽低。料位低时回风短路,实际露点比表上差;料位高时料在热风里停留时间长,表层已经过干。稳定料位比多烘一小时更管用。
一、多烘两小时做判别模。二、查除湿机露点与回风温度。三、核对料温、喷嘴、模温三个上限。四、检查排气槽深度与位置。五、射速改阶梯。六、以上都正常还出气纹,拆喷嘴看内壁是否已腐蚀。
验收看三模:连续三模气纹位置稳定、件内无气泡、无气味,才算处置到位。只打一模好看不算。
按材料与缺陷匹配

扫码登记