
本文目录
PEEK 齿轮件被投诉最多的不是齿形精度,是齿顶面那块塌陷。件拿在手上,齿面本该是平的,中间却凹下去一小片。客户的常规动作是加保压,加完这一边补上了,另一边开始飞边。
缩水在 PEEK 上不是单一参数问题。它同时牵着模温、浇口冻结时间和齿厚方向的补缩路径。温度排错,保压加到顶也补不进去;保压时间不够,温度调得再准也只是把塌陷推迟到脱模之后。
一、先看塌在哪,再决定查哪一段
PEEK 650G 的收缩率标着 1.3%,450G 是 0.90%,这个数是各向异性的平均值。齿轮是典型壁厚不均件:齿厚、轮毂厚、齿根厚三者差好几倍,冷却先后天然不一致。薄处先冻,厚处后缩,塌陷就出现在最后凝固的那一块。
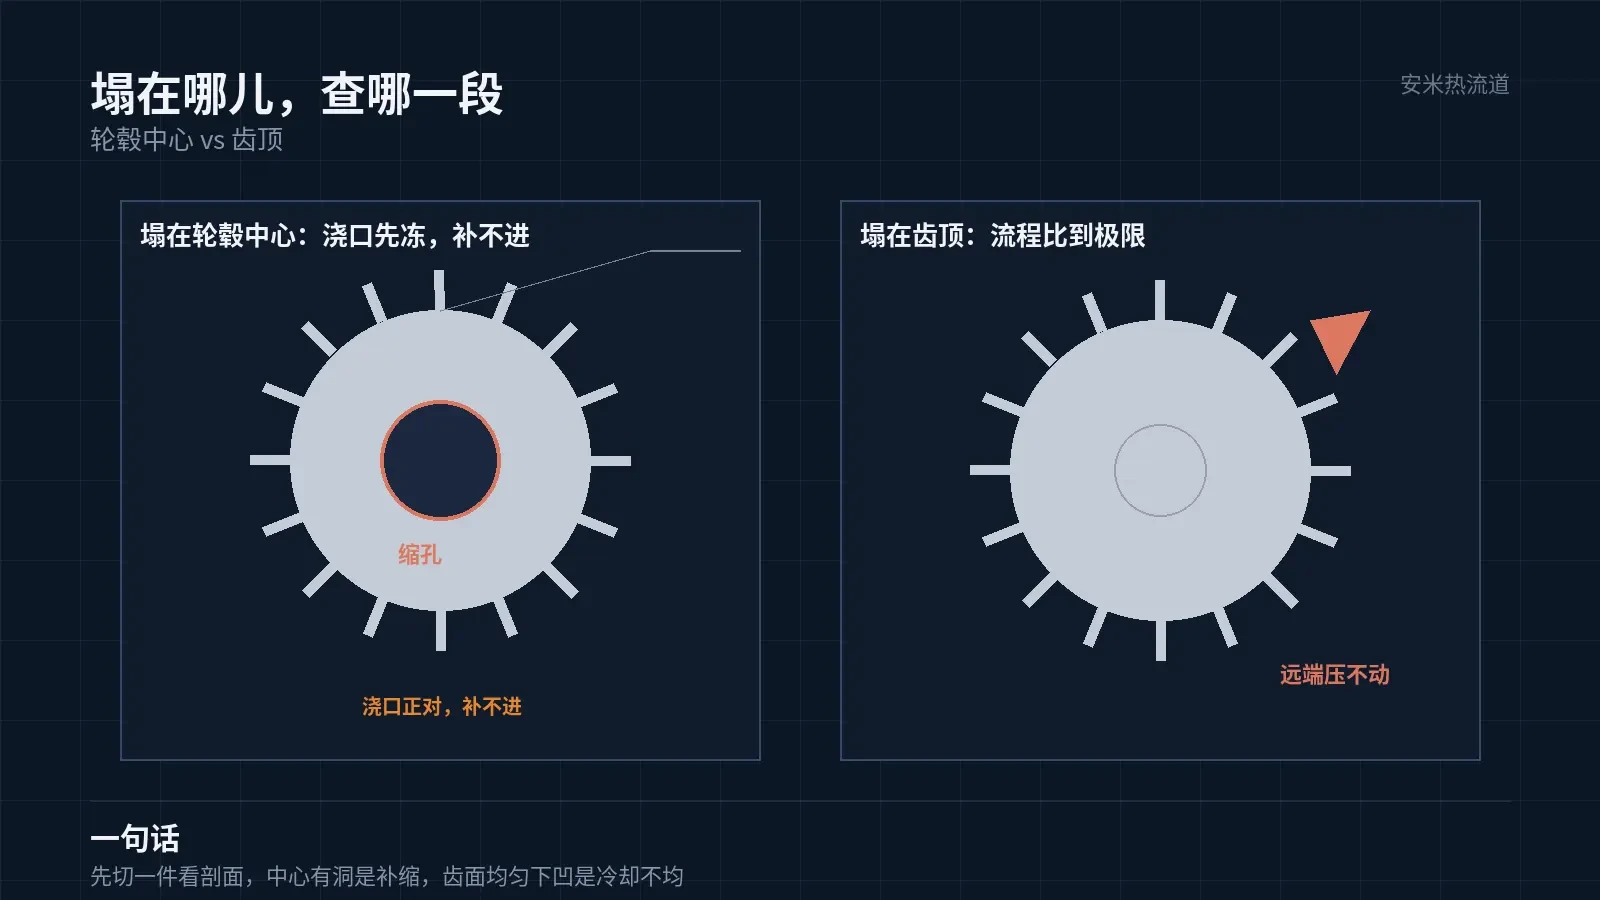
塌在轮毂中心、正对浇口的位置,多半是浇口冻得太早,中心那块还没补上就断了料路。塌在齿顶、离浇口最远的地方,是流程比到了极限,料到那里已经压不动,跟保压大小关系不大。
这两种塌陷在同一副模上会同时出现。判别办法很简单:切开一件看剖面,中心有空洞的是补缩不足,齿面均匀下凹的是冷却不均。切一件的成本,比盲调一周低得多。
二、模温不是设高一点就行
还有一条容易被忽略:PEEK 的收缩里有一部分是后收缩。件在模内已经定型,脱模后放到室温还会再缩一点,放一天再量,数据又变了。所以缩水的验收必须固定冷却与放置时间,否则调参与测量互相打架。
PEEK 模温 170–200℃。这个区间的意义不在好脱模,在于让结晶在模内基本完成。模温低于 170,表层先冻、芯部后结晶,收缩在脱模之后继续发生,尺寸和塌陷一起跑,量出来的数据一天一个样。
模温不均比模温偏低更难查。四腔模上,靠近分流板的两腔温度高,远端两腔低,同一模次出来两种收缩。判断办法是分腔测齿顶厚度,同模次不同腔的差值超过 0.03 mm,先怀疑模温分区,不要先动料温。
齿轮件的模具冷却往往做得不均匀:齿圈部分镶件多、水路密,轮毂部分体积大、水路远。这种结构光靠提高模温设定补不回来,要么加轮毂处的冷却,要么接受轮毂慢冷、把保压时间拉长。
三、热流道温度按梯度排,不要全段一个数
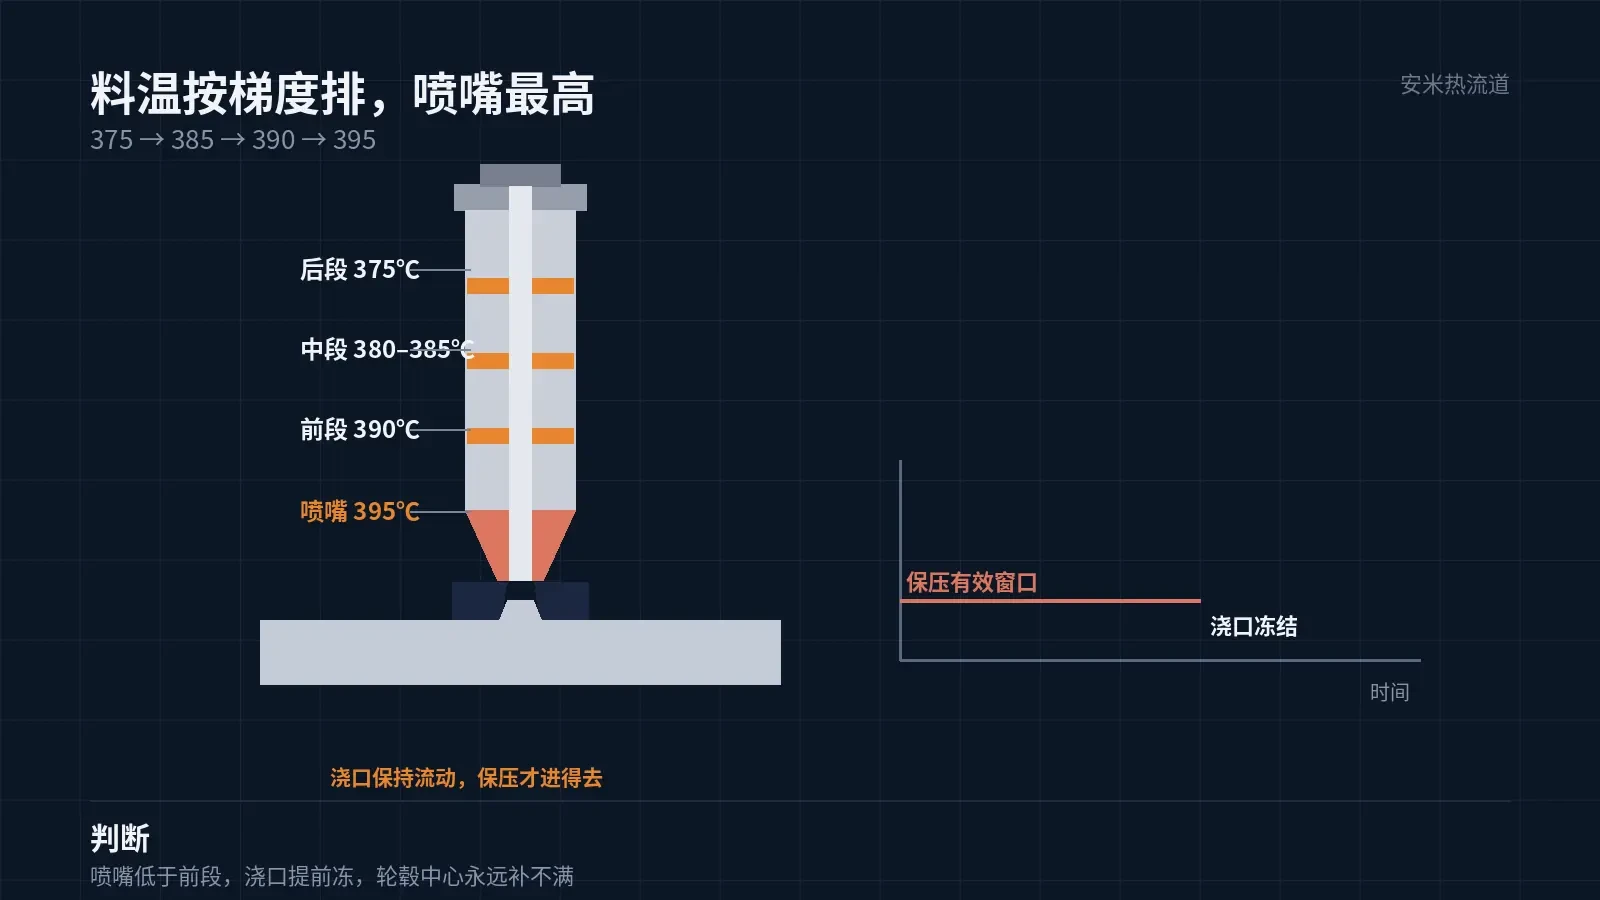
建议后段 375、中段 380–385、前段 390、喷嘴 395。喷嘴最高,目的是让浇口在保压阶段还保持流动;喷嘴如果低于前段,浇口提前冻结,轮毂中心就补不进去。
但喷嘴不能一味加。PEEK 熔点 343℃,熔体长期超过 400℃就有降解风险,表现在件上是黑点和气味,不是缩水。所以加温解决缩水是有天花板的,到了 395 还补不上,问题在保压时间和浇口尺寸。
停机也是温度问题的一部分。PEEK 在料筒和热流道里停留时间一长就碳化,碳化物挂在浇口内壁,通流截面变小,后面几模的补缩能力直接下降。连续生产时的缩水突然变严重,先看是不是停过机。
四、保压时间按浇口冻结算,不按件厚算
PEEK 件浇口小、冻结快,有效保压窗口很窄。判断办法是做保压阶梯:从 3 秒起,每模加 1 秒,逐模称重,重量不再上升的那一刻就是浇口的有效保压时间,实际设定再留 20% 余量。
浇口尺寸不够,保压再长也传不进去。齿轮件常见 φ1.0 以下的点浇口,PEEK 本身流动差,这个尺寸到齿顶已经没有压力。要么把浇口加大一档,要么把浇口位置从齿圈挪到轮毂上,让补缩路径从中心往外走。
五、什么时候该在热流道这一端动手
三腔以上、齿厚差异大、外观要求高的齿轮件,恒温喷嘴容易在浇口处留冷料头,脱模后齿面留疤,抛也抛不掉。这类件适合针阀式,或者急热急冷,在保压结束时把浇口冻住,让轮毂中心不再被反拉。
前提是模具冷却到位、模温分区可控。模温都拉不匀就上变温,等于把问题往后推一个工序,废品从缩水变成浇口痕。
六、现场处置顺序
一、切一件看剖面,分清补缩不足还是冷却不均。二、分腔测齿顶厚度,确认模温差。三、按梯度排料温,喷嘴 395 为上限。四、做保压阶梯定有效时间。五、以上都不动,再改浇口尺寸或换浇口形式。
把这五步走完,多数 PEEK 齿轮缩水能定位到一段、一个腔或一个浇口,不需要把整套参数推倒重来。
按材料与缺陷匹配

扫码登记