
本文目录
LCP 薄壁件打不满,一线最常见的动作是加料温,理由很直接:温度高黏度低,流动性好。实际结果是纹路从没到变成了到了但发黑,或者干脆浇口堵了,短射更严重。
LCP 的问题不在黏度,在凝固。它的黏度本来就低,流动性从来不缺,缺的是「在凝固之前把型腔填满」的时间。加温度买不到这段时间,加模温和射速才能。
一、短射先分清三种
第一种,料没到。型腔末端整片空,边缘整齐。这是填充能力不足,与射速、浇口尺寸、流程比有关。第二种,气没走。末端空但边缘毛糙,件上有烧焦或黑边,是气堵在末端,熔体推不进去。第三种,浇口冻了。浇口附近已经凝固,后面整段没料,件上表现为从浇口开始的缺口。
三种短射在照片上很像,处置方向完全不同。判别办法是看缺口边缘和浇口状态:边缘整齐、浇口干净的是第一种;边缘毛糙、有气味的是第二种;浇口处有凝固痕迹、缺口从浇口起的是第三种。
二、LCP 的真实难点是凝固太快
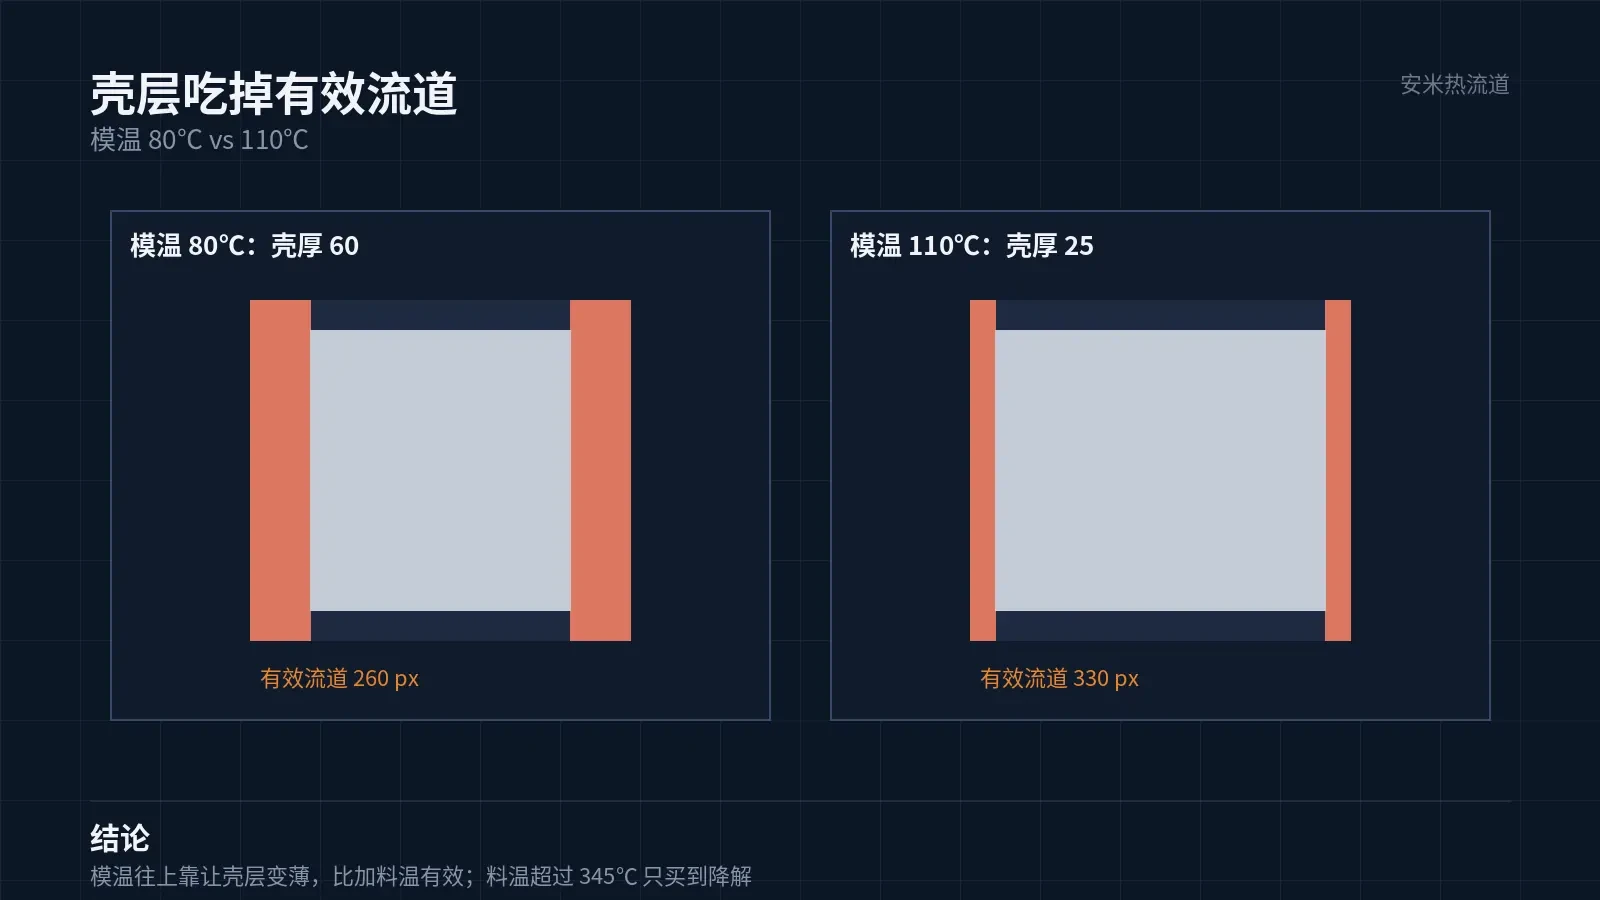
LCP E130i 是 30% 玻纤增强,熔点 335℃,热流道建议 335–345℃,模温 80–120℃。它的结晶速度快,熔体一接触冷模壁就在表面结一层壳,壳越厚,有效流道越窄。
薄壁件尤其明显。壁厚 0.3 mm 的件,壳层占掉一半,真正在流的芯层只剩很薄一条,流程比很低的件也可能打不满。这时候把料温从 340 加到 350,壳层生成速度几乎不变,反而更容易降解。
三、加料温为什么更差
还有一个现场常见的误判:把短射归因于「料太硬」,于是换高流动牌号。LCP 的高流动牌号往往玻纤含量低,收缩更大、刚性更差,件打满了但尺寸守不住。薄壁件的选材要先看玻纤含量,再看流动。
LCP 的加工窗口只有十度左右。335–345℃ 是建议区,超过 350℃ 就开始降解,降解产物是碳化物与气体。碳化物挂在浇口内壁,通流截面变小,短射更严重;气体进入型腔,末端形成气堵,也是短射。
更隐蔽的一层:降解后的 LCP 黏度并不稳定,时高时低,操作者看到的是「同样的参数,有时满有时不满」。这时候继续加温只会让波动更大。
还有一种情况是把热流道温度设得比料筒高很多,想着「到浇口再补一把火」。LCP 在热流道里停留时间长,这一段的高温先把它弄降解了,到浇口时已经是劣化料。
四、能买到填充时间的三件事
模温往上靠还有一个副作用:脱模变形会变。模温高,件出模时更软,顶出与取件的动作要跟着调,否则刚解决的短射会换成顶白。工艺参数是一组,不是一个。
第一件是模温。LCP 模温 80–120℃,薄壁件建议往上靠,让壳层生成慢一点。模温从 80 提到 110,同一副模的填充长度能明显增加,这一条比加料温有效得多。
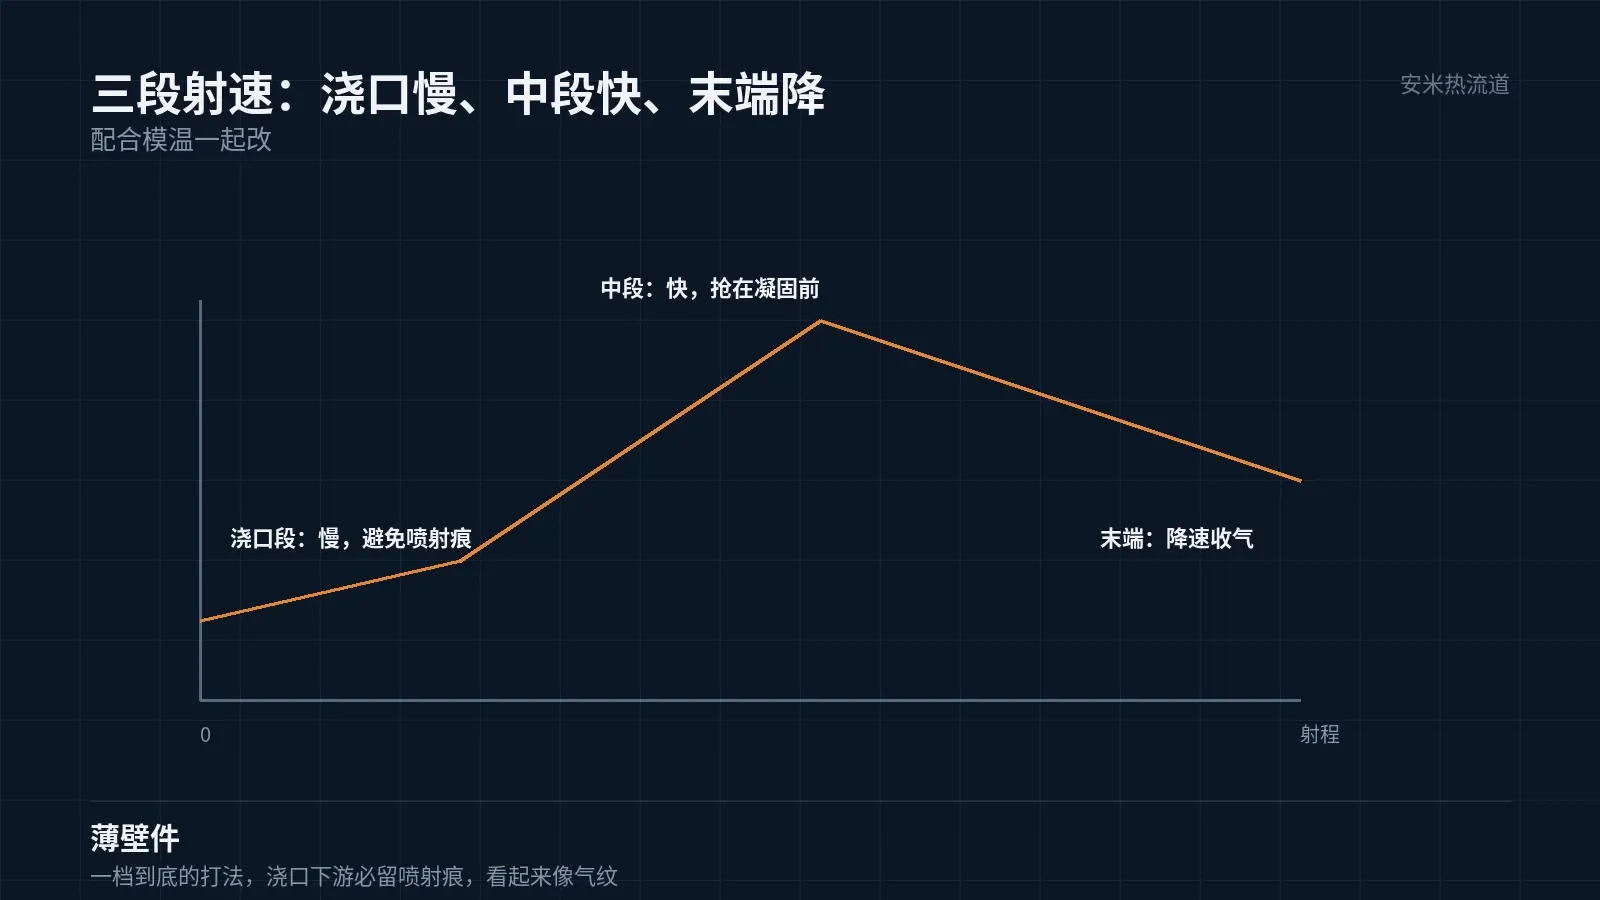
第二件是射速。薄壁件要用「快到底」的打法,中段速度拉起来,在壳层增厚之前把前沿推到末端。但射速不能一刀切,浇口附近仍要慢,否则出喷射痕。
第三件是浇口。LCP 可做 SD、VG、PVG,不做 TP。薄壁件用 TP 尖点浇口,浇口截面小、剪切强,料在浇口处就先冻一层,等于自己给自己加了一道闸。
五、排气与末端
薄壁件的另一条隐性限制是热流道喷嘴的口径。喷嘴通流截面太大,低速时料在喷嘴内停留时间长,先降解;太小,填充能力不够。喷嘴口径与件重、腔数要匹配,不是越大越好。
薄壁件的末端最容易困气,因为熔体到末端时已经没有推力。排气槽开在末端,深度按 0.01–0.02 mm 量级试,具体按模具实际核,深了飞边、浅了无效。
如果末端是个封闭的加强筋或卡扣,光开排气槽可能不够,需要把浇口位置调一下,让末端变成一个开放端,气有路可走。这类改动在开模评审时就该定,量产后改模成本高。
六、处置顺序
一、看缺口与浇口,分清三种短射。二、模温往上靠,先不动料温。三、射速改阶梯,中段提速。四、查浇口形式是否为 TP,薄壁件优先换 SD。五、末端开排气。六、以上都做完还短射,再核流程比与浇口数量。
LCP 薄壁件的短射,九成不是温度不够,是时间不够。把时间买回来,温度反而应该往下压。
按材料与缺陷匹配

扫码登记