
本文目录
PA9T 连接器上的熔接痕,不是「有一点」的问题,是能不能过外观检验的问题。两条熔体前沿一碰,界面处温度已经降下来,玻纤来不及穿透,颜色和光泽都跟旁边不一样,一条白线横在件面上。
多数现场的做法是把料温往上加,希望前沿碰面时还热。加到一定程度纹路会淡,但件开始出飞边、颜色发黄。熔接痕的解法在点位与时序,不在温度。
一、熔接痕为什么会看得见
两条熔体前沿相遇时,界面处的温度比体相低,压力也比体相低。温度低导致分子链来不及扩散缠结,压力低导致玻纤不能穿过界面,界面就成了一条强度与外观都弱的缝。
PA9T Genestar G1350A 是 35% 玻纤增强,玻纤在流动中被拉成取向,到汇合面时方向突变,这正是熔接痕在增强料上特别明显的原因。纯树脂件的熔接痕只是一条色差,增强件是一条凹痕加色差。
二、点位决定汇合位置,汇合位置决定可见度
连接器件的熔接痕位置还受端子嵌件影响。熔体绕过金属端子时被迫分流,端子背面就是天然的汇合点。这类熔接痕改浇口也躲不掉,只能靠提高模温、改善端子背面的排气来减轻。
熔接痕永远出现在两条流动路径的中点。改点位不是在改「有没有熔接痕」,是在改「熔接痕落在哪里」。落在装配后看不见的侧面、落在筋条上、落在非外观面,问题就解决了一半。
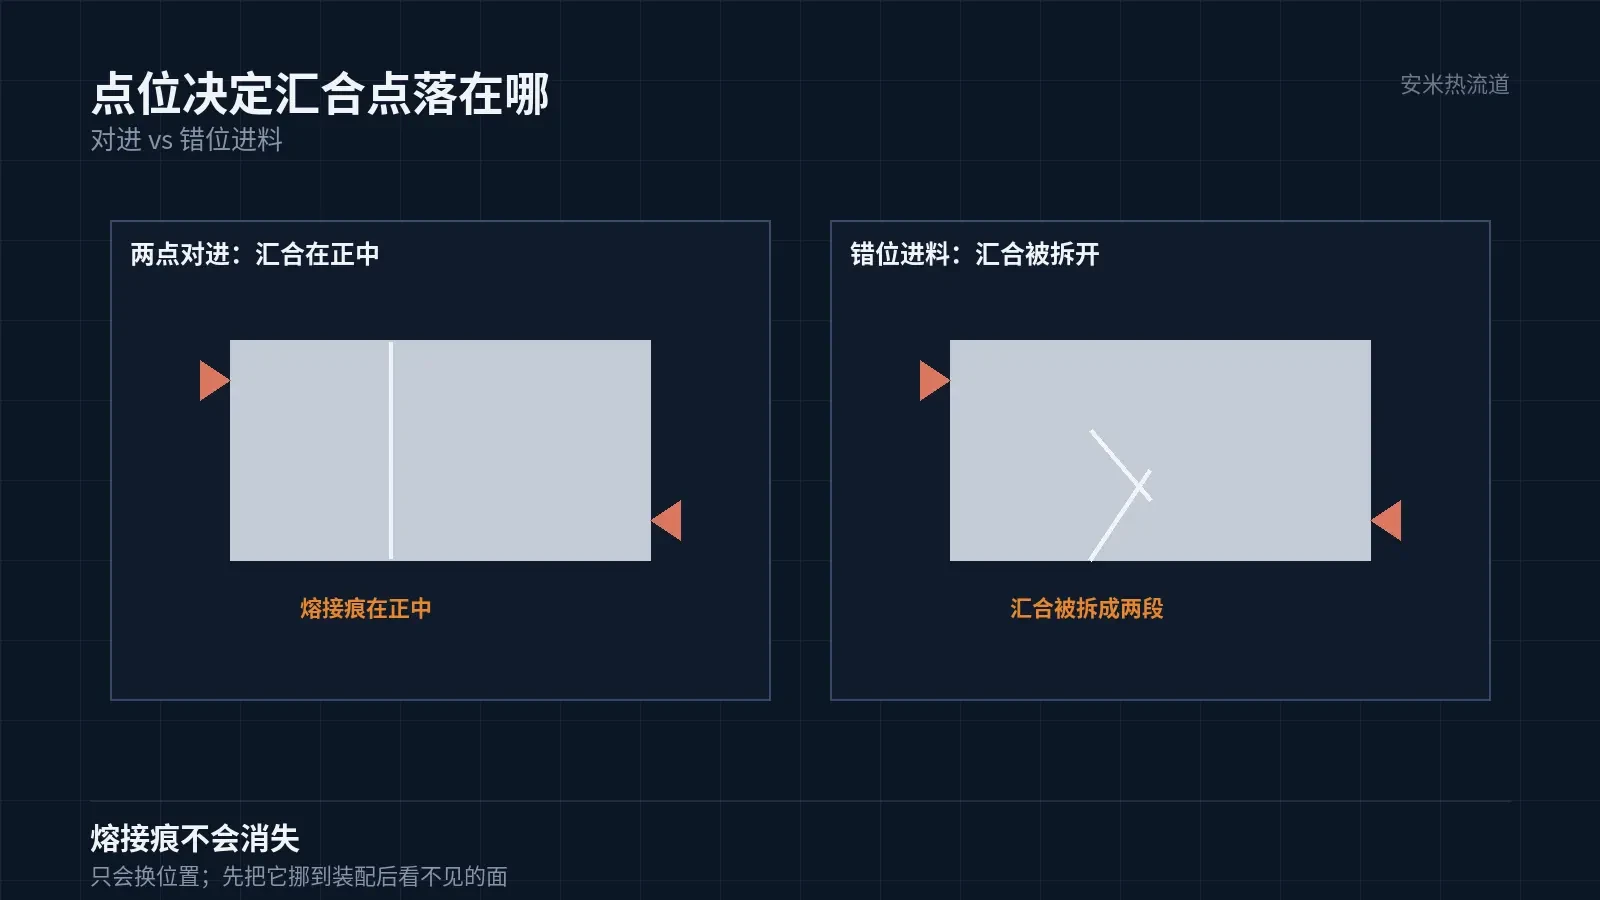
连接器常见的浇口布置有两种:单点从端子侧进,熔接痕落在对侧壁上;两点从两端进,熔接痕落在中间的端子槽附近。后者填充快、收缩均匀,但熔接痕正好在最显眼的位置。
把两点改成错位进料,让两条前沿在不同高度相遇,熔接痕会从一条直线变成一段斜线,视觉上明显减轻。这是模具上的改动,量产后改成本高,评审阶段就该定。
三、料温与模温各管一段
PA9T 熔体建议 305–320℃,熔点 300℃。料温往上加确实能让界面温度高一点、熔接痕淡一点,但 PA9T 本身窗口不宽,超过 330℃ 就进入降解区,颜色、气味、飞边一起上来。
模温对熔接痕更关键。模温高,熔体前沿到汇合点时温度损失小;PA9T 的 Tg 是 125℃,模温低于 100℃ 时前沿冷得快,界面扩散能力差。连接器件的模温建议按材料手册的上限附近走,具体按客户模具核。
模温不均会让同一模不同腔的熔接痕深浅不一。四腔模上出现「两腔能过、两腔不能过」,先查模温分区,不要先改点位。
四、排气与汇合角
料在汇合点的压力也不能太低。保压不足时,汇合面在冷却过程中被拉开,形成一条凹槽,比色差更难处理。所以熔接痕的处置里,保压与温度、排气是并列的,不是只调温度。
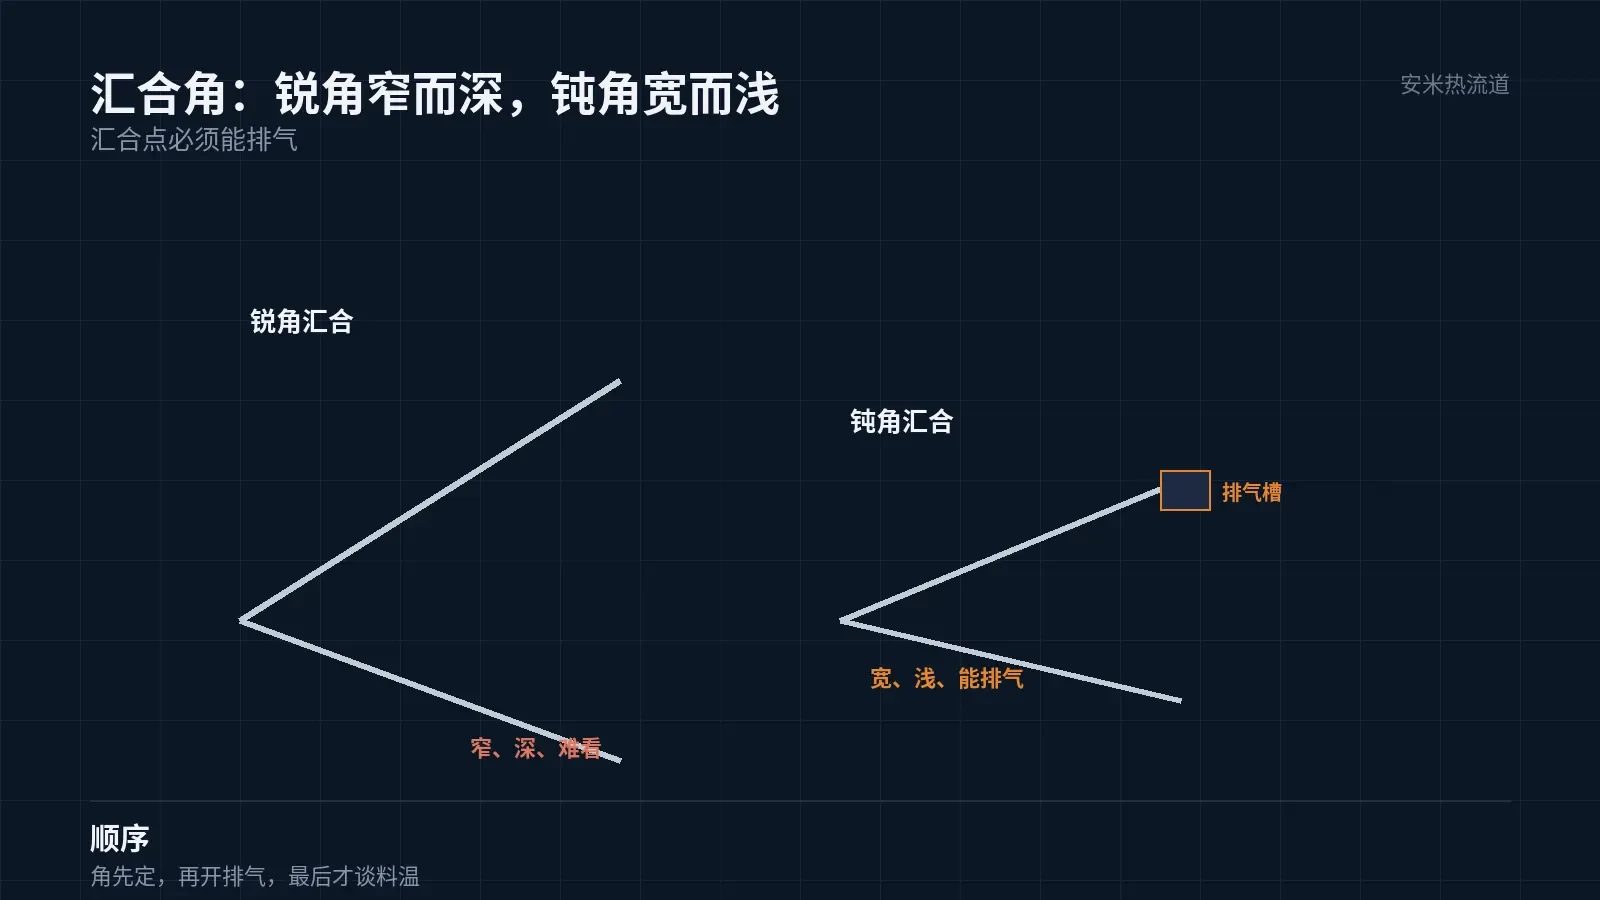
熔接痕处如果同时困气,纹路会变成黑边或者烧焦。汇合点必须能排气:在熔接痕末端开排气槽,或者在镶件配合面留排气间隙。排气不通的熔接痕,温度加再高也不好看。
汇合角也会影响可见度。两条前沿以锐角相遇,汇合面积小、压力集中,熔接痕窄但深;以钝角相遇,界面宽而浅。设计上通常希望钝角汇合,把汇合点放到非外观面上。
五、什么时候该用阀针时序
时序之外还有一条更省的路:把熔接痕所在的那一段做成可后加工的余量。有些连接器件允许在熔接痕位置留 0.2 mm 余量,装配前铣掉。这属于结构方案,不属于工艺方案,但确实能彻底解决外观问题。
多点进料的件,如果熔接痕位置怎么改都在外观面上,可以考虑针阀式时序控制:让一个浇口先开,把熔体推过汇合点后再开第二个,人为把熔接线推到边缘。
时序不是万能。开阀顺序错了会出现短射或过保压,需要按填充分析或试模逐步调。PA9T 可做 SD、VG、PVG,不做 TP;时序方案优先 VG 或 PVG,再考虑急热急冷在浇口处做冻结。
六、处置与验收
一、确认熔接痕位置与装配关系,看能不能藏。二、调点位,让汇合点离开外观面。三、查模温分区与模温水平。四、汇合点开排气。五、料温在 305–320℃ 内微调,不超过 330℃。六、以上不够再上时序阀针。
验收按客户的外观标准走,通常要求熔接痕在指定光照角度下不可见或不超过样件水平。不要用「比以前好」当验收结论。
按材料与缺陷匹配

扫码登记