
本文目录
多腔模的平衡问题,最常见的处理方式是「调温度」:哪一腔轻,就把那一路温度调高。调了有用,但只是把偏差压下去,没有消除。
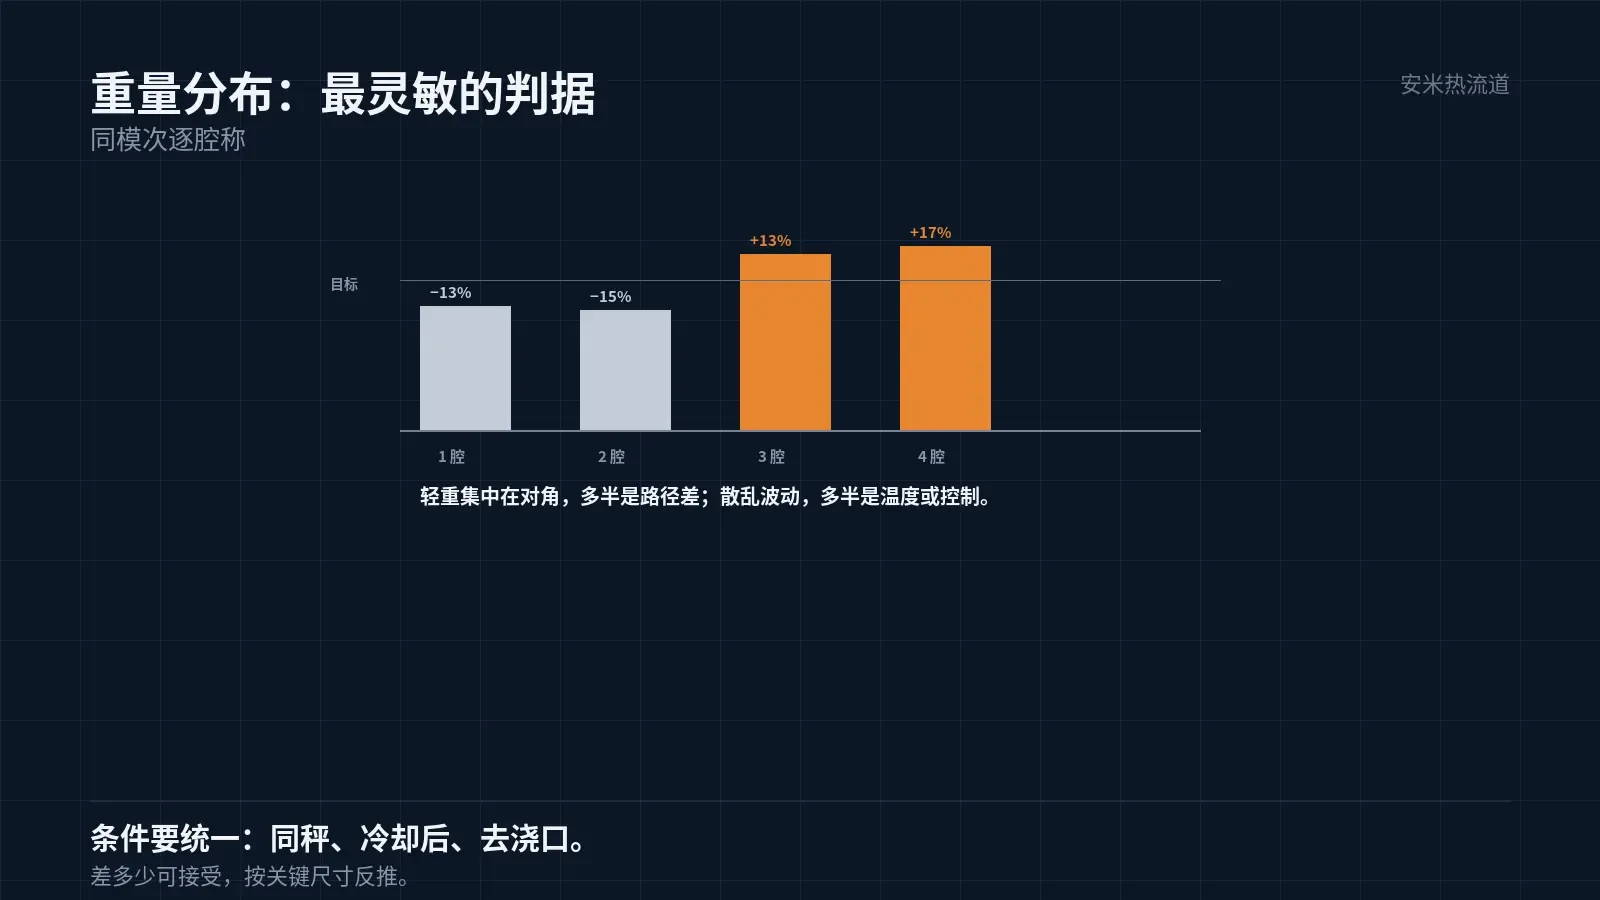
判断平衡,最灵敏的指标不是尺寸,是重量。
为什么是重量
重量直接反映「进了多少料」。进料多,件重;进料少,件轻。
尺寸受保压、冷却、模具刚度影响,几个因素叠在一起,不容易分辨。重量只有一个主因:流道分配。
所以判断平衡,先称重量。同一模次的各腔件,重量差在多少以内,是可以接受的,要先定这个标准。
标准定不下来,平衡就没法判断。有人说差 2% 可以,有人说 0.5% 才可以,取决于件的要求。
一般精密件按 1% 以内,普通件按 2–3%。这个数不是行业统一值,要按件的公差反推。
反推的方法很简单:先看件上最关键的尺寸公差是多少,再看「重量差多少会引起公差超差」。两个数对上,标准就定了。
这个反推的过程比直接套一个百分比靠谱。不同件的敏感尺寸不同,套通用值往往过严或者过松。
称重的条件也要统一。同一台秤、同一个模次冷却后称、去掉浇口再称,条件不统一,数据就不可比。
冷却时间不统一是最常见的错误。刚出模的件还有残余温度,重量会偏高,且各腔偏高程度不同。
不平衡的三种来源
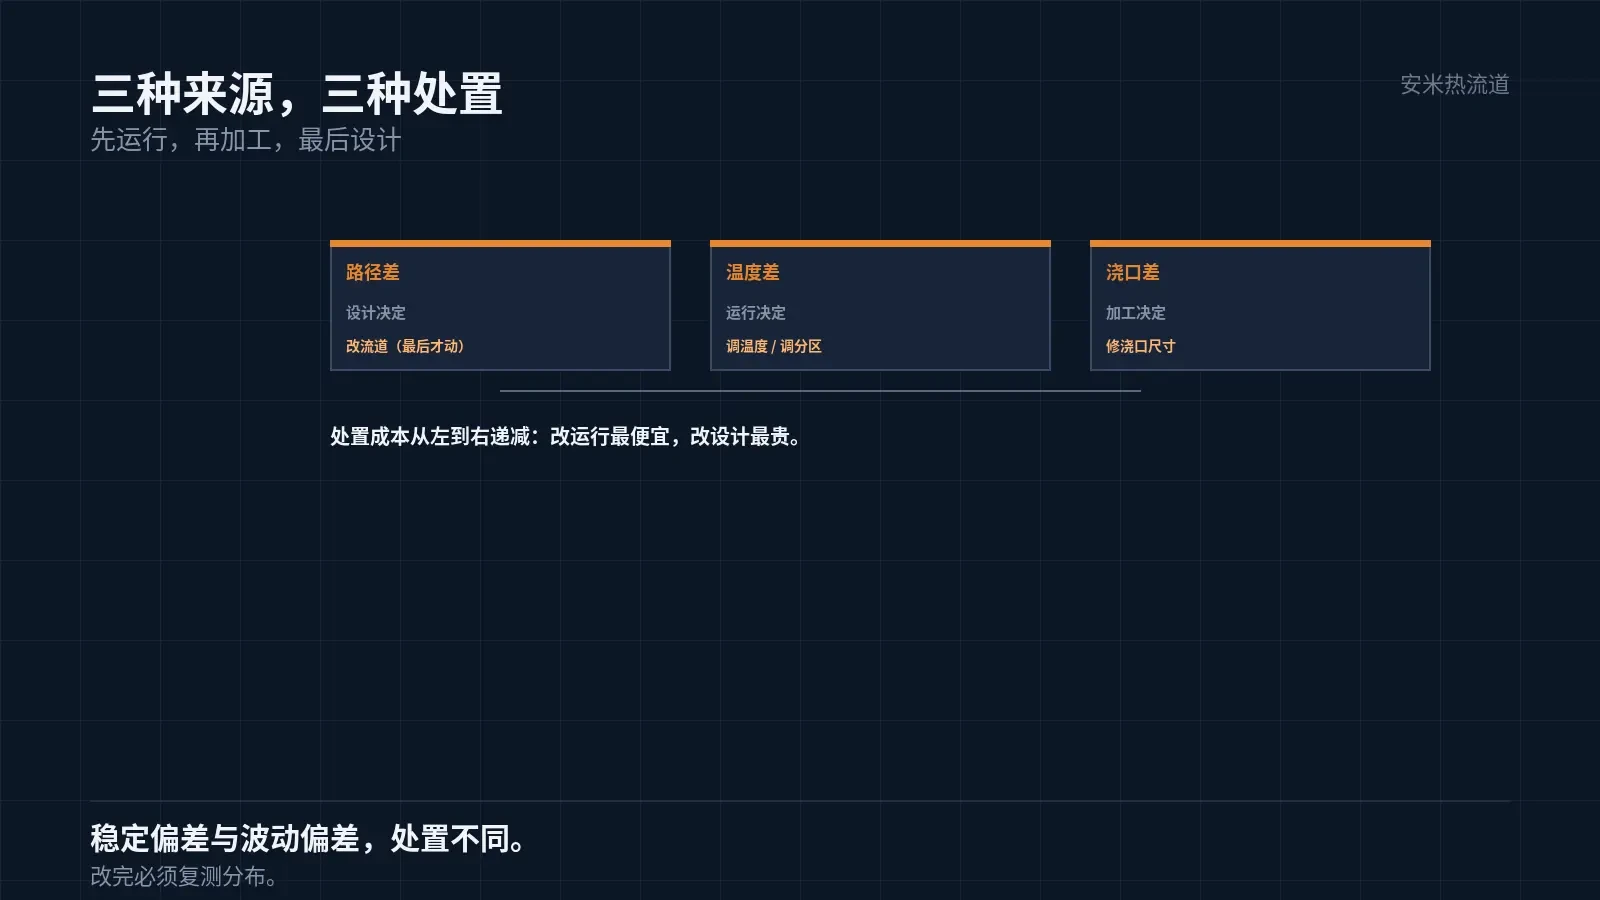
第一种是「路径差」。各腔到分流点的路径长度不同,压降不同,进料量就不同。
第二种是「温度差」。路径长的腔,散热多,温度低,熔体黏度高,进料更少。压降与温度是叠加的。
第三种是「浇口差」。各腔浇口的实际尺寸有加工偏差,尺寸小的进料少。
三种来源里,路径差是设计决定的,温度差是运行决定的,浇口差是加工决定的。
排查顺序要按「先运行、再加工、最后设计」。运行可以调,加工可以修,设计要改模。
自然平衡与人为平衡
自然平衡是「流道几何本身让各腔进料一致」,不靠调参数。
人为平衡是「靠温度或者流道塞子,把偏差压回去」。
自然平衡稳定,换料、换参数都不容易破坏;人为平衡脆弱,参数一动就偏。
所以设计阶段要尽量做自然平衡:对称布置、等长度流道、统一浇口尺寸。
做不到自然平衡时,才用人为平衡补。补的时候要记录「补了多少」,因为这是隐患。
验证方法
验证的第一步是「同模次称重」。同一模出来的各腔件,逐个称,做分布图。
第二步是「多模次称重」。连续取十模,看偏差是稳定的还是波动的。
稳定偏差是设计或者加工问题;波动偏差是温度或者控制问题。两种的处置不同。
第三步是「看浇口」。各腔浇口的残留、拉丝、颜色是否一致。不一致,说明浇口处的状态不同。
三步做完,才能判断「这套模具平衡到什么程度」。只看一件,说明不了问题。
分布图的读法也有讲究。看的是「形状」,不只看最大最小值。中间凹两头高,说明有两腔特别重或者特别轻。
形状有规律,说明是几何原因;形状散乱,说明是运行波动。两种形状对应两种处置,混在一起就判断不准。
多模次的数据要做「极差图」。每一模的最大减最小,看这个差值随时间怎么变。扩散,说明状态在恶化。
这一步常被省,因为「称一次就够了」。但一次的数据看不出趋势,而趋势才是决定「要不要动手」的依据。
改与不改
偏差在标准内,不改。改了反而引入新变量,风险大于收益。
偏差超标准但稳定,先改运行参数(温度、保压),再看能不能压进标准。
压不进,才考虑改流道或者改浇口。改之前要算清楚「改多少」,不要试。
算的依据是「压降与流量」的关系。路径差多少、浇口差多少,对应的流量差多少,能算出一个量级。
算不出精确值也没关系,但要有「量级」。凭手感试浇口,试三次的料与时间成本往往超过算一次。
改完的复测也要按同样的条件称重,否则改前改后的数据不可比,等于白改。
复测还有一个用处:确认「改这一处没有带出新的偏差」。流道是连通的,改一处往往影响另一处。
改完必须复测重量分布。不复测,等于不知道改对了没有。
把腔数、件重、现用流道形式、重量分布数据发来,我们按流道核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记