
本文目录
「半年保养一次」是最常见的说法,也是最不靠谱的说法。半年里跑一万模和跑十万模,磨损完全不同。
维护周期要按「实际经历了什么」算,不是按时间。
按什么算
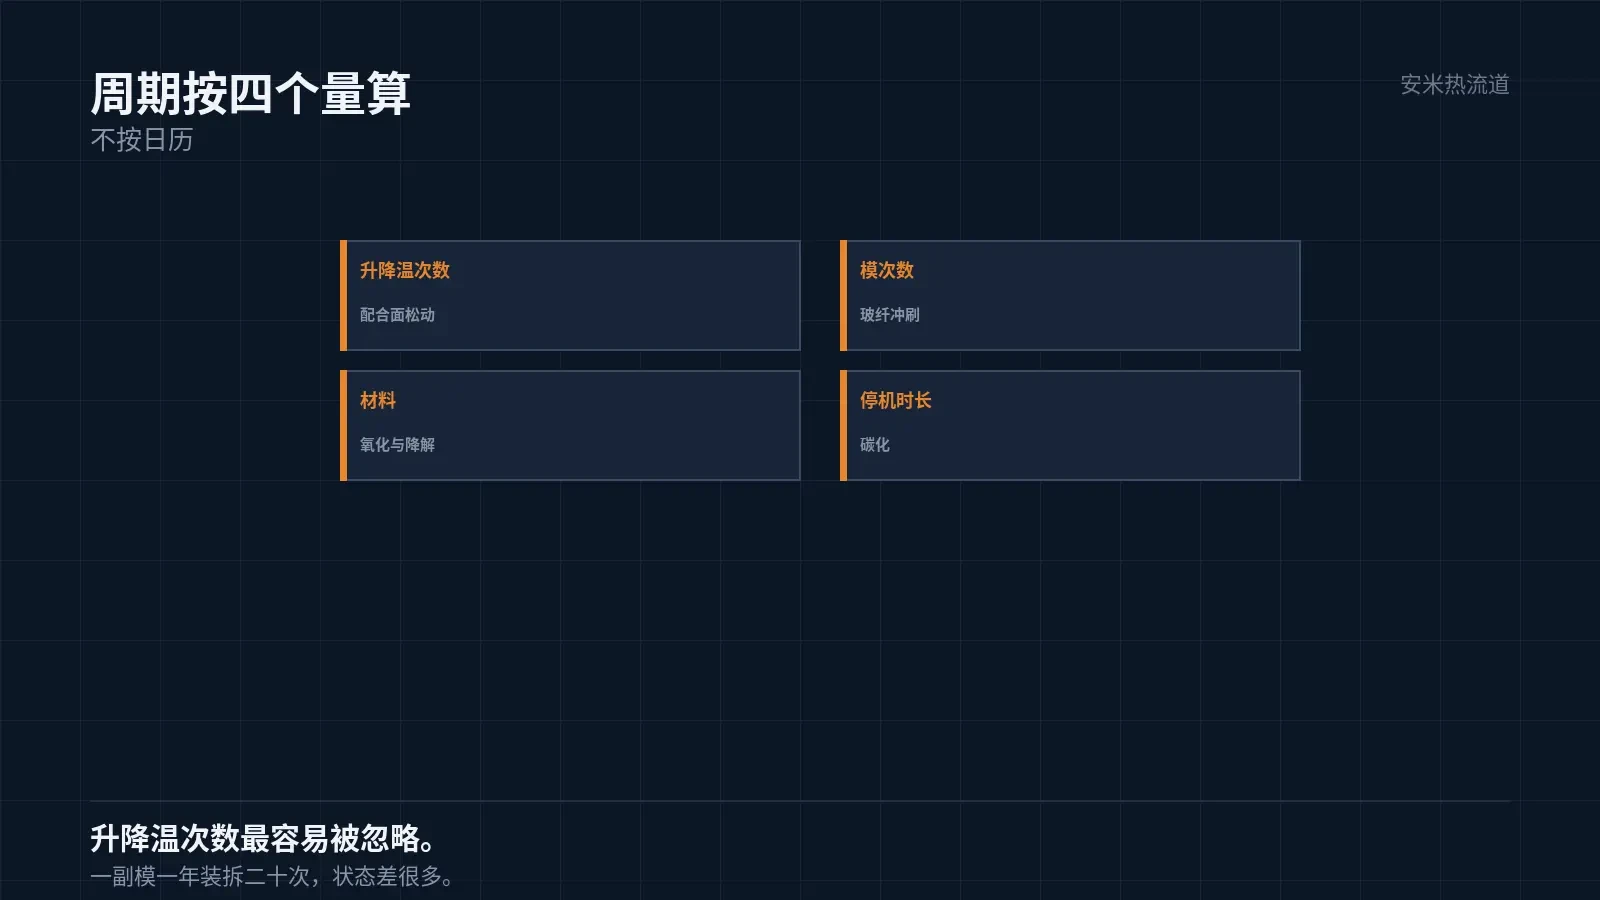
第一个量是「升温降温次数」。热胀冷缩的循环,是配合面松动的主要原因。
第二个量是「模次数」。模次多,磨损多,尤其是玻纤材料的冲刷。
第三个量是「材料」。玻纤含量高的材料,磨损快;高温材料,氧化与降解的风险高。
第四个量是「停机时长」。长时间停机,料在流道里碳化,下次启动就是一次清机。
四个量里,升温次数最容易被忽略。一副模一年装拆二十次,与装拆两次,状态差很多。
维护清单
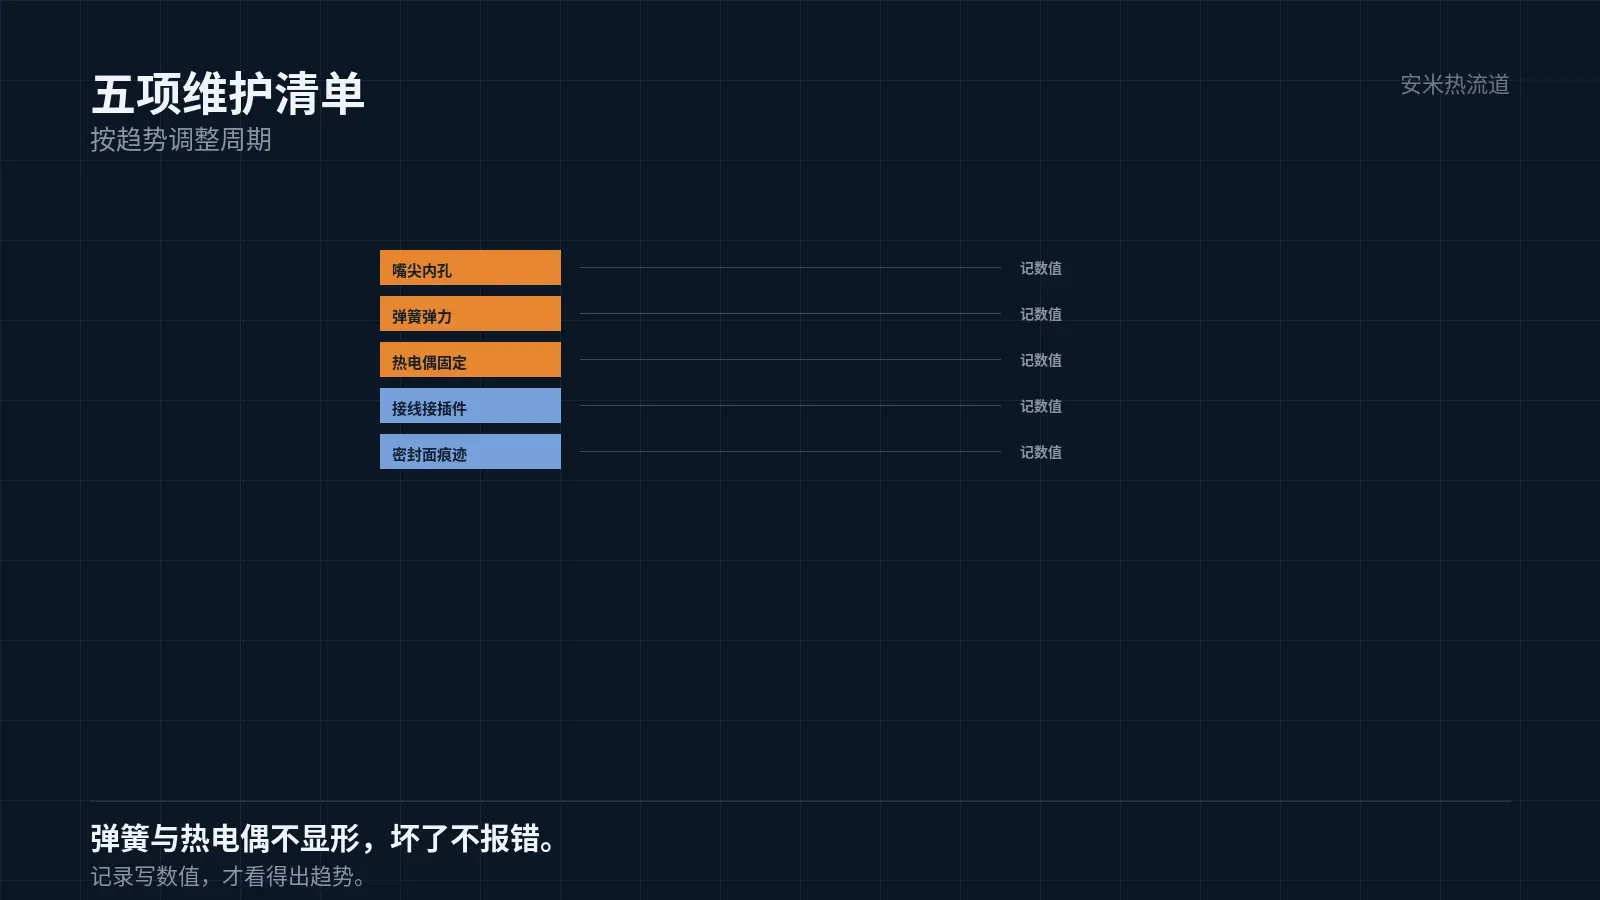
第一项是嘴尖。检查内孔直径、表面磨损、积料情况。内孔磨大了,浇口痕就变大。
第二项是弹簧。测自由长度与弹力,与新品比对。松弛了,补偿能力就下降。
第三项是热电偶。检查固定是否牢、读数是否准。松动的热电偶会飘。
第四项是接线与接插件。检查有没有氧化、有没有松动。接触不良会引起温度波动。
第五项是密封面。检查接触痕迹是否均匀、有没有磨损的沟槽。
五项里,弹簧与热电偶最容易被漏。它们不显形,坏了也不报错。
周期怎么定
初始周期可以按「保守值」定,比如每五千模或者每十次升降温,做一次检查。
然后按实际记录调整。记录里没有异常的项,周期可以放长;有异常的,缩短。
调整的依据是「趋势」,不是「单次」。某项连续三次检查都在变差,就要缩短周期。
这一条是预防性维护的核心:看趋势,不看当下。当下正常,趋势可能在恶化。
所以维护记录要有「数值」,不能只写「正常」。数值才能看出趋势。
数值的记录要统一口径:同一个位置、同一个工具、同一个方法。口径变了,趋势就断了。
所以维护清单上要写清「测哪里、用什么测」。写清楚了,换人做也能接上。
这一条听起来琐碎,实际决定维护体系能不能长期跑下去。
维护的另一个关键是「谁来做」。要有固定的人、固定的时间、固定的表单,不能谁有空谁做。
固定的人才会积累经验。换人做,表单填了,判断还是靠猜。
所以维护体系里,「人」比「表」重要。表是给人的工具,不是替代人的。
这一条在小型车间常被忽略。结果是有表单、没判断,维护流于形式。
维护的第三个关键是「备件」。易损件要有库存,坏了能换,不用等采购。
备件的清单要按「更换频率」定。嘴尖、弹簧、热电偶,这三样是高频项。
备件的库存量不必多,但要保证「不断」。断一次,停产的损失远大于库存成本。
这一条在高温方案上更重要。PEEK 的嘴尖订货周期长,没有库存就要等。
备件的存放也要注意。弹簧怕锈、热电偶怕折、嘴尖怕磕,三样都要单独包装。
存放不当的备件,装上去的状态与新品不同。这一条在精度要求高的场合尤其要管。
备件的库存还要定期「翻新」:超过存放期的,换掉。老化的备件装上去,问题更难查。
存放期按材料与包装定。橡胶件与弹簧短,金属件长。清单上要写清每样的期限。
期限到了不等于坏了,但要「复检」。复检通过可以继续用,不通过就换。
大修与小修
小修是「检查 + 清洁 + 紧固」,不停产,半天之内完成。
大修是「拆解 + 更换易损件 + 复测」,要停机,一到三天。
大修的触发条件通常是:小修发现异常、件质量下降、或者到了预设的模次上限。
大修之后要做「验证」:冷态检查、升温复查、空注射、试模。四步走一遍。
跳过大修后的验证,等于把大修的风险留给量产。这一条在现场经常被省。
高温方案的额外项
PEEK 的方案要多一项:加热器的电阻值。高温下加热器老化快,电阻变化是征兆。
PPS 的方案要多一项:模温的均匀性。150℃ 的模温,分区差异会随使用时间变大。
PA46 的方案要多一项:料管的清洁。窗口窄,残留的影响比低温材料大。
这些额外项都来自「材料的敏感点」。维护清单要按材料定制,不能用一张通用表。
把材料、模次、升降温次数、现用维护方式发来,我们按系统核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记