
本文目录
选型时常只算「模具能不能装下热流道」,忘了算「注塑机能不能供得上」。供不上,方案再好也跑不起来。
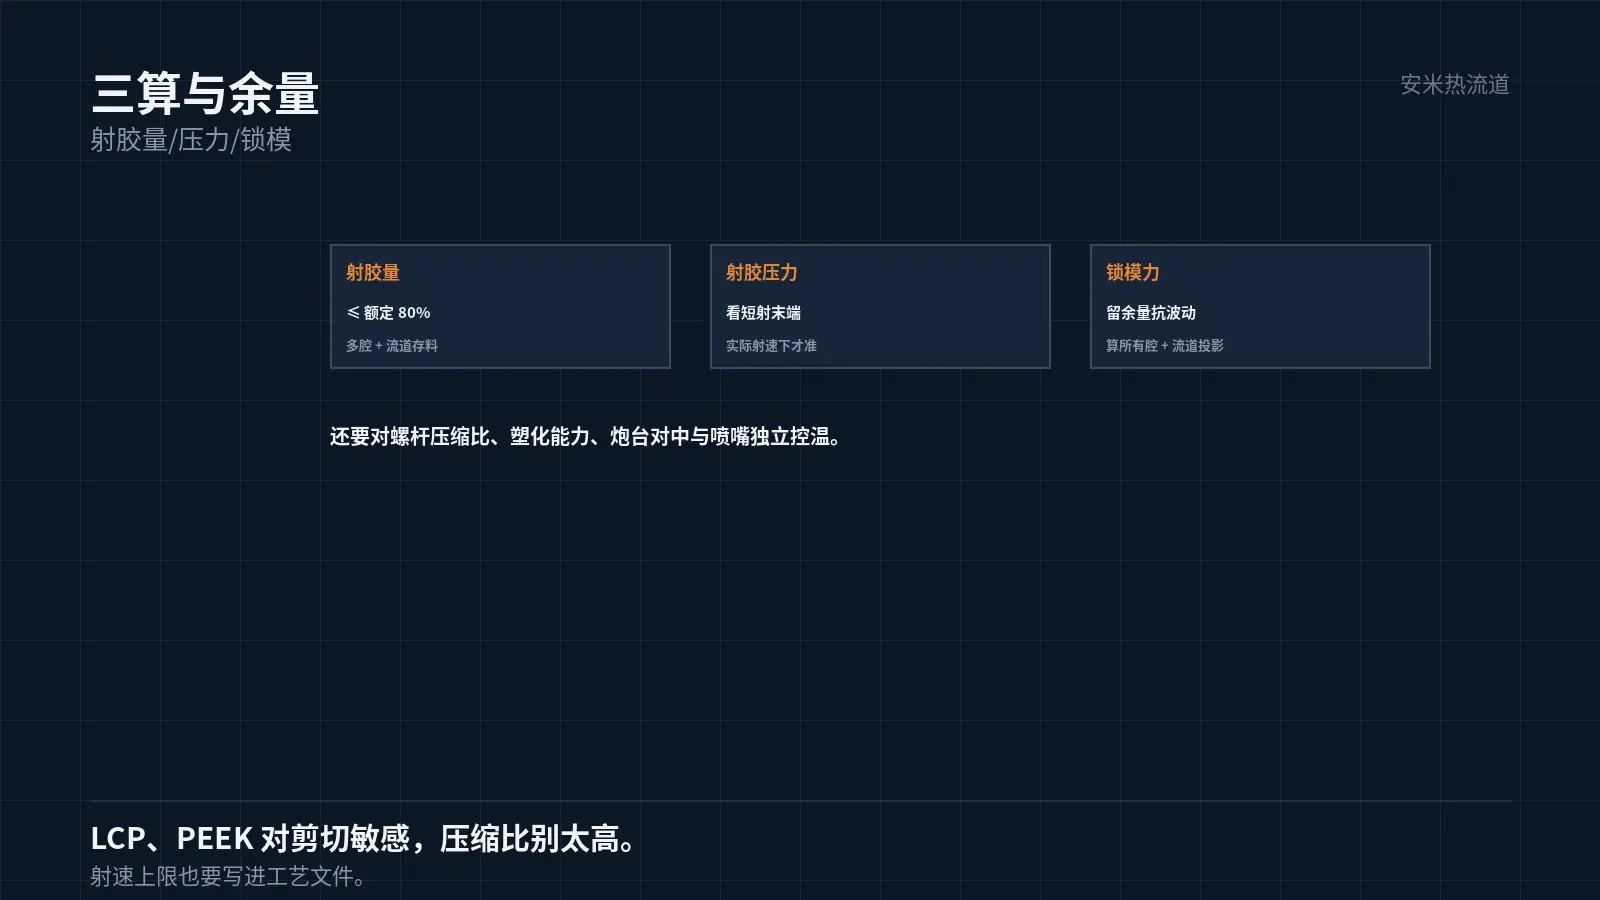
要对的三个数:射胶量、射胶压力、锁模力。
射胶量
射胶量要够,且不能「刚好够」。热流道的流道本身要存料,这部分料不进球,但要从射胶量里出。
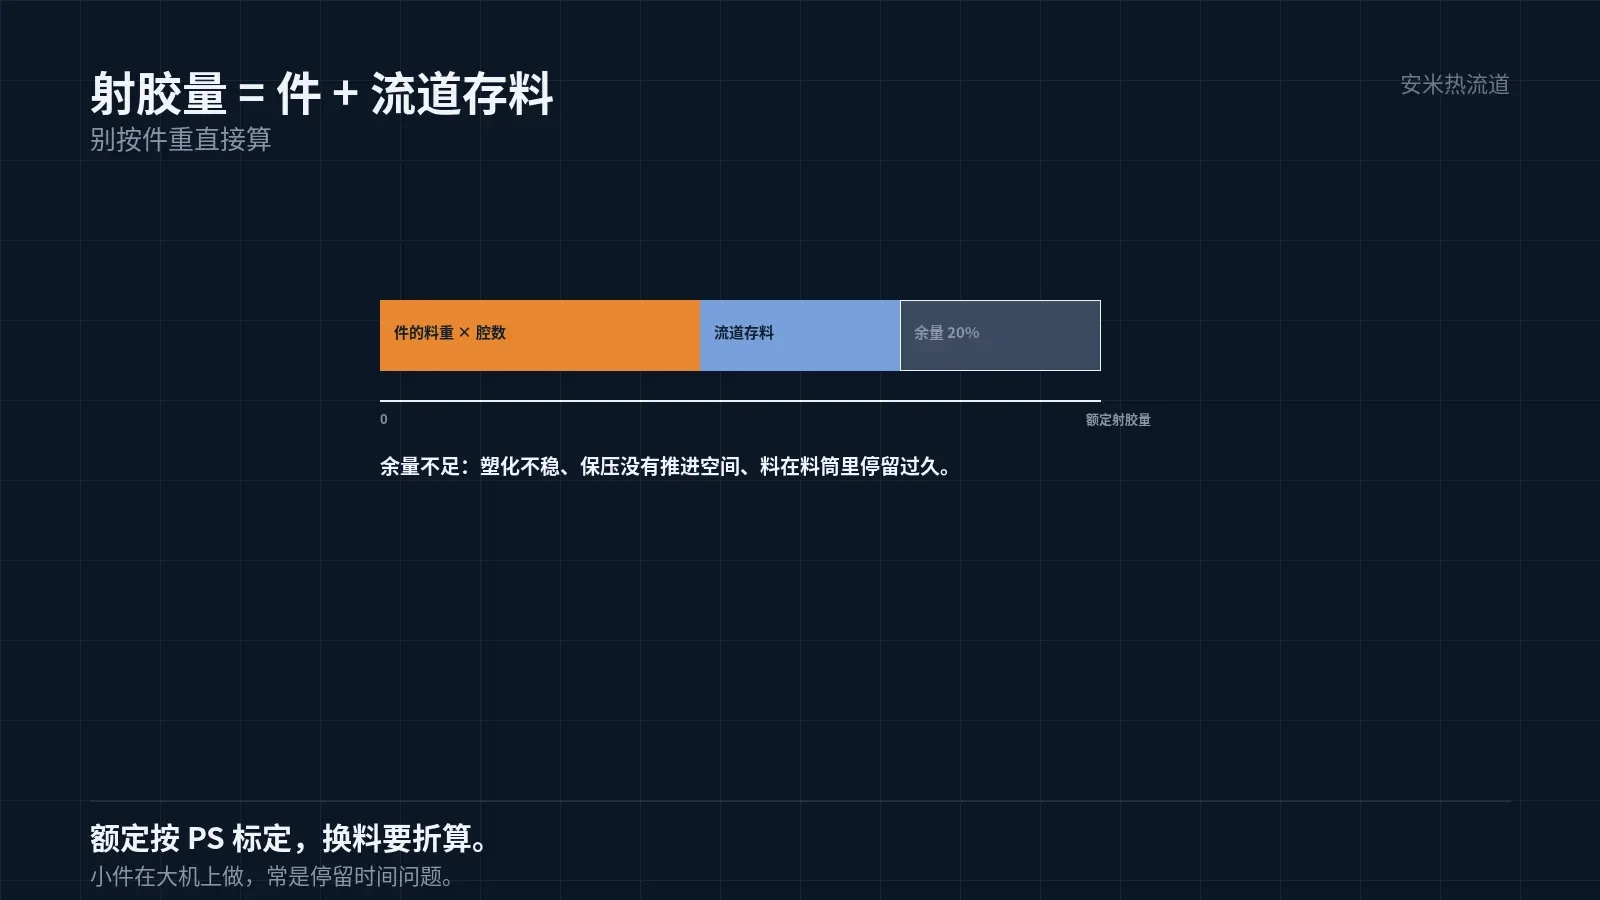
所以实际需要的射胶量 = 件的料重 × 腔数 + 流道存料。流道存料在多腔模上不小。
注塑机的额定射胶量,通常按 PS 标定。换材料要按比重与压缩比折算。
折算的方法是按「料筒容量 × 材料系数」。系数不对,算出来的需求会偏大或者偏小。
经验上要求「实际需求不超过额定射胶量的 80%」。留 20% 余量,是为了保证塑化质量与保压能力。
余量不足的第一个后果是塑化不稳。螺杆每次回退的距离接近上限,塑化时间被压缩,熔体的均匀性下降。
第二个后果是保压能力不足。射胶量用到极限,保压时螺杆几乎没有推进空间,压力传不到模腔。
第三个后果是「料在料筒里停留时间过长」。射胶量小、件小,料筒里的料周转慢,热敏材料会降解。
所以匹配不只是「够不够」,还有「周转快不快」。小件在大机上做,往往不是压力问题,是停留时间问题。
射胶压力
射胶压力要够,才能把熔体推到每个腔的末端。
热流道的流道有压降。路径越长、流道越细、材料黏度越高,压降越大。
注塑机的额定压力,是螺杆端的液压换算出来的。到喷嘴还有损失,损失随射速变化。
所以「够不够」要在实际射速下看,不能在静态参数上看。
判断的方法:看短射。短射的末端位置稳定,说明压力有余量;末端忽前忽后,说明压力接近极限。
锁模力
锁模力要够,才能抵抗模腔内的压力。不够,会飞边。
需要的锁模力 = 投影面积 × 平均模腔压力。投影面积要算「所有腔 + 流道」的投影。
热流道的流道也在模腔内,也产生压力。多腔模上,流道的投影面积不能忽略。
平均模腔压力按材料与件定。薄壁、长流程的件,压力高;厚壁、短流程的件,压力低。
锁模力留余量的意义,是「抗波动」。温度波动、料波动都会引起压力波动,没有余量就飞边。
螺杆与塑化
螺杆的直径与压缩比,要与材料匹配。低温料用通用螺杆,高温料要用专用螺杆。
LCP 与 PEEK 对剪切敏感,螺杆的压缩比不能太高,否则降解。
PEEK 的加工温度到 390℃ 以上,螺杆与料筒的加热能力要够。机筒加热能力不足,温度上不去。
塑化能力也要对。塑化跟不上,成型周期就被拉长,热流道的响应优势用不上。
所以「匹配」不只是三个数,还包括螺杆与塑化。四项一起对,才算对完。
还有一个常被漏的项是「射速」。热流道的流道细,射速高时剪切热明显,熔体温度会比设定高出一截。
剪切热对小浇口尤其明显。射速一提,浇口处的实际温度就上去了,拉丝、流延跟着出现。
所以「机器的射速能力」也要算进匹配。射速上限太高的机器,用在小浇口上反而要限速使用。
这一条解释了为什么「同一套模具换一台机就出问题」。不是模具变了,是射速与剪切的条件变了。
所以换机时要做「射速标定」:用同一套参数跑短射,看末端位置是否一致。不一致,说明射速能力不同。
标定之后把射速的上限写进工艺文件。有了上限,换人、换机都不会把浇口处的剪切热推过头。
这一条在 LCP 与 PA46 上尤其要紧。这两种料的窗口窄,剪切热多几度就可能跨过降解线。
限速之后如果仍然出现降解迹象,就不要在机器上继续调,回到浇口尺寸与流道压降上去找原因。
沿着「机器参数」越调越远,是高温料调试里最常见的弯路。参数的调整空间本来就窄,调不出新结果。
炮台与喷嘴
炮台要能进退,且对中。对中不准,喷嘴与浇口套的接触会偏,漏料与拉丝都从这里来。
喷嘴的形式要与浇口匹配。开放喷嘴与针阀喷嘴,接触面的设计不同。
喷嘴的温度要独立控制。用主机料筒的温度带,往往不够准。
这一条在高温料上尤其重要。喷嘴温度差几度,浇口的状态就不同。
把件重、腔数、材料、现用机型、螺杆规格发来,我们按匹配核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记