
本文目录
换色是热流道最日常的操作,也是最容易出缺陷的环节。清不干净的料,会在下一次生产里冒出来。
黑点、色差、料纹,多数不是当批的问题,是上一批留下的。
残留藏在哪
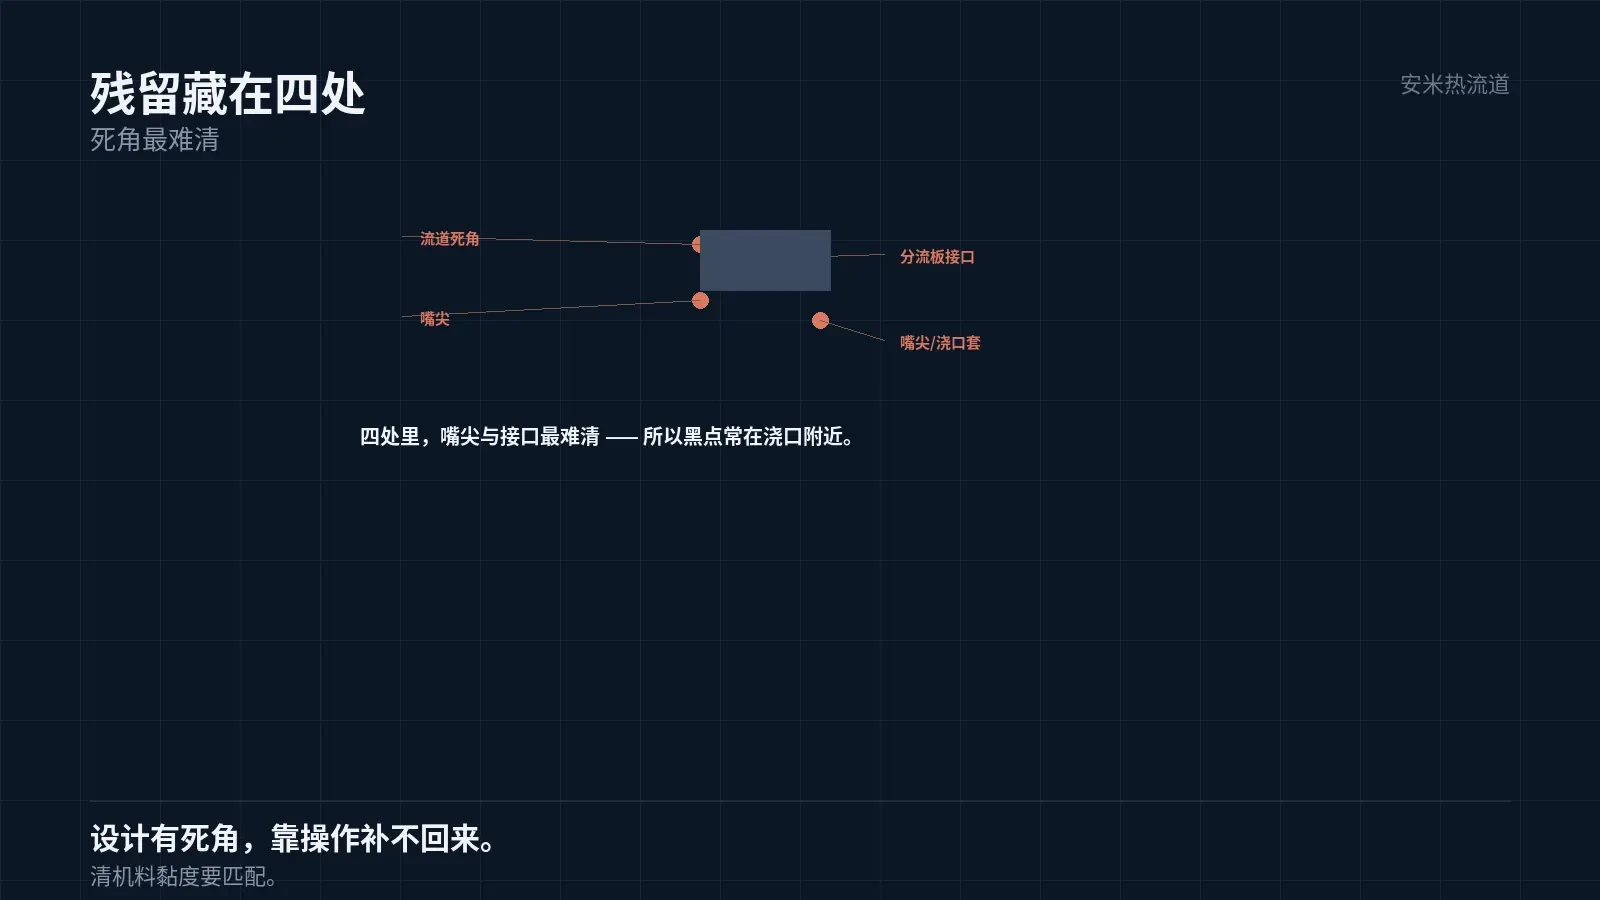
残留的第一处是流道的死角。流道有突然扩大、有转角、有螺纹,这些地方流速慢,料会滞。
第二处是嘴尖。嘴尖的通道细,换料时新料不容易把旧料推干净。
第三处是分流板的接口。接口处的间隙小,残留藏在缝里。
第四处是热嘴与浇口套的接触面。这一处不在流道内,但漏出来的料会积在这里。
四处里,嘴尖与接口最难清。这也是为什么换色的问题常表现为「浇口附近有黑点」。
为什么清不干净
第一个原因是温度。清机时温度不够,旧料的黏度高,推不动。
第二个原因是流道设计。有死角、有突然扩大,再高的温度也冲不干净。
第三个原因是清机料的选择。清机料的黏度与旧料差太多,推不动;太接近,又带不走。
第四个原因是时间。清机要跑够料量,跑几模就完事,残留一定在。
四个原因里,流道设计是根本。设计有死角,靠操作补不回来。
清机的顺序
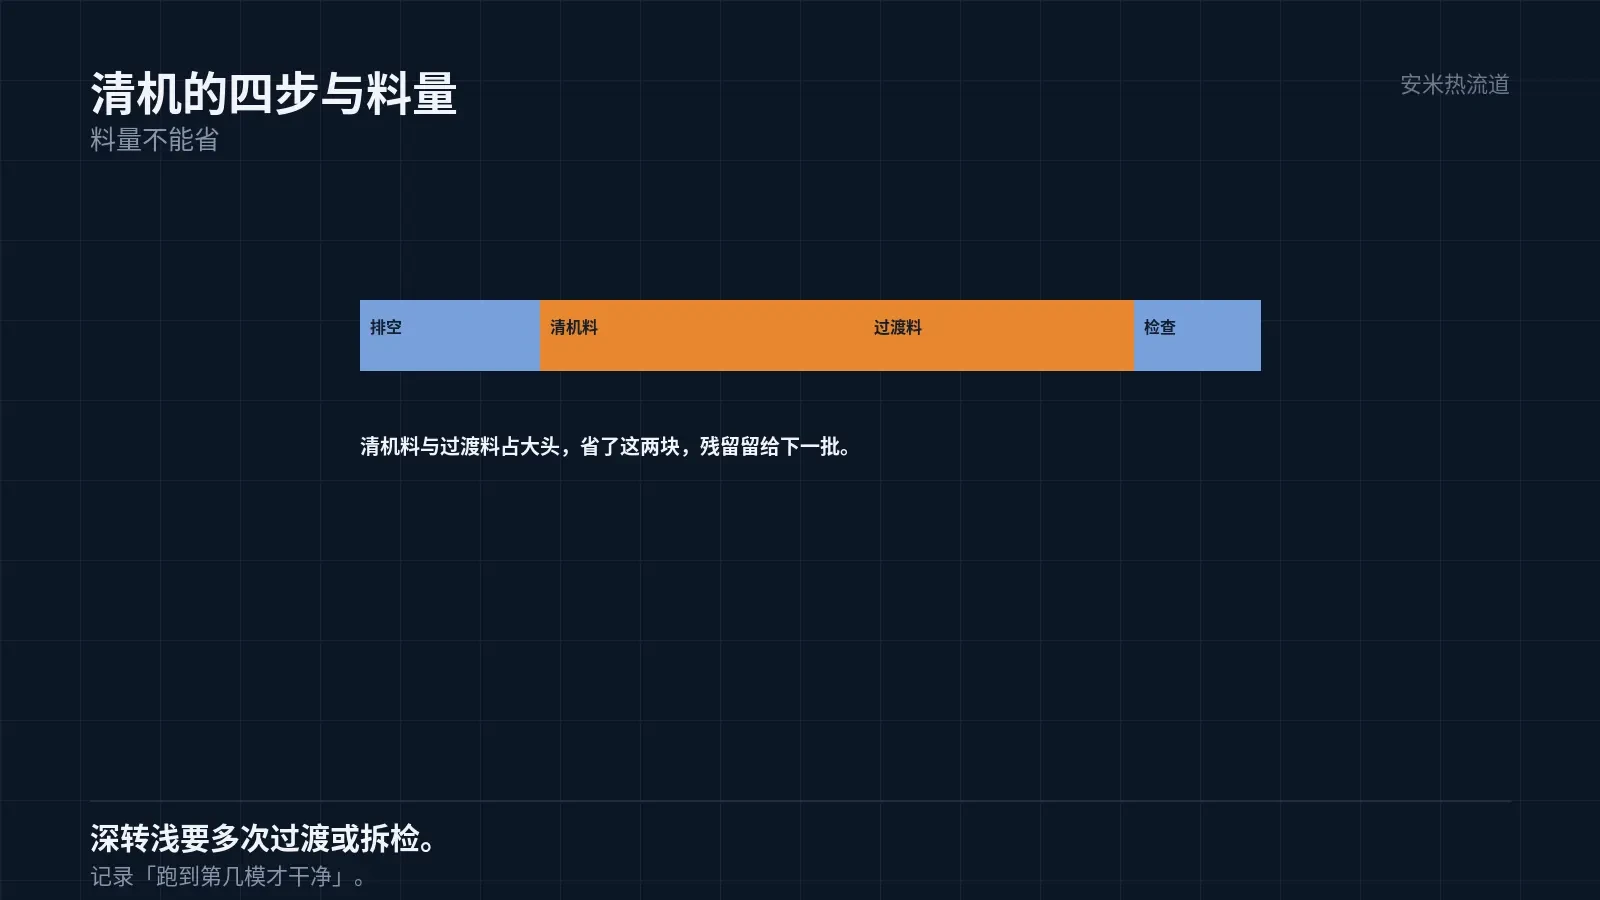
第一步是「排空」。把旧料尽量排出来,排到料条颜色变浅。
第二步是「清机料」。用专用的清机料,按供应商的建议用量与温度跑。
第三步是「过渡料」。用新料跑,把清机料顶出来,跑到料条颜色稳定。
第四步是「检查」。取件看有没有黑点、色差、料纹。有,就继续跑。
四步里,第二步与第三步的料量最容易被省。省了料量,等于把残留留给下一批。
料量的估算方法是按「流道总容积的倍数」算。倍数要看材料与颜色的跨度,跨度大倍数就大。
只按「看颜色变浅」判断,往往不够。颜色变浅只说明表面干净,死角里的残留还在。
所以判断的标准要加一条:连续几模的件上没有黑点。只靠料条颜色,会误判。
黑点的检查还要分「大小」。大黑点是碳化块,小黑点是分散的色点,两者原因不同。
大黑点通常来自死角的积料脱落;小黑点通常是颜料或者降解产物的分散。处置方式不一样。
所以检查时要用放大镜分级,不能只写「有黑点」。分级之后才有判断依据。
分级的标准可以按「肉眼可见 / 放大镜可见 / 显微镜可见」三档,简单但实用。
清机的记录要写「跑到第几模才干净」。这个数字就是下次的参照,比凭感觉跑更省料。
不同颜色的组合,这个数字不同。深转浅最大,浅转深最小,同色系接近。记几条就够用了。
高温料的换色,记录还要加「温度」。同样的颜色,温度不同,清机时间差很多。
还有一个变量是「料管」。料管里的残留会被新料带进来,清机时要连料管一起清。
深色转浅色的特殊处理
深转浅比浅转深难。深色的颜料会残留在流道壁的微孔里,慢慢释放。
处理的办法是「多次过渡」:清机料 → 中间色 → 目标色。中间色通常是白色或者本色。
还有一个办法是「拆检」。要求高的场合,换色时拆嘴尖清一遍,成本高但彻底。
拆检的代价是时间与磨损。拆一次,配合面就多一次磨损,不能次次都拆。
所以「什么时候拆、什么时候不拆」,要按件的外观要求定。高光件、透明件,通常要拆。
高温料的换料
LCP 与 PA46 的换料窗口窄。温度低了推不动,温度高了降解,降解的料更难清。
PPS 的情况相对好:长时间滞留黏度也不会大幅增加,清机的容忍度高。
PEEK 最难。熔点 343℃,加工温度 390℃ 以上,换料时温度不能降太多,又不能停太久。
所以 PEEK 的方案,通常建议「专机专料」。换料成本太高,不如专用一台机。
这一条在报价阶段就要说清。客户以为可以随便换料,用起来才发现不是。
验证与记录
验证的方法是「首件检查」:换色后的前几模,逐模检查黑点、色差、料纹。
检查的工具是放大镜与色差仪。黑点靠目视加放大镜,色差靠仪器,两者都要。
记录的内容是「换色前后、用料量、温度、模次数」。有记录,下次换同样的色就有参照。
没有记录,每次都从头试,浪费时间也浪费料。
把材料、颜色、件的外观要求、现用清机方式发来,我们按流道与清机核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记