
本文目录
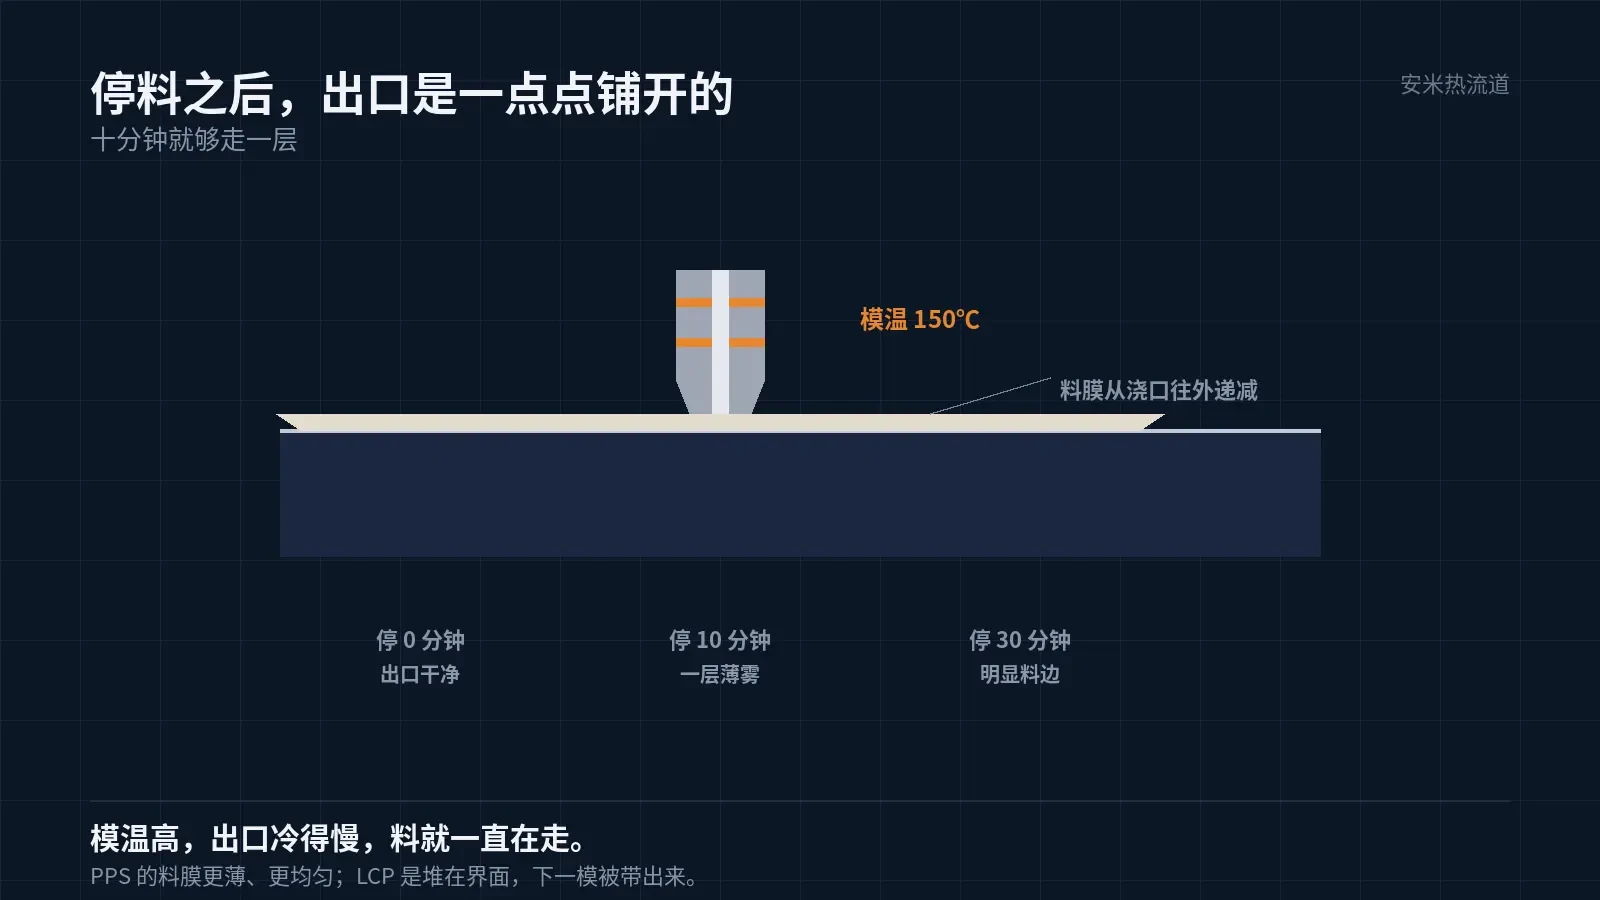
PPS 的料膜,常常在停料十分钟之后就出现。开机第一模,浇口周围一片薄料,侧光看是一层不均匀的亮面。
模温 150℃ 的模具上,出口凉得慢,这一段停料时间够料自己走出来。
十分钟里发生了什么
保压结束,螺杆停了,注塑机不再给推力。热嘴还通着电,出口那一段料还在 310–320℃ 附近。
和 PA46 的流延比,PPS 的料膜更均匀、更薄、范围更大。PA46 的料膜偏厚、边缘更钝,常带一点银纹。形态能分,处理顺序也能分。
PPS 黏度不高,热稳定性又好,料不会自己变稠。自重加上流道里的残余压力,就够它在出口慢慢渗。
残余压力有多大,取决于保压设定和流道结构。保压高、流道长,泄压慢,停料时出口的压力就更久。所以同样是停十分钟,不同模具的渗出量可以差很多。
模温 150℃ 让这件事更难避免:嘴尖与模具的温差小,出口外侧冷得慢,渗出来的料不会很快被冻住,会一直铺到型腔面上。
停得越久,渗得越多。停五分钟是一层薄雾,停半小时就能看到明显的料边。
和 LCP 的差别
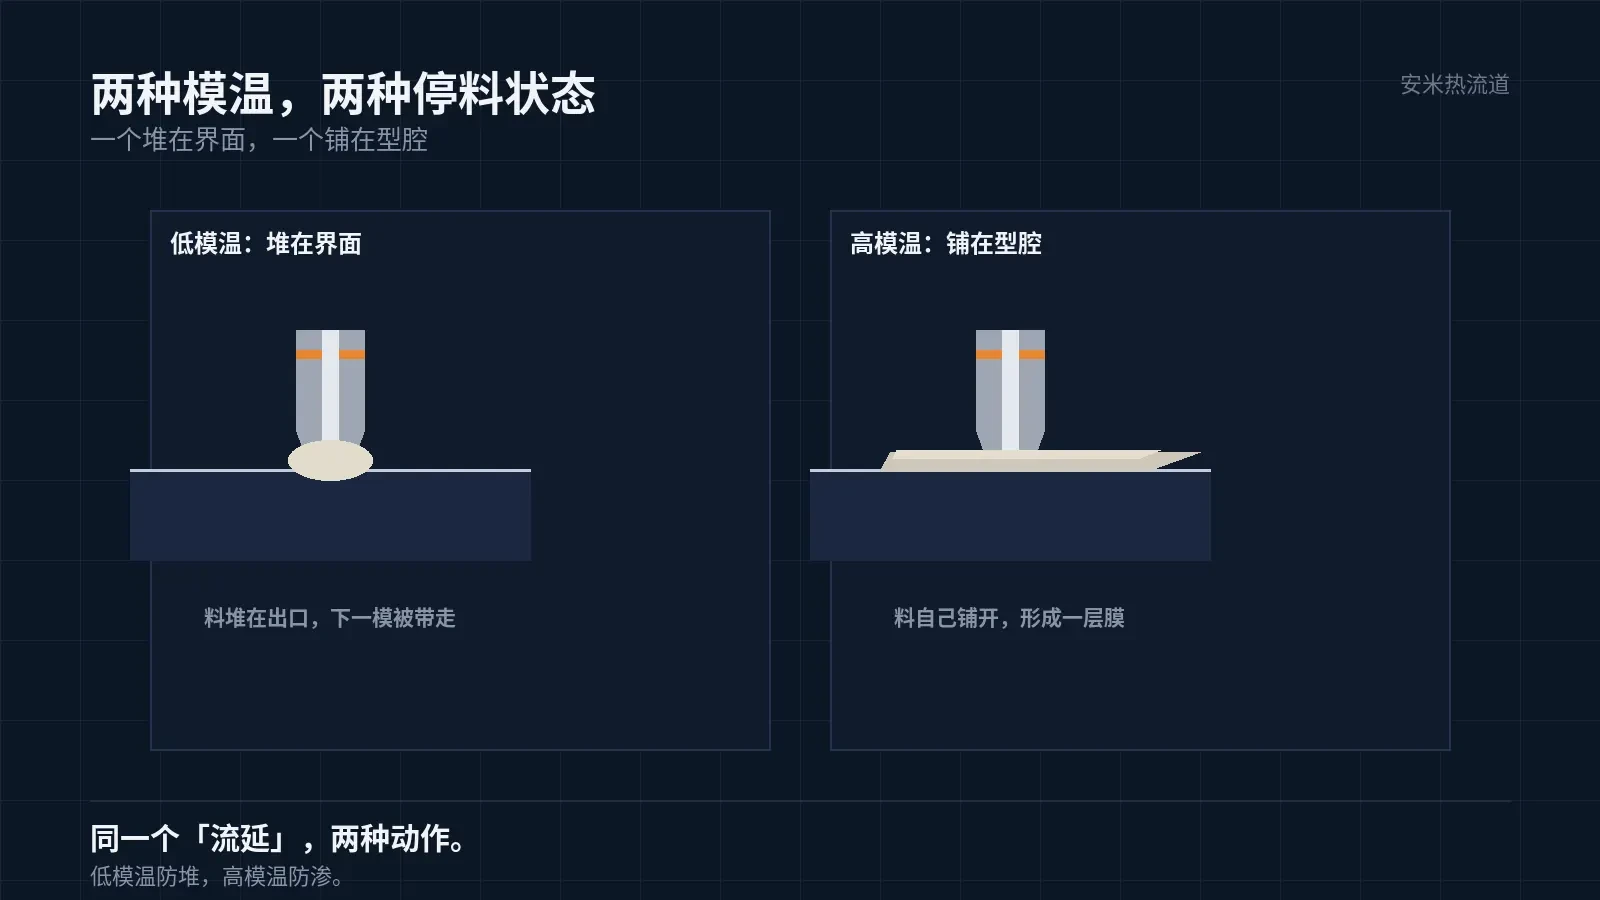
LCP 模温 80–120℃,出口冷得快。停料时料会堆在界面处,看着像不漏,其实堆的那层在下一模被整片带出来。
把两个数放在一起看:LCP 模温 80–120℃,PPS 150℃,差 30–70℃。这个差值就是出口散热速度的差距,也是两种材料停料表现不同的物理原因。
PPS 是另一种情形:它真的在流,流出来的料直接铺在型腔上。所以 PPS 的料膜通常更薄、更均匀、范围更大。
处理方式也不同:LCP 要防堆,PPS 要防渗。同一个词,两种动作。
干燥要按原厂做
PPS 的预干燥是 140℃、3 小时,或 120℃、5 小时;防搭桥可以用 105℃、5 小时(DURAFIDE 技术资料)。
干燥不到位的表现是气泡、银纹、强度下降,不是料膜。把料膜当成干燥问题,会一直查不出结果。
现场还有一种误判:把料膜当成模具上的油。油是均匀一层、边界平滑,料膜是从浇口往外递减、边界不规则。侧光看一眼就能分开,不用上设备。
检查顺序:先看干燥机实际温度,再看干燥时长,最后看料斗有没有换过料。三项都正常,才回去怀疑材料本身。
但两者常常一起出现:料膜带银纹、浇口附近发白,那才是干燥和出口温度都有问题。先解决干燥,再谈温度。
长时间停机,原厂给了做法
原厂写得很清楚:长时间停机要清料,并把机筒降到 280℃ 以下。这一条正好治流延。
往下落地的做法:停机前清料、机筒降温、模具保压不动;开机先升温到温、空打几模到浇口,再进产品。
换色的顺序也一样:清料、确认出口无挂料、空打几模、进产品。顺序颠倒,清出来的残料全进头几模,那几模就是料膜最明显的时候。
清料时用清洗料还是粉碎料,也有讲究。粉碎料流动性不一样,过嘴时温度没撤,残料更容易挂在出口。清完直接开机,第一模就把挂着的料带进型腔。
一条容易忽略的
退料位置要固定。退得太多,流道里腾出空间,出口的料更容易被自重带出来;不退,残余压力泄得慢,头几模又带过压的料。
退料位置可以写成一个刻度,或者一个行程数,写在机台卡上。换班时按卡执行,不靠记忆。
交接单上最好留一栏写实际结果:这次停多久、用了哪套流程、开机头几模怎么样。攒上一个月,哪种停机时长对应哪套流程就清楚了。
模具保压不动这一条也别漏。停机期间模具一开一合,型腔温度变化,下一模的填充状态就不一样。
停机超过一天,最好把嘴尖拆下来清一遍再装回。不拆只靠升温,通道深处的料化得慢,前几模很容易出问题,也容易把残留带到整批产品里。
PPS 流延,先看停多久,再看模温,最后看干燥。三个顺序错了,参数改得再对也解决不了。
把停机记录、模温和材料牌号发来,我们对着浇口段温度核一遍,确认方案后再报价格。
停机的时长要按「最后一次射胶到下一次射胶」算,不是按停机牌挂上的时间算。
这一条写进停机牌背后,操作的人抬头就能看到,比放在文件柜里的规程管用。
按材料与缺陷匹配

扫码登记