
本文目录
PEI 的丝和半结晶料完全不一样:细、韧、拉得长,断口是拉断的尖。把料温往下压,丝会短,但经常断不彻底,还剩一小段挂在那儿。
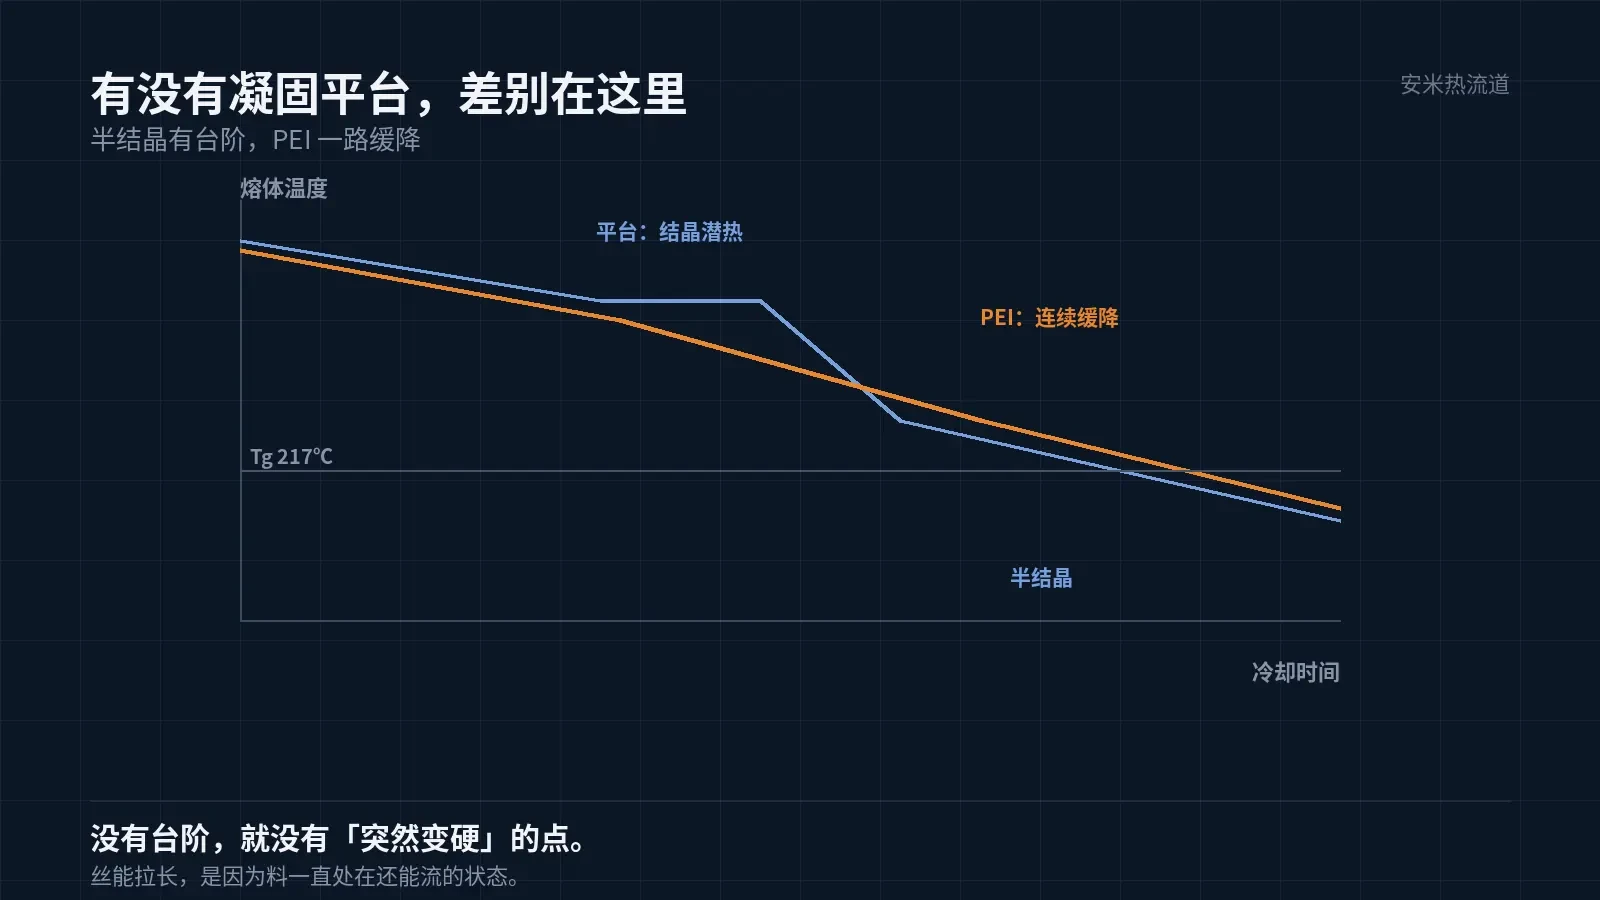
原因不在温度不够低,而在 PEI 根本就没有熔点。它是非结晶材料,靠 Tg 支撑,冷却时不会有一个突然凝固的台阶。
非结晶意味着什么
半结晶材料降温时,走到熔点附近会有一段平台:放出结晶潜热,温度停一停,料在这一段迅速变硬。LCP、PA46、PA6T、PPS、PEEK 都有这个台阶。
PEI 没有。它的 Tg 是 217℃,从熔体往下走,黏度是连续上升的,没有那个突然变硬的点。
结果就是:出口的料可以拖得很长才断,断的过程是拉细、拉断,不是脆断。所以降温有用,但常常不够。
这一条决定了 PEI 的断丝不能只靠冷却,还要靠机械切断。
现场有个简单验证:把模温从 150℃ 提到 170℃,丝如果明显变长,说明确实是「凉得慢」在主导;丝长度几乎不变,说明是断料时序的问题,温度不用再动。
350–410℃ 与 135–180℃
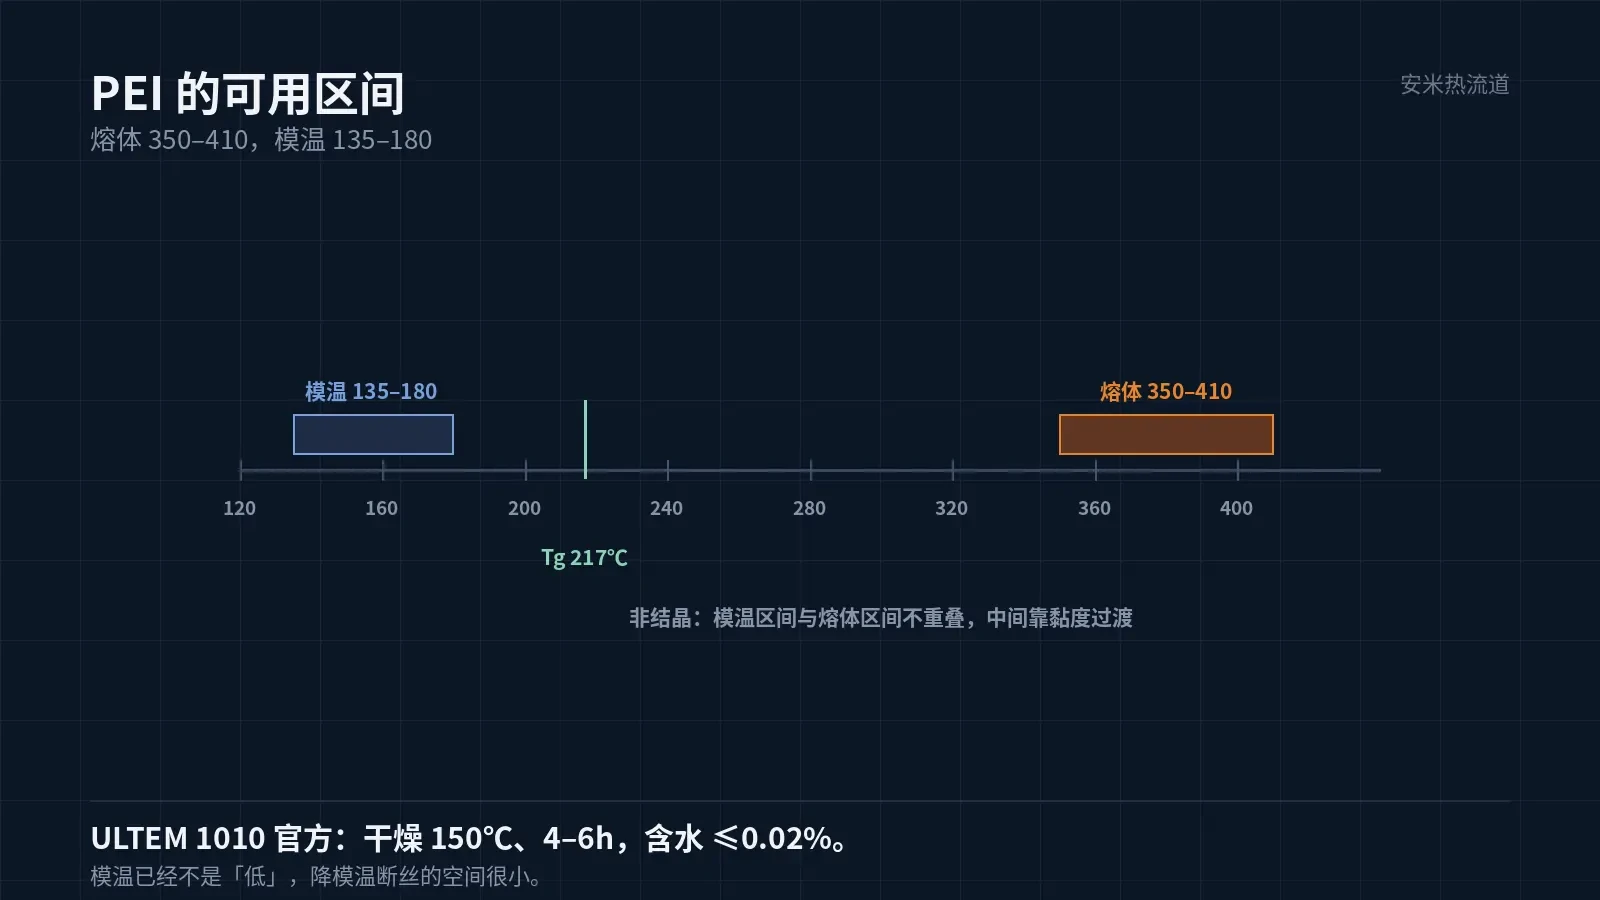
ULTEM 1010 的官方加工数据:熔体 350–410℃,喷嘴 345–405℃,模温 135–180℃,干燥 150℃、4–6 小时,含水不超过 0.02%。
熔体区间跨度大,是因为非结晶材料对温度不像半结晶那么敏感,流动性靠温度调的空间更大。
但跨度大不等于可以随便取。取高段,降解风险升;取低段,薄壁充填吃紧,丝也更难断。
模温 135–180℃ 本来就高,靠降模温断丝,能降的空间很小,而且会带来内应力和尺寸问题。
模温高还有一个连带影响:产品顶出时的温度高,刚出来的件偏软,取件、摆件容易变形。这一条常被当成模具问题,其实是模温设定和冷却时间没配好。
丝为什么韧
PEI 的分子链刚性大,熔体强度高。温度降下来,黏度升,但链缠结还在,所以丝能拉很长。
丝上如果出现气泡或银纹,说明水分或降解已经参与进来了,这时的问题不是断丝,是料本身。
丝断面如果是光滑的拉断尖,说明是纯机械拉断;如果是毛糙的撕裂口,说明出口有冷料或异物。
阀针在这里更有效
安米的产品档案里,PEI 的 SD、VG、PVG 都可以用,这一点和 PA6T 那一组只推 SD 不同。
原因是 PEI 熔体强度高,针阀关下去能把料真正切断,不会出现「没切完就凝」的扯断。
所以 PEI 拉丝的第一优先不是温度,是断料位置与时序:阀针什么时候关、关到什么位置、关完还补不补。
时序不对,温度调到边界也没用:针关得晚,料已经被拖出去了。
时序这件事要配合保压看。阀针关得太早,保压补不进去,产品缩水;关得太晚,料已经被拖出去。正确的点通常在保压末段,具体位置靠试,不靠算。
处理顺序
一,确认浇口形式。用 SD 的话,先接受「靠急冷断」这个前提,再谈温度;用 VG/PVG 的,先查时序。
二,量出口温度,不看设定。非结晶料对温度不敏感,但对停留敏感。
三,调阀针关闭点,从保压末段往前移,观察丝的长度变化。
四,缩停留。PEI 在 400℃ 附近停久了会降解,降解后的料拉丝更长、更黏。
五,最后才动熔体温度,一次 5℃,动完看薄壁充填和外观。
换牌号也要重核。ULTEM 1010 是非增强牌号,加玻纤的牌号流动和剪切都不一样,一套参数搬过去,丝和外观都会变。
两条边界
不要长期在 410℃ 上限跑。上限是可用上限,不是推荐值;长时间贴着上限,降解和析出会累积。
不要用降模温当主力手段。模温低于 135℃,内应力、翘曲、尺寸都会跟着变,丝未必断得干净。
还有一条容易忽略:顶出。PEI 熔体强度高,粘模也重,顶出不顺时有人会去降模温,结果丝没断干净,产品先变形。顶出问题单独处理。
把浇口形式、阀针时序、出口温度和丝的样子发来,我们按这套核一遍,确认方案后再报价格。
阀针时序要看「关到位」的时间点,不是看指令发出的时间点,两者差一截。
按材料与缺陷匹配

扫码登记