
本文目录
PA46 的丝,手感跟 LCP 完全不同。LCP 的丝细、长、脆;PA46 的丝短、带韧性、断口毛糙,有时候还带着一小片料皮。
形态不同,成因也不同。把 LCP 的处理办法照搬到 PA46 上,通常是把拉丝换成堵嘴。
丝的样子先说明问题
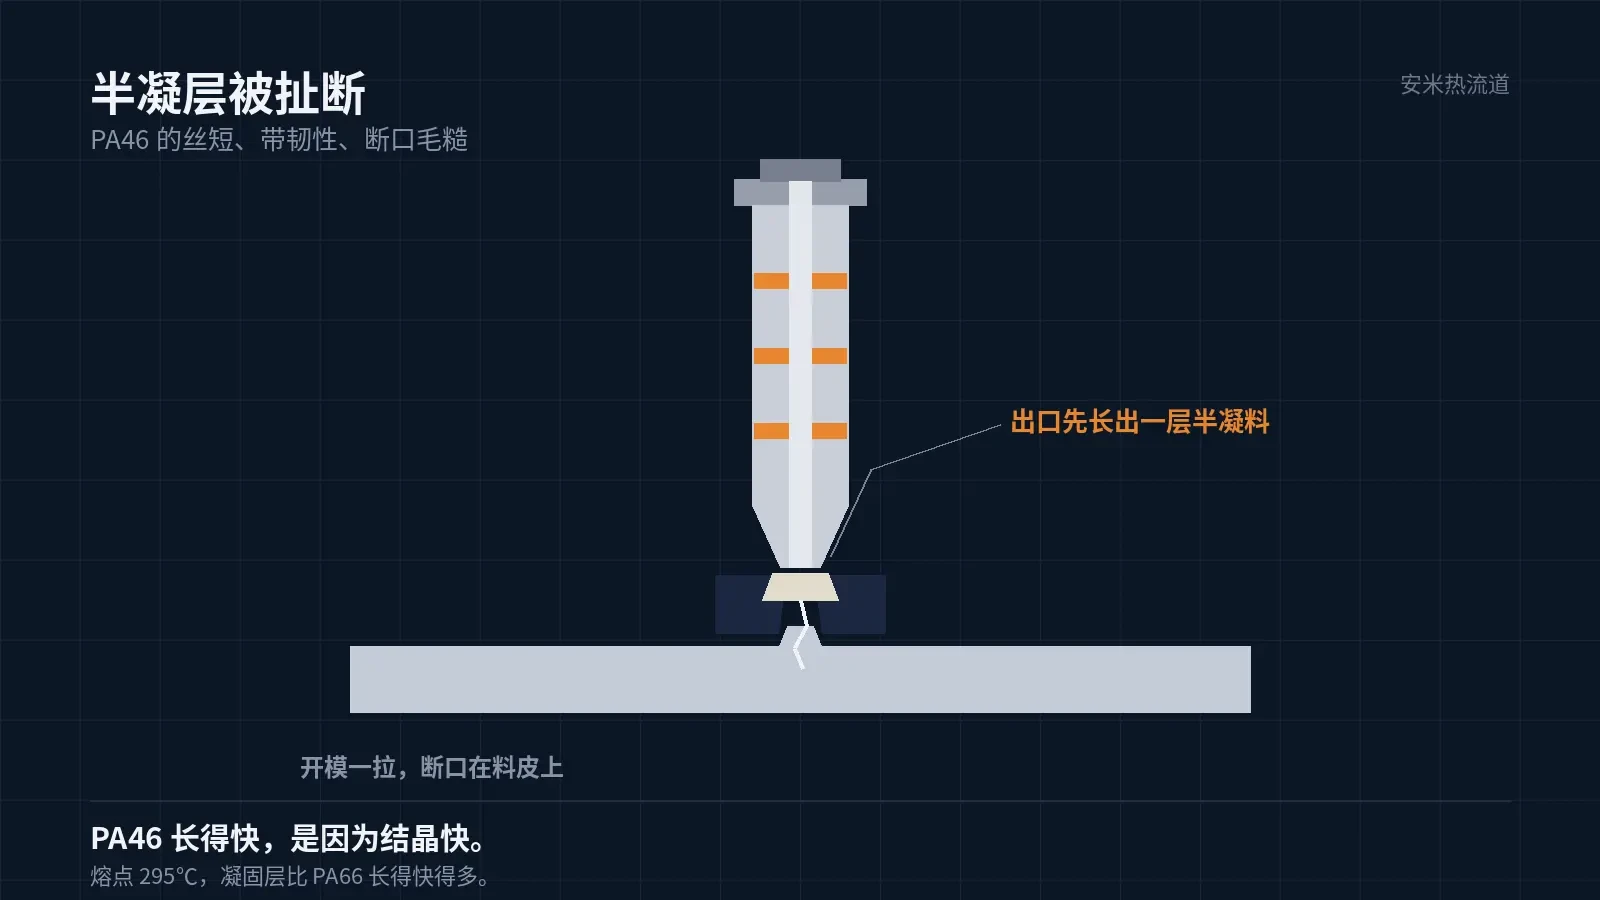
PA46 拉丝的位置没变,还是嘴尖与浇口的接触界面。变的是出口处的状态:不是一汪稀料被拖出来,而是一层半凝的料皮被拉开、扯断。
为什么会有半凝层?因为 PA46 结晶快。熔体一出浇口就开始长凝固层,还没完全硬透的时候开模,这一层就被拉断。
再细一层:丝的长短和断口能反推半凝层厚度。丝短、断口带一小片料皮,说明出口已经长出一层有强度的凝固层,是被硬拉断的;丝长、拉得细,说明凝固层还软,是被黏性拖出来的。前者偏温度低,后者偏温度高或开模慢。
材料给的两条硬指标
Envalior 的 Stanyl 资料里,有两条对现场最有用。一个是熔点 295℃,比 PA66 高约 30℃;另一个是结晶速度快、结晶度高。
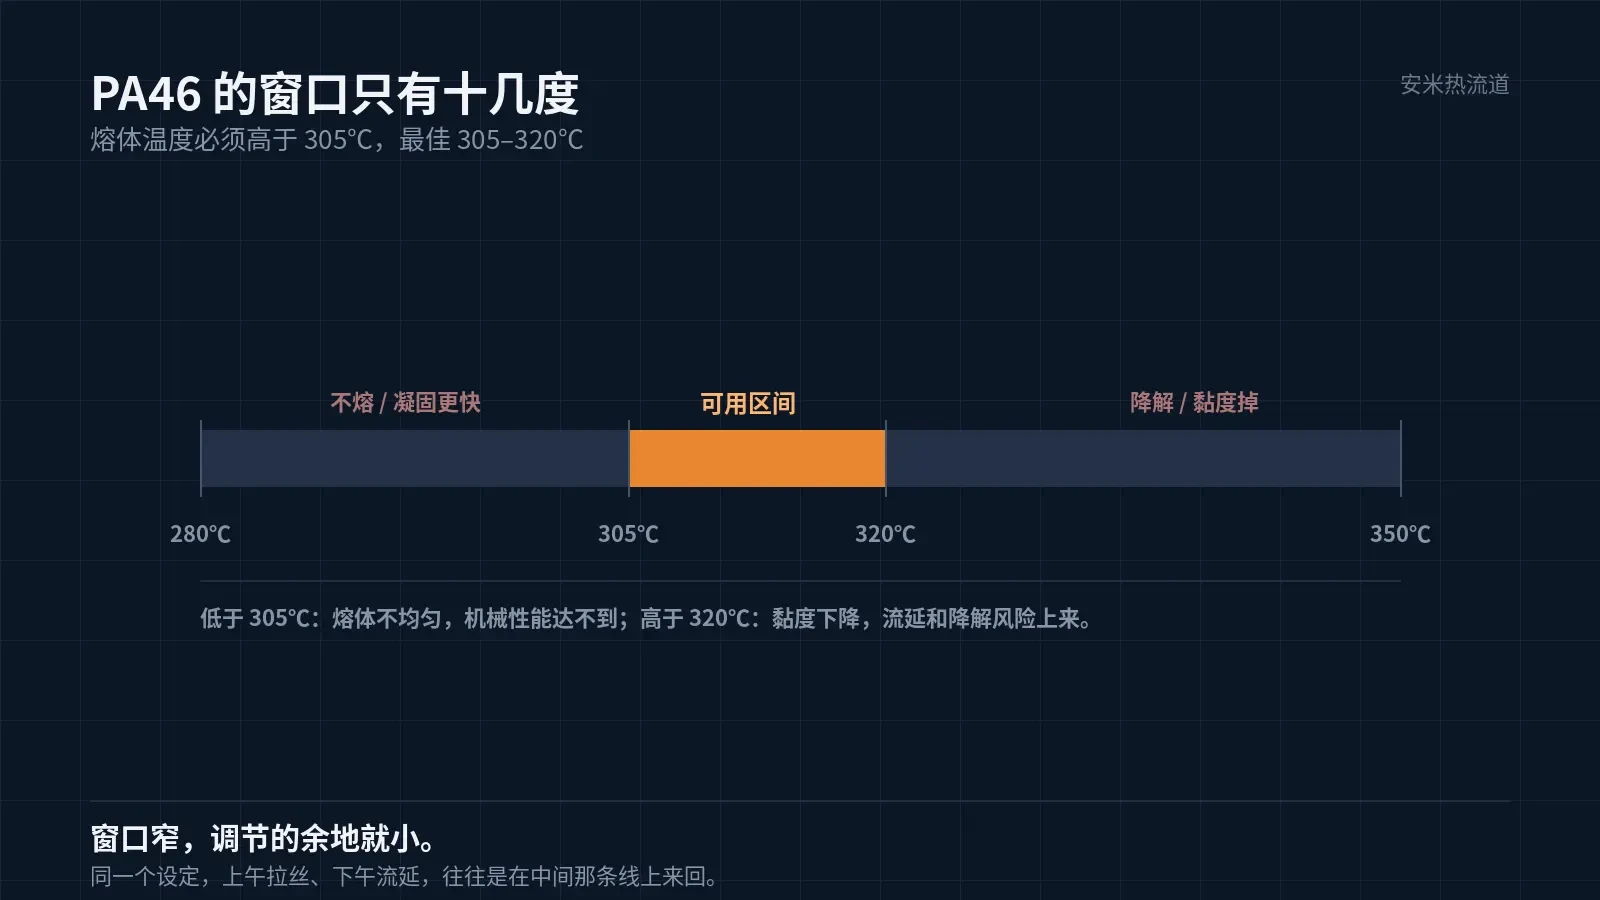
还有一句是硬话:熔体温度必须高于 305℃,最佳区间 305–320℃。低于这个温度,熔体不均匀,机械性能也达不到。
牌号之间的差别也要留意。同样叫 PA46,不同增强比例、不同流动等级的料,熔体黏度和结晶速度都不一样,能用的温度区间也不同。换牌号时把原牌号的设定直接搬过去,是拉丝和堵嘴来回出现的常见原因。
把这两条翻成现场语言:熔点 295℃ 决定料要在什么温度才熔得透,305℃ 这条线决定熔体在浇口处还有没有流动性。低于 305℃,不是勉强能打,而是熔体本身不均匀,打出来的件机械性能也不达标。
合起来看,就是窗口被顶得很高、上下都窄。温度低了不熔、凝固更快,温度高了降解、黏度掉下来。中间能用的只有十几度。
窗口窄还有一层含义:它对模温和环境温度几乎没有缓冲。同一套设定,夏天和冬天、上午和下午,实际出口温度能差出好几度。这也是为什么 PA46 的拉丝常常昨天好了今天又犯。
窄窗口带来的两个后果
设定落在下沿,熔体在半凝状态下被推进浇口,出口凝固层长得比正常更快,开模就是扯断。设定落在上沿,黏度下来了、凝固慢了,问题转成流延。
同一台机、同一个模,上午拉丝下午流延,不是操作员手抖,是设定正好在窗口中间那条线上来回。
为什么不能照抄 LCP 的办法
LCP 拉丝的主因是黏度对温度太敏感,降一点温度、料不那么稀,症状就缓解。PA46 反过来:降温会让凝固更快,拉丝不会好,堵嘴会先到。
热流平衡也参与其中。各腔温度不均,个别腔的熔体到浇口时已经偏冷,那个腔就先出半凝层。所以 PA46 的拉丝如果固定在一两腔,先量那两腔的实际温度,不要先动总设定。
这一步搞反,后面所有调整都是白做。
LCP 的丝是稀料被拖出来的,降温等于让料不那么稀;PA46 的丝是半凝层被拉断,降温等于让凝固层长得更快更厚。同一个动作,两边结果相反。这条搞明白,才不会在两种材料之间来回搬参数。
按顺序做三步
先核实际熔体温度。用测温,不要只看料筒显示。低于 305℃ 的,先把料筒和热嘴补进区间,再谈别的。
再让浇口段按周期控温。充胶前到温保证流动,保压结束撤热让出口封断,开模时不带半凝层,下一模再回温。
最后核开模动作。开模太快,半凝层照样被扯断。这一项和温度分开调,一次只动一个,不然出了问题分不清是谁的账。
测温的位置也要对:点在嘴尖出口附近,不是料筒前端。开模速度这一项,建议先按现有速度打一整组、记录拉丝模数,再降一档打一组,对比了再定。凭感觉调速度,最后说不清是谁的功劳。
验收也有标准可依。连接器厂通常按毛刺高度和残留长度判定,具体数值看客户图纸与外观标准。这里不给统一数字,因为不同产品要求差得远;能确定的是,可接受的那一档必须写进作业文件,否则每班判断都不一样。
PA46 的拉丝先问一句:熔体温度到底几度。回答不出来,后面的讨论都是猜。
干燥这一项顺手核一下。PA46 吸湿,干燥不足时先出银纹、气泡和降解掉黏,表现不是拉丝;但若为了压拉丝把温度降下去,干燥不足的料会更早出现半凝,两个问题叠在一起,就看不清主次了。
把材料牌号、料筒温度设定和模具排位图发来,我们按排位图核对浇口段温度曲线,确认方案后再报价格。
按材料与缺陷匹配

扫码登记