
本文目录
一套八腔模具,靠边的腔缺料,中间的腔飞边,调射速只能让出问题的腔换一个位置。这是多腔流动不平衡。
这篇说清不平衡的四个来源,以及为什么不能靠整体加射速掩盖。
一、出在哪
30秒看懂多腔不平衡
30秒看懂多腔不平衡00:31
表现一:各腔充填先后不同,先满的腔过保压,后满的腔缺料。
表现二:同一模产品重量不一致,尺寸跟着不一致。
表现三:靠边的腔缺料、中间的腔飞边,换射速只是把问题换个腔出现。
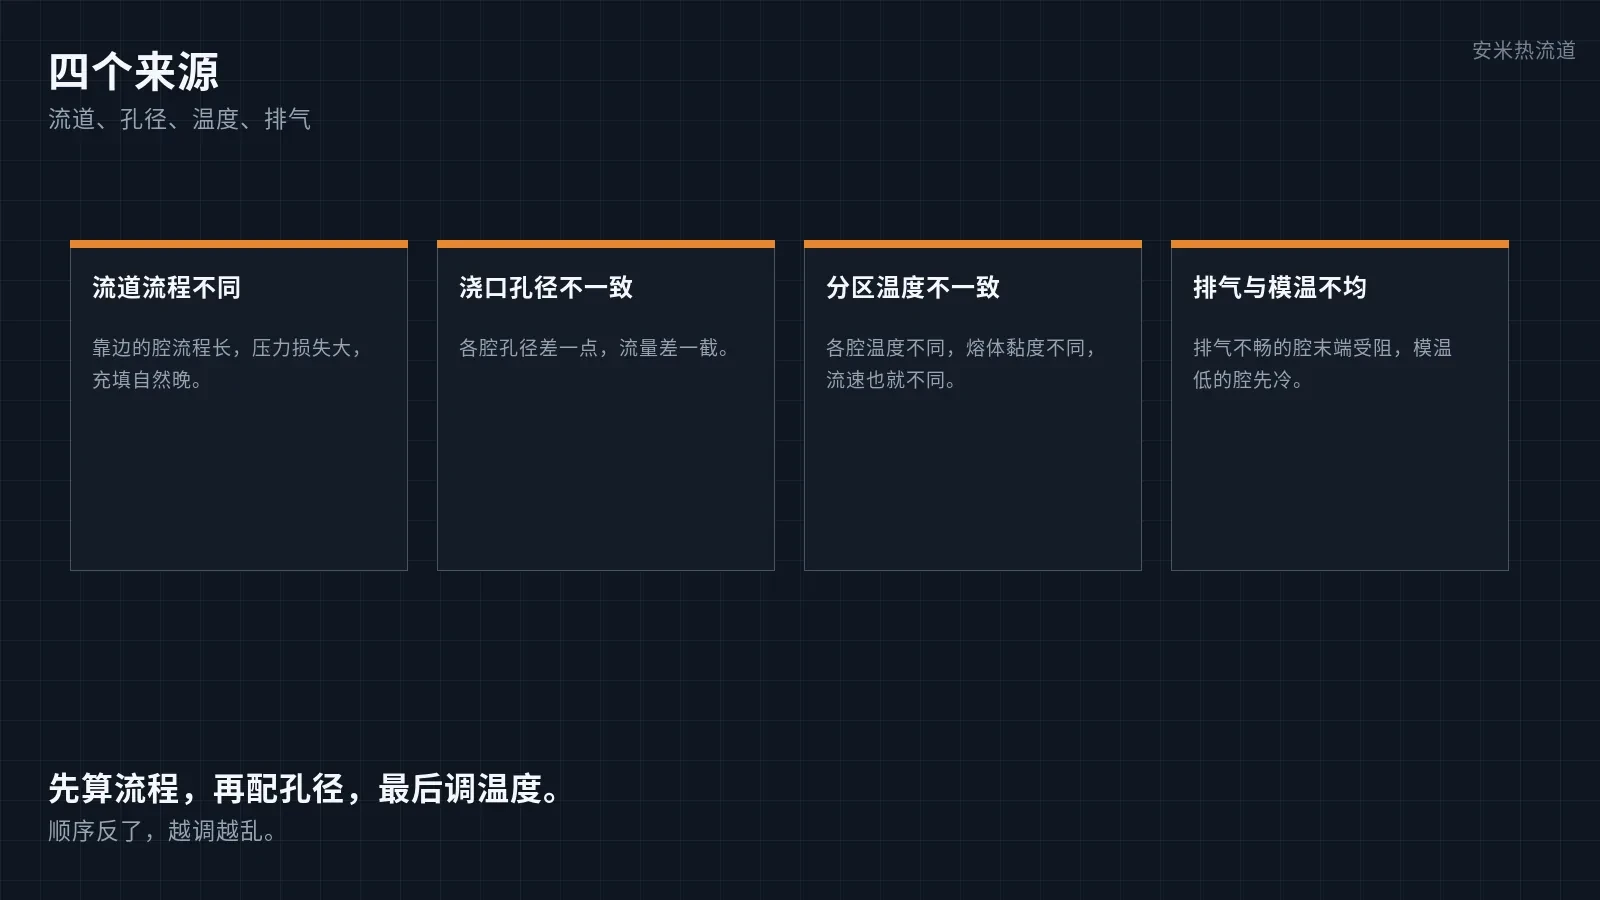
二、四个来源
流道流程长度不同:分流板到各腔的距离不等,压力损失不等。
各腔浇口孔径不一致:加工误差或后期修整,孔径差一点流量差一截。
分区温度不一致:各腔温度不同,黏度不同,充填速度也就不同。
排气与模温不均:排气不畅的腔末端受阻,模温低的腔先冷。
三、和单腔缺料、局部飞边分开
单腔缺料是这一腔本身的问题,换腔不换状态。
多腔不平衡是腔与腔之间的差异,单看一腔都正常。
局部飞边也一样:整模看是压力分配问题,单腔看才是模具间隙问题。
四、责任怎么分
我方这一环:分流板流道设计、各腔浇口孔径配合、分区控温、时序控制器的多腔同步。
模具这一环:各腔排气与运水、型腔尺寸一致性。
注塑机这一环:射速与保压,但射速只能整体调,不能修不平衡。
五、怎么解决
先做模流分析,看各腔充填时间差在哪一段。
按流程长度配浇口孔径:流程长的腔孔径适当放大,流程短的适当收小。
分区控温,各腔按各自的实际温度单独设,不用一个值套全部。
用多腔同步充填控制,让各腔在同一时间窗口内完成充填。
各腔排气与运水逐腔核对,末端受阻的先解决排气。
边界要说清楚:整体提高射速只会让先满的腔更早飞边,后满的腔照样缺料。不平衡要在流道与孔径上修。
写在最后
多腔不平衡的账要按腔算。 流程、孔径、温度、排气四样对齐,各腔才同时充满。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记