
本文目录
一副 16 腔模,打出来的件,各腔尺寸不一样。查来查去,是各腔的模温不一样。中间几腔低 5℃,边上几腔高 5℃。
5℃ 听起来不多。但对 0.05mm 的尺寸公差,这 5℃ 就够把良率拉下去。这篇讲温差从哪来。
先确认温差确实存在
模温不是模温机显示的那个数。模温机显示的是进出水的温度,模具型腔表面的实际温度是另一回事。
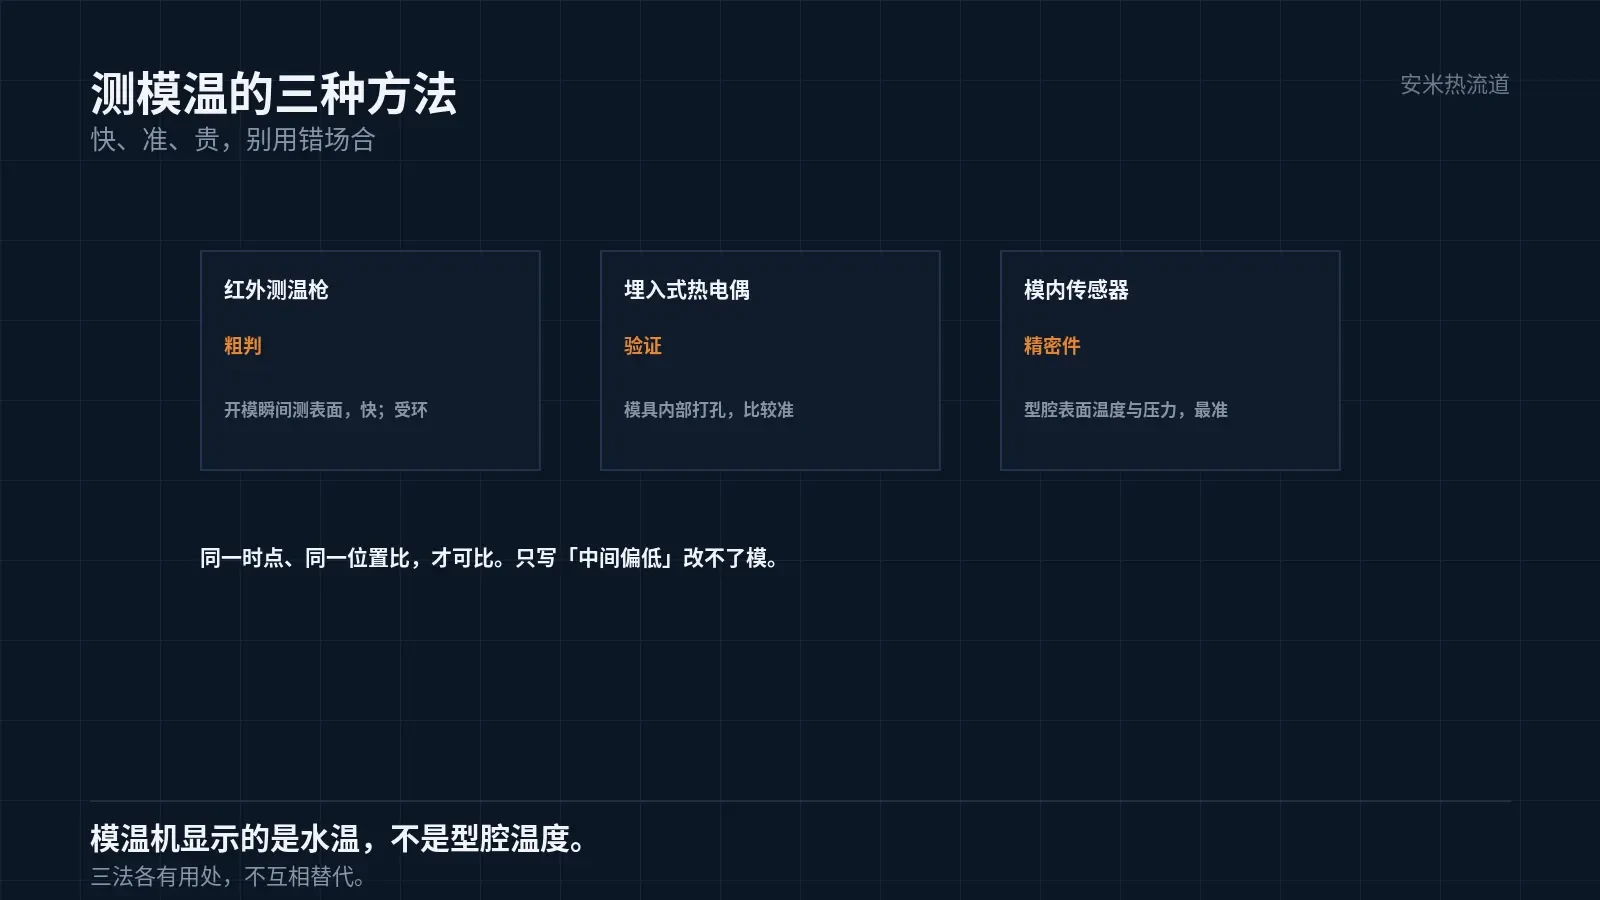
要知道各腔的真实温度,得测。测的方法有三种:红外测温枪、埋入式热电偶、模内压力温度传感器。
红外测温枪测的是表面,开模瞬间测,受环境影响大。优点是快,缺点是不准,只能做粗判。
埋入式热电偶测的是模具内部某点的温度,比较准。缺点是要在模具上打孔,改装麻烦。
模内传感器最准,能测型腔表面的温度与压力。缺点是贵,一般用在精密模上。
三种方法各有用途。日常排查用红外,验证用热电偶,精密件用模内传感器。不要拿红外数据当定论。
测温的时点也重要。开模瞬间、顶出后、冷却中,三个时点的温度不一样。要比,就在同一时点比。
测完要记录:哪一腔、什么时点、什么位置、多少度。只写「中间偏低」没有意义,改不了。
中间冷、边上热,是水路造成的
模具的水路,通常是总管进、分路出。中间腔的水路离总管近,边上腔的水路远。
水路远了,水的流程长,沿途吸热多,到边上腔时水温已经升高。水温高,冷却效率低,模温反而高。
这是反直觉的:水在边上腔吸热多,模具温度应该低才对。但实际情况是,水路远的一侧流量小,热量带不走,模温高。
所以问题的核心不是水温,是流量分配。总管到各分路的阻力不一样,流量就不一样。
解决的办法是加分流板、加调节阀,让各分路的流量可调。调的时候按各腔的实测温度调,不按理论算。
这一项在新模设计时就要做。等模具做好了再加分流板,空间往往不够。
调节阀调好之后要锁死,不能让车间随便动。调好的流量分配,是这副模的工艺基准,动了就乱。
分流板的选择也要看水的压降。分流板本身有阻力,压降大了,各分路的流量都受影响。
这一项在模具设计时算:水泵扬程减去模具压降,剩下的才是各分路的可用压差。
回水温度也要测。回水温度高于进水 5℃ 以上,说明流量不足,热量带不走。
这一项在现场最容易做到,也最容易被忽略。一根温度计,就能看出水路是否通畅。
还有一条:水的洁净度。水路里有水垢,流量逐年下降,温差逐年变大。水质与清垢周期要定。
热流道也在贡献温差
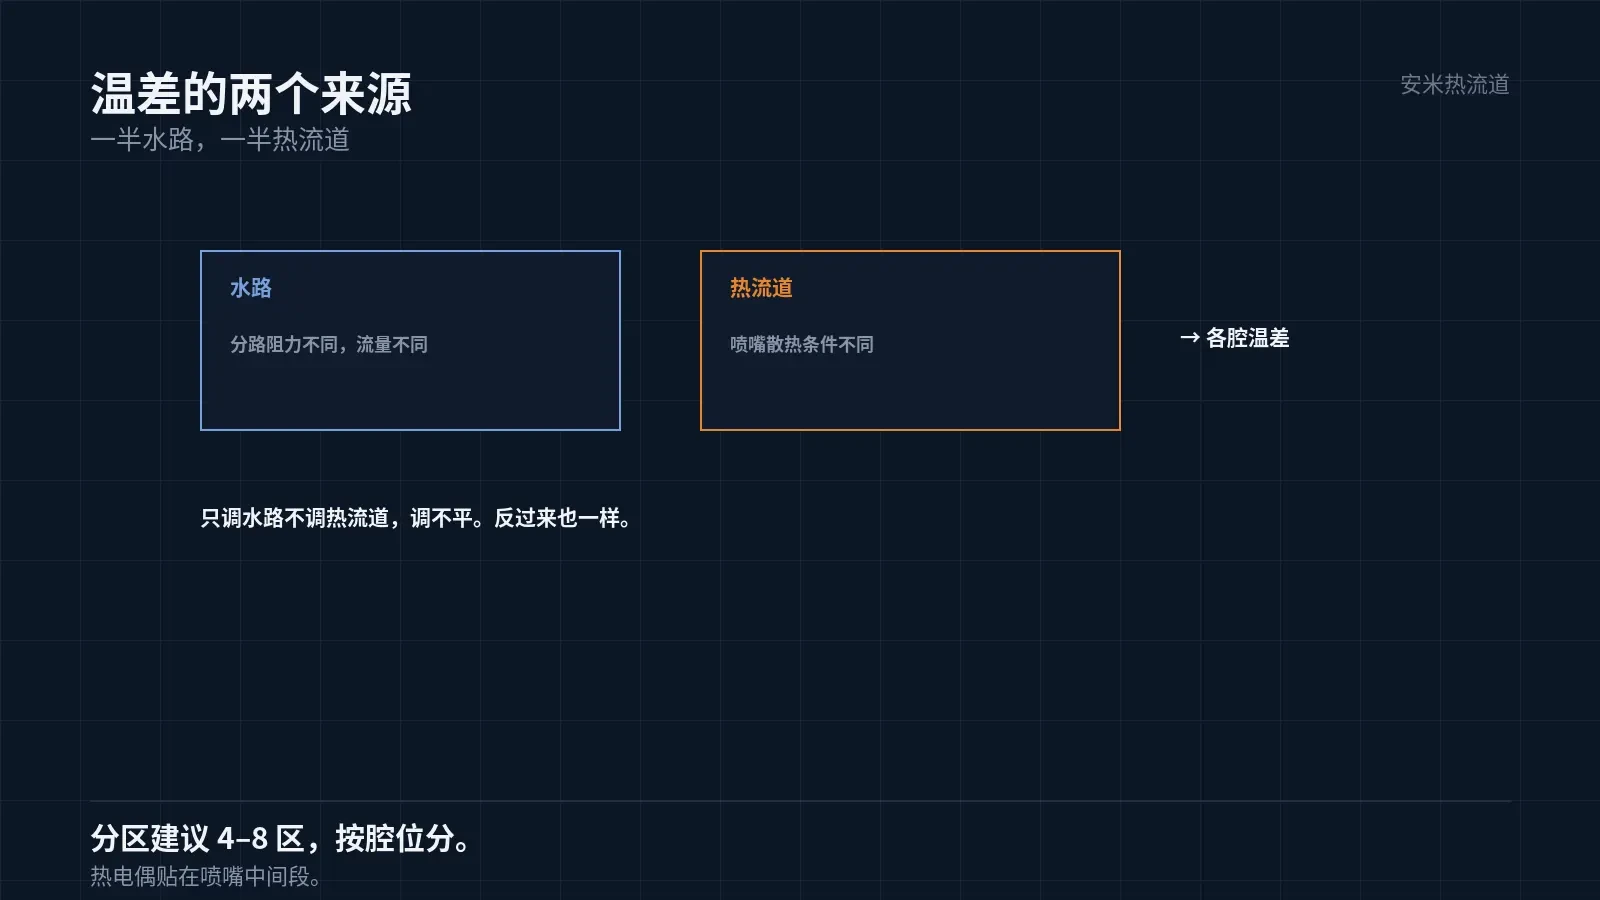
多腔模的热流道,各喷嘴的温度设定可以一样,但实际温度不一样。
喷嘴的温度受周围模具温度影响。中间喷嘴被热模具包围,散热慢,实际温度偏高;边上喷嘴靠近模框,散热快,实际温度偏低。
喷嘴温度高,熔体黏度低,填充快,件重、尺寸偏大;喷嘴温度低,填充慢,件轻、尺寸偏小。
所以各腔的温差,一半来自水路,一半来自热流道。只调水路不调热流道,调不平。
热流道的分区要按腔位分,不能所有喷嘴一个区。中间区与边区要分开控温,各区的设定值按实测调。
分区的数量不是越多越好。区多了,各区的热电偶互相影响,控温反而不稳。一般是 4–8 区。
模具材料与结构的影响
模具钢的导热率有限。型腔与型芯的材料不同,热传导也不同。型芯常用铍铜或者加镶件,就是为了提高导热。
模具的厚薄也影响。厚模框散热慢,中间腔的热量不容易散出去;薄模框散热快,温差小。
镶件的接触面也影响导热。镶件与模框的接触面加工不好,中间有空气层,导热差,那一腔的温度就偏高。
这些结构因素,测温能看出来,但改起来要动模具。所以设计阶段就要考虑导热路径。
多腔模的设计,导热路径要对称。不对称的设计,调参数永远调不平。
验证:各腔各测一遍
第一组:空模走水,测各腔的模温,看温差。第二组:打料,测各腔的件重与关键尺寸。第三组:连续做 200 模,看温差的漂移。
三组数据放在一起,温差是结构问题还是参数问题,就清楚了。结构问题的,调参数没用。
把腔数、模温设定、各腔实测温度、件重差发来,我们按水路与热流道分区核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记