
本文目录
多腔模的流道分两种:自然平衡与人工平衡。自然平衡靠几何对称,让各腔的流程一样长;人工平衡靠节流,让各腔的阻力一样。
很多人以为做了自然平衡就万事大吉。实际不是。这篇讲自然平衡的边界在哪。
自然平衡,平衡的是长度不是温度
自然平衡的流道,各腔的流程长度相同,理论上压力损失相同,填充应该一致。
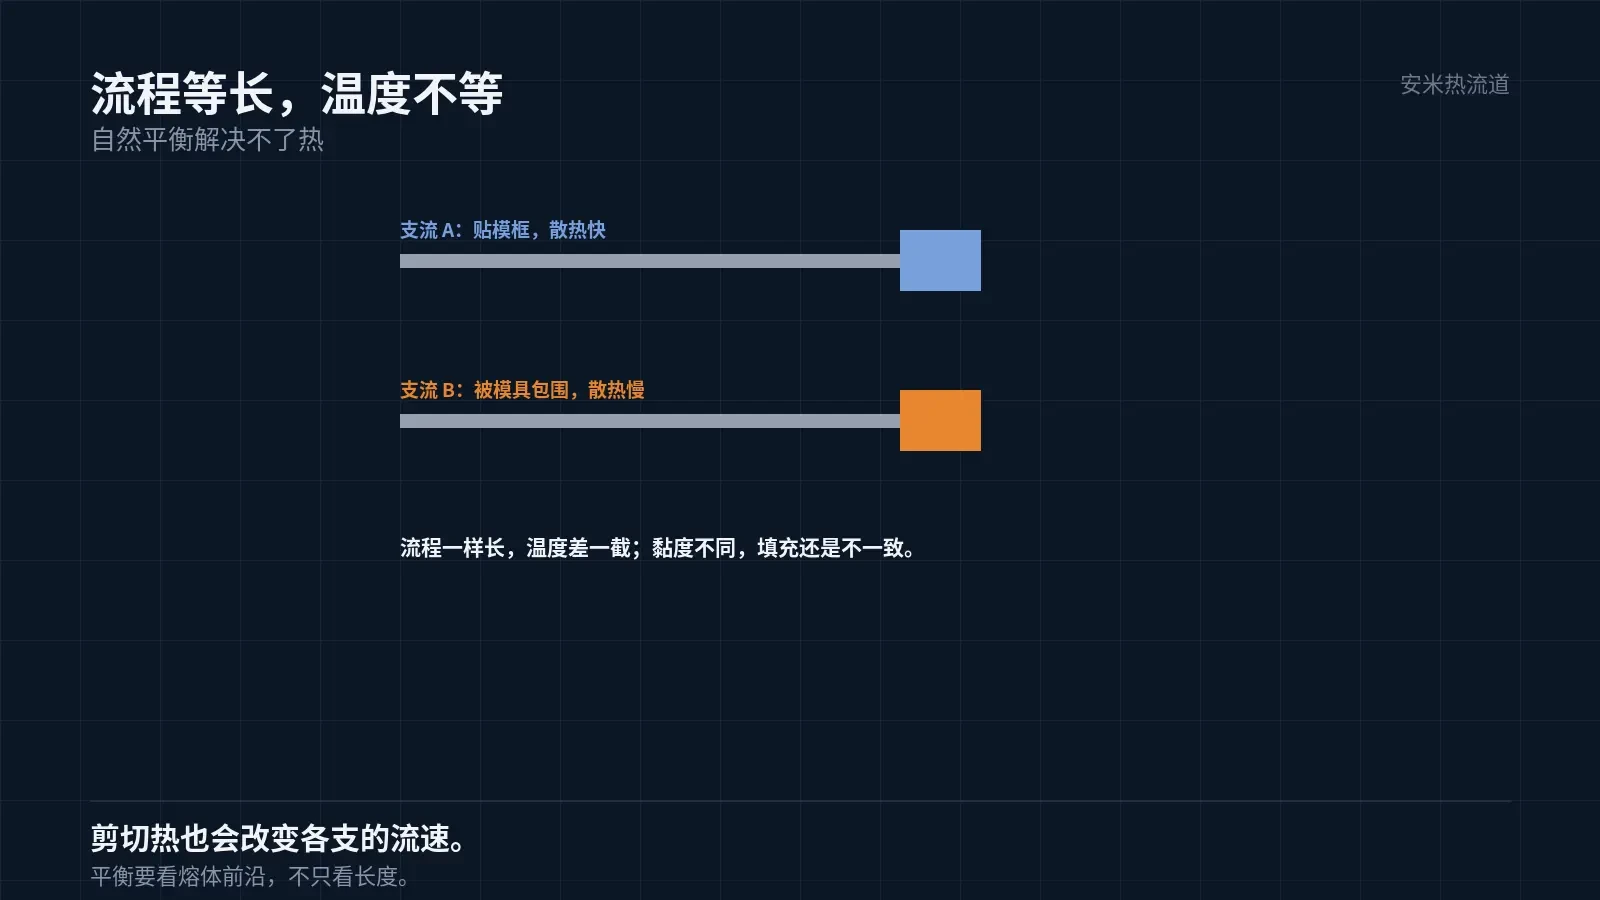
但流程长度相同,不代表温度相同。熔体在流道里走的时间一样,散热条件却不一样。
靠近模框的流道散热快,熔体温度低;被模具包围的流道散热慢,熔体温度高。温度不同,黏度不同,填充还是不一致。
所以自然平衡解决的是「几何」,解决不了「热」。
还有一个被忽略的因素:剪切热。熔体在流道里流动,本身产生剪切热,流速快的地方升温多。
自然平衡的流道,各支的流速不一样。流速快的支升温多,黏度低,填充更快;流速慢的支升温少,填充更慢。
这一条在多腔模上特别重要。腔数越多,热的不均匀越明显。
人工平衡,靠节流补差
人工平衡的做法是在各支流道上加节流阀或者改变流道直径,让各腔的阻力可调。
调的依据是件重。哪个腔的件重轻,就把它的阻力调小;哪个腔的件重重,就把阻力调大。
调节要一点一点来。一次调太多,各腔的平衡又乱了。每次调 5–10%,打完再测。
节流阀的调节范围有限。流道直径差太多,节流阀补不回来,要改流道。
还有一点:节流会增加剪切。剪切高,熔体温度升高,黏度降低,填充反而变好。这个效应会掩盖节流的阻力,调的时候要注意。
所以人工平衡不是简单的「加阻力」,是「加阻力 + 升温」两个效应叠加。经验不足的,越调越乱。
调平衡的顺序:先短射看前沿,再称件重,最后调尺寸。跳步调,调不准。
调好之后要留记录:各阀的开度、各腔件重、环境温度。下次换模或者换料,有基准可比。
还有一个现象:调平衡之后,件的尺寸反而变了。这是因为填充变了,保压的传递也变了。
所以调平衡要分两步:先把填充调平,再把尺寸调准。两步混在一起,越调越乱。
短射试验的照片要留档。前沿的形状能看出很多:某腔明显慢,是阻力大;某腔明显快,是浇口大。
还有一种情况:某腔总是最后满,且调阀也调不动。这时候要看浇口,可能是浇口加工小了。
浇口加工误差在微型件上尤其明显。0.2mm 的浇口,差 0.02mm 就是 10% 的流量差。
所以浇口的加工要用慢走丝或者精密磨,不能用普通铣。加工精度不够,平衡调不出来。
浇口还要定期检查磨损。磨大了,流量变大,件的浇口残留也大。
照片比对,比数据更直观。下次修模,拿照片看变化。
短射试验还有一条:各次的射胶量要精确。射胶量的误差,会让前沿的判断失真。
流道直径的影响
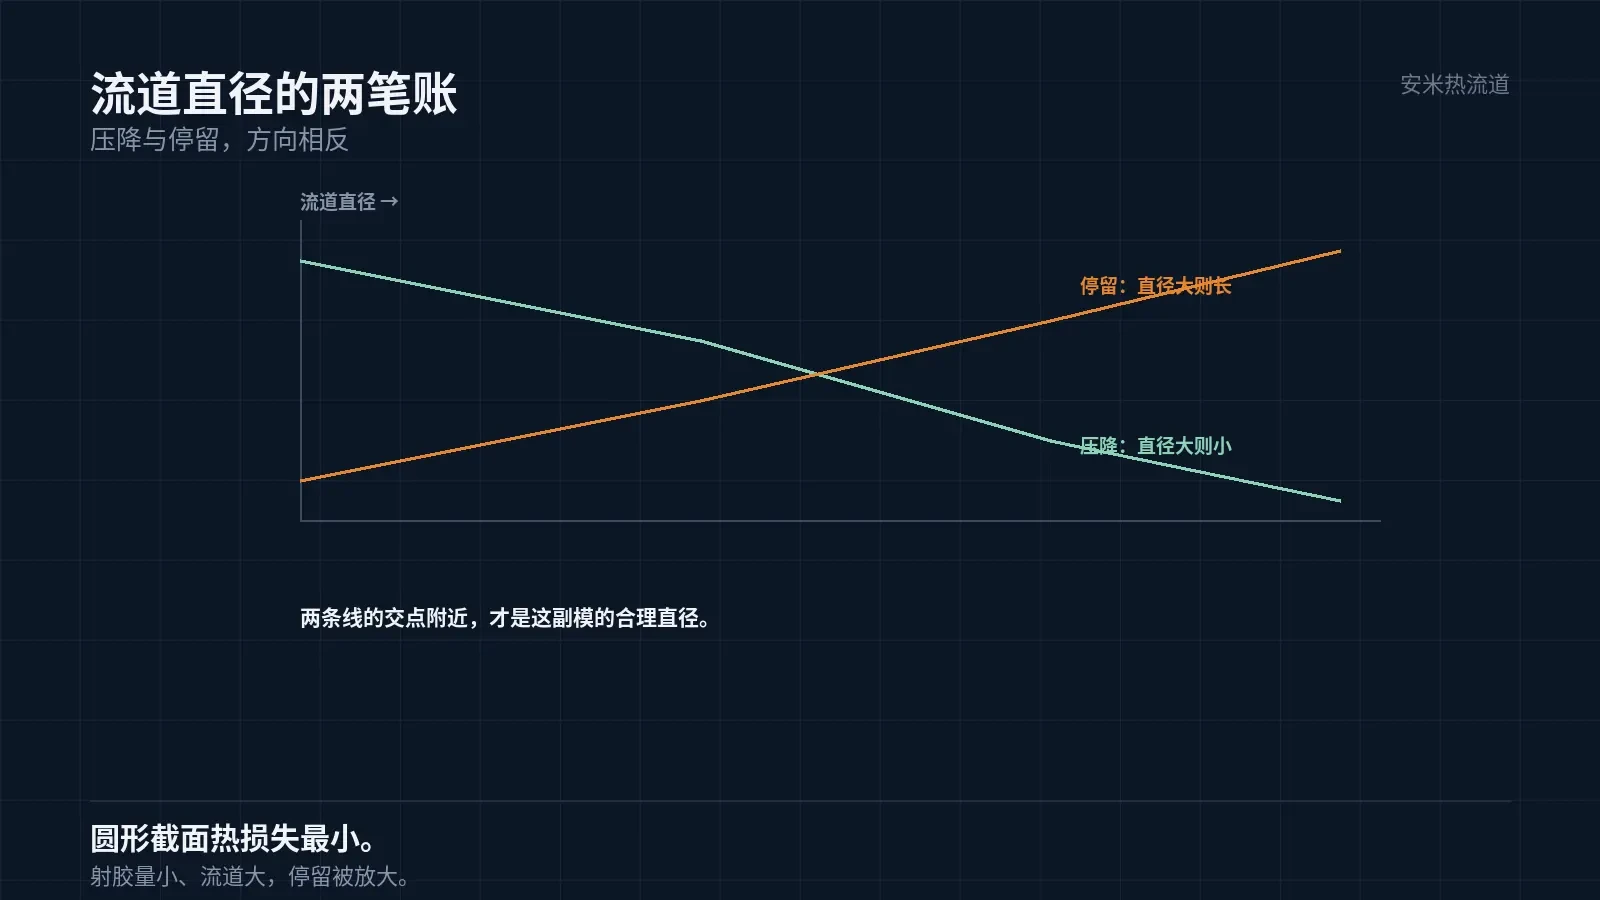
流道直径大,压力损失小,填充容易;直径小,压力损失大,填充难。
多腔模的流道直径,要按件的总射胶量配。射胶量大,流道要大;射胶量小,流道要小。
流道太小,压降大,末端填不满;流道太大,停留长,降解。这两个方向的账要一起算。
流道的截面形状也有影响。圆形流道的表面积最小,热损失少;梯形、矩形的表面积大,热损失多。
所以同样截面积,圆形流道的填充更好。这一项在流道设计时就要选。
熔体前沿的位置,比压力更能说明问题
判断各腔是否平衡,看熔体前沿到达的时间。各腔的前沿同时到达,就是平衡的。
测的方法有两种:短射试验与模内传感器。短射试验便宜,做几次不同射胶量,看各腔的填充比例。
模内传感器准,能测到每个腔的压力曲线。缺点是贵,一般用在精密模上。
短射试验的做法:把射胶量调到 60%、80%、95%,各打几模,看各腔的填充情况。
如果 60% 时某腔已经满了,说明这一腔的阻力小;如果 95% 时还有腔没满,说明阻力大。
这个试验做完,各腔的差异就量化了。调流道或者调节流,有依据。
验证:短射 + 件重 + 尺寸
第一组短射:三级射胶量,看前沿。第二组件重:各腔称重,差 2% 以内算平衡。第三组尺寸:关键尺寸各腔测,看分布。
三组做完,流道是否平衡就有结论。不平衡的,先调节流,调不动的改流道。
把腔数、流道形式、各腔件重、短射照片发来,我们按流道平衡核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记