
本文目录
热流道分几个区,是个成本与效果的取舍。分区多了,控温准,但接线、控制器、故障点都多;分区少了,省钱,但各腔温度拉不平。
这篇给一个判断方法,不套固定数字。
分区的目的,是让各腔温度一致
分区的第一个目的,不是「每腔一个温度」,是「各腔温度一致」。这两个目标不一样。
各腔位置不同,散热条件不同。要让它们温度一致,就得给不同的加热功率。这就是分区的意义。
中间腔散热慢,需要小功率;边区散热快,需要大功率。分成内圈、外圈两个区,就能补一部分差异。
如果各腔的差异更大,比如模框一侧有水路、另一侧没有,就要更细的分区。
所以分区数取决于「差异有多大」,不取决于「腔数有多少」。16 腔不一定 16 区。
判断差异有多大,有一个笨办法:先全模一区,打一批,测各腔的件重。件重最大与最小的差多少,就是差异的大小。
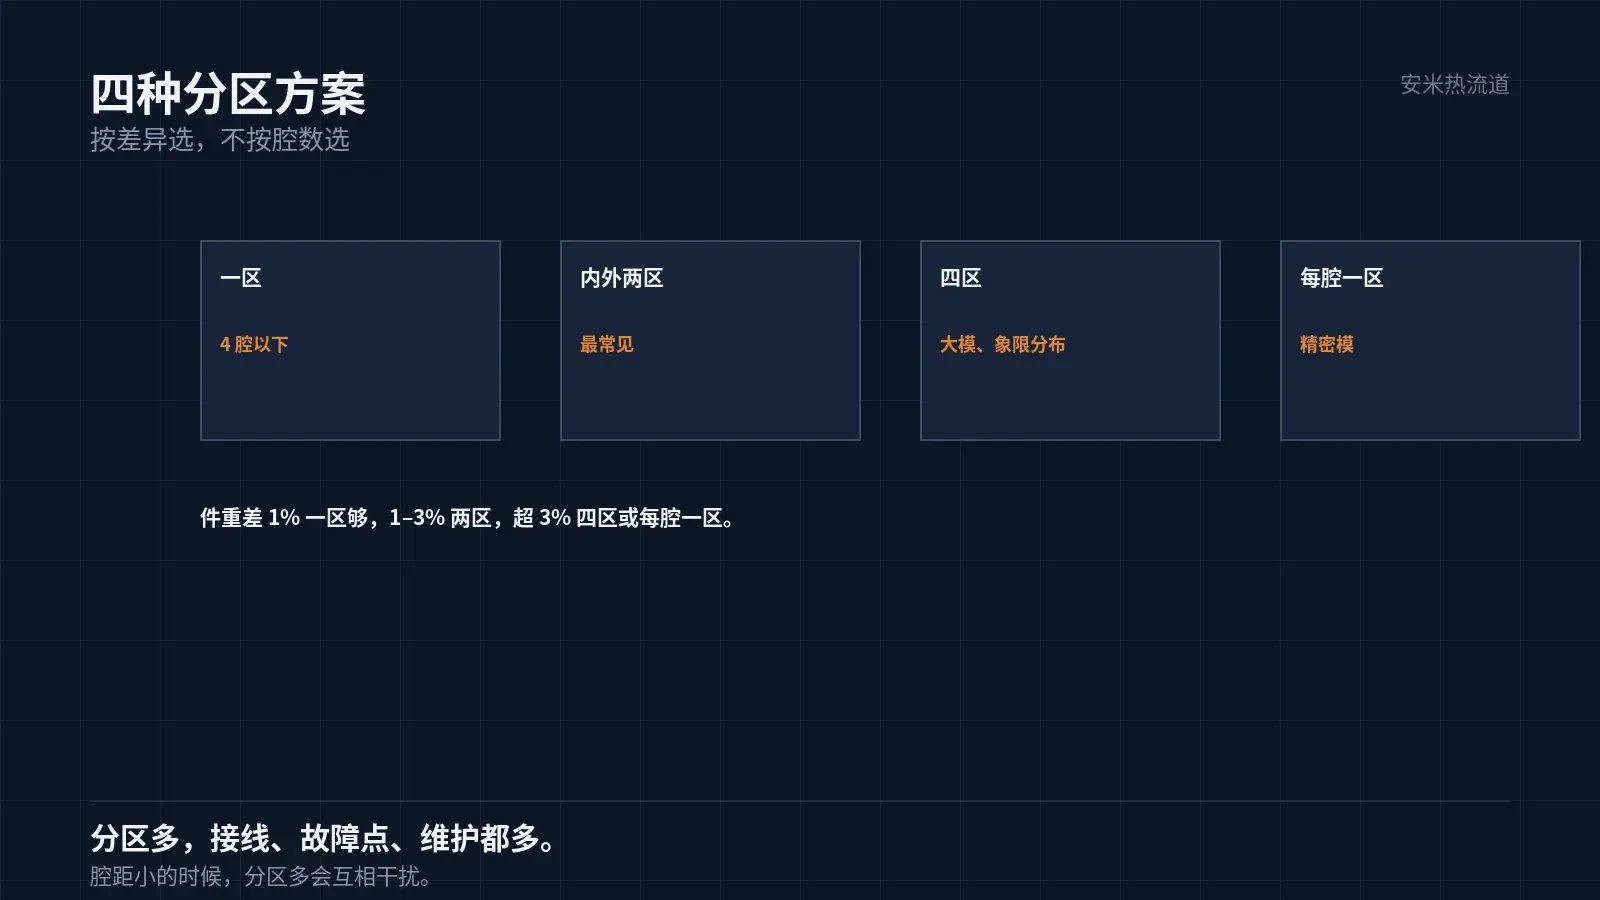
件重差在 1% 以内,一区够用;1–3%,两区;超过 3%,四区或者每腔一区。这个分档不是标准,是经验。
常见的分区方案
第一种:全模一区。只适合腔数少、腔位集中的模。16 腔以上,一区基本调不平。
第二种:内外两区。中间腔一区,边区一区。这是最常见的方案,成本可控,效果够用。
第三种:四区。按四个象限分,适合腔位分布均匀的大模。
第四种:每腔一区。用在精密模、医疗件、光学件上。成本高,控制器要多路。
选哪种,看件的公差。0.05mm 以上的公差,两区够用;0.02mm 以下的,要四区或者每腔一区。
还有一个因素:换料频率。换料频繁的模,分区多反而麻烦,因为各区都要清。
还有维护:分区多,接线端子多、加热器多、热电偶多。故障点多了,停机时间也长。
这一项在报价时容易忽略。客户只看分区数,不看维护成本。做方案时要把两笔账一起摆出来。
热电偶的位置,决定控温准不准
每个区有一个热电偶,热电偶测的是它所在位置的温度。位置不对,控温就不准。
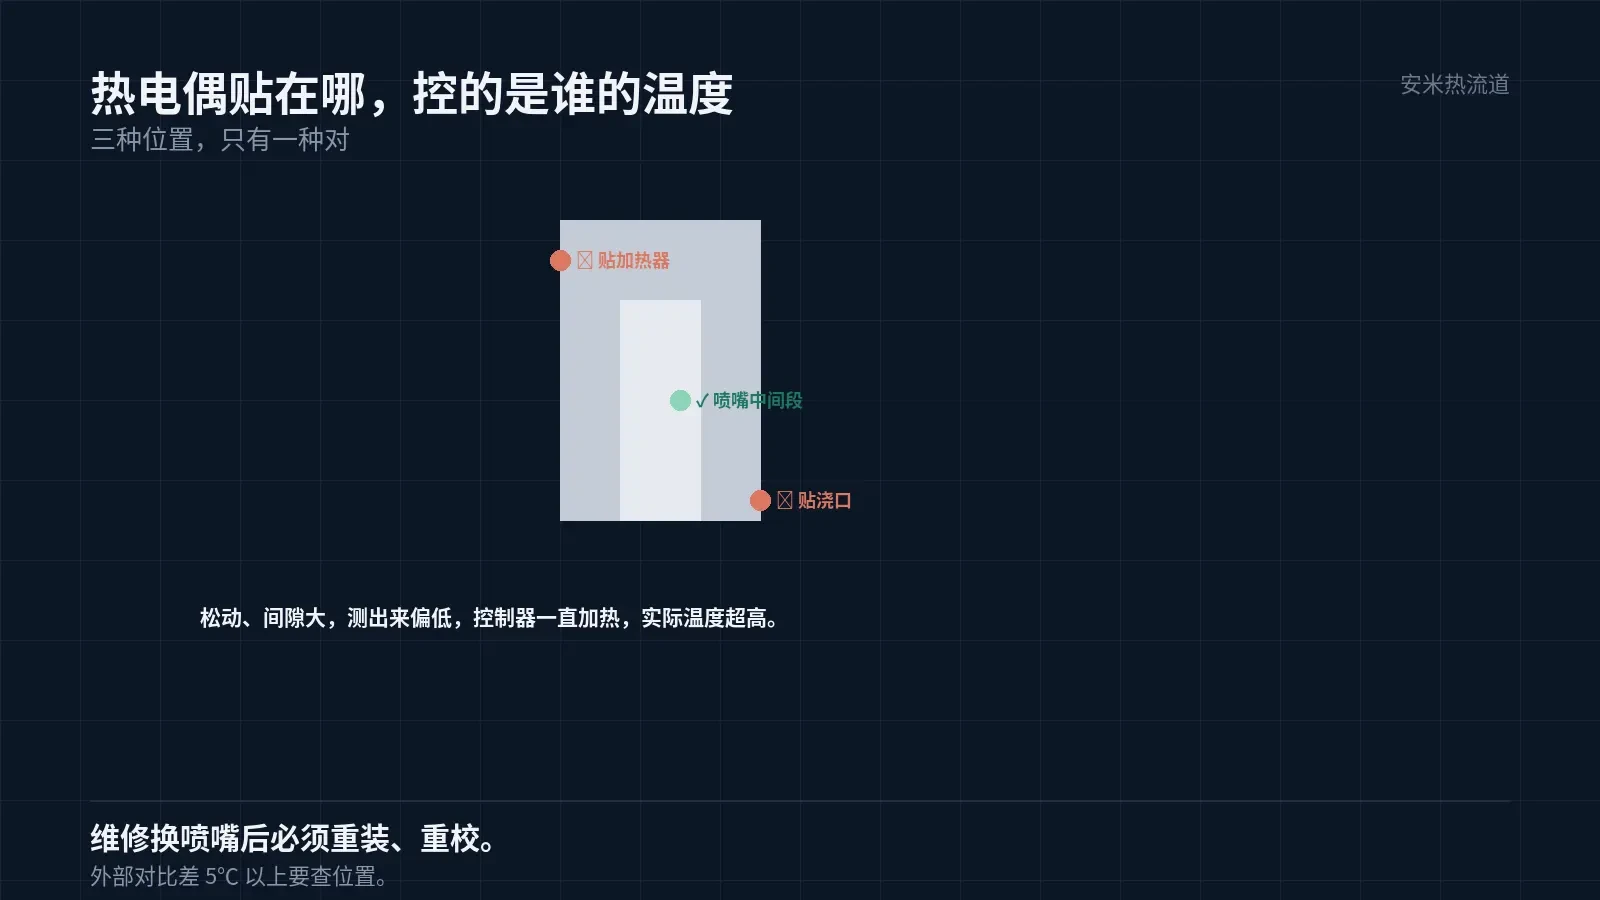
热电偶要贴在加热器附近,但不能贴在加热器上。贴在加热器上,测的是加热器温度,不是熔体温度。
常见的位置是喷嘴的中间段,离浇口有一段距离。这个位置能反映熔体的实际温度。
热电偶的接触也要好。松动或者间隙大,测出来的温度偏低,控制器就一直加热,实际温度超高。
这一项在维修后最容易出问题。换喷嘴、换加热器之后,热电偶要重新装好、重新校准。
校准的方法是用外部测温对比。差 5℃ 以上,就要查热电偶的位置与接触。
分区多了,会互相干扰
相邻的两个区,加热器挨得近,热量会互传。一个区加热,另一个区的温度也上去。
控制器是按自己的热电偶调的。一个区加热,另一个区的热电偶读到高温,就减少加热,结果两个区都在波动。
这种干扰在小区、密腔上特别明显。分区越多,干扰越强。
干扰还有一个来源:共用的模温机。一台模温机带两个区,两个区的负荷不一样,水温就跟着变。
所以分区多的模,模温机也要配套。一台机器带一路,或者带多路但各路独立控温。
解决办法有两个:一是降低单区功率,让热量传得慢;二是让控制器带 PID 自整定,适应耦合。
还有一种办法是物理隔离:两个区之间加隔热板,减少热传导。这一项在模具设计时做,后期加不了。
所以「每腔一区」不是万能的。腔距小、模框导热好的模,每腔一区反而更难调。
验证:分区调平的三步
第一步空模升温,各区的实测温度调到一致。第二步打料,测各腔件重,件重差超过 2% 的,再微调。第三步连续生产,看温漂。
三步里,第二步最关键。件重是各腔填充的直接反映,比温度更能说明问题。
调平之后要留一份「分区—件重」的对照表。换料、换模、换班,都拿这张表复核。
表里还要记环境温度。夏天与冬天,模具的散热不一样,分区要微调。
分区的编号要跟腔位对应,标在模具上。编号乱了,调的时候找不准是哪一腔,白费时间。
分区设定值要写进工艺卡。换班、换人,按工艺卡设置,不要凭记忆。
工艺卡上还要写清:哪个区对应哪些腔、热电偶的位置、允许的偏差。三行字,省很多返工。
把腔数、腔位、现用分区、各腔件重、公差要求发来,我们按分区方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记