
本文目录
模具的水路,看着是管道,实际是换热器。串联与并联的差别,不在接法,在各腔的温差。
一副 8 腔模,串联水路做完,最后一腔的模温比第一腔高 8℃。件打出来,尺寸差 0.06mm。这篇讲这个。
串联:水一路走过去,越走越热
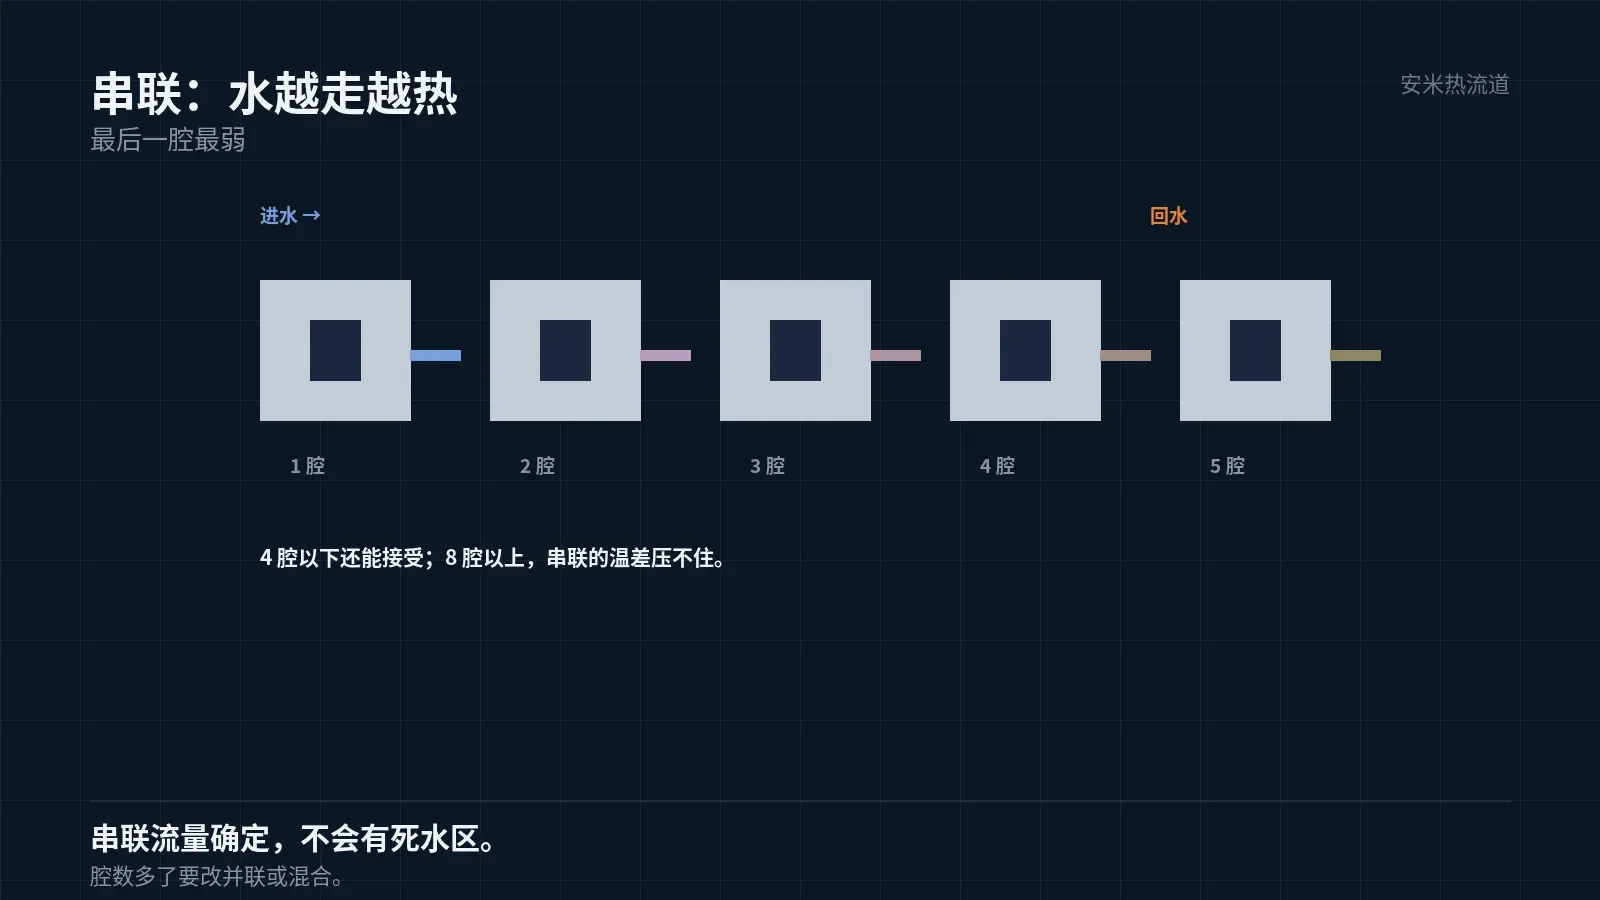
串联水路,水从第一腔流到最后一腔。水在第一腔吸热,温度升高,到最后一腔时已经带了不少热量。
水的温度升高,与模具的温差变小,换热效率下降。所以最后一腔的冷却能力最弱,模温最高。
模温高,冷却慢,件的收缩更充分,尺寸偏小;同时周期变长,生产效率下降。
串联的好处是流量确定、结构简单、成本低。缺点是温差大,腔数越多越明显。
4 腔以下,串联的温差还能接受;8 腔以上,串联的温差就压不住了。
所以串联不是不能用,是要看腔数。腔数少的模,串联够用。
串联还有一个好处:流量确定,水的流速稳定,不容易出现「某一路不流」的死水区。
死水区是并联的常见问题。某一路阻力大,水不流,那一腔的冷却就靠自然散热,模温一直偏高。
并联:流量分配是新的问题
并联水路,水分到各腔,各自流。理论上各腔的水温一样,冷却能力一样。
但实际上,各分路的阻力不一样。阻力小的分路流量大,冷却好;阻力大的分路流量小,冷却差。
阻力来自管道长度、弯头、接头、阀门。这些在模具里很难做得完全一致。
所以并联要做流量分配:加分流板、加调节阀、加流量计。没有这些,并联的温差可能比串联还大。
并联的另一个问题是总流量。分路多了,总流量要够,否则各分路的流量都不足。
水泵的扬程与流量要按总需求配。配小了,各腔都冷不下来,模温整体偏高。
流量计是并联模的必备件。没有流量计,各路的流量只能靠猜,调平衡没有依据。
各路的流量目标要定:按腔数分,每腔的流量不能低于一个下限。低于下限,冷却不足。
水路的清洗也要定周期。水垢与生物膜都会降流量,模温逐年偏高,这一项常被当成「模具老化」。
清洗之后要复测流量。流量恢复了,模温回到设计值,周期也回来。
水质也要管。用自来水,水垢快;用去离子水,水垢慢,但成本高。这一项按模具的价值选。
模具水路的设计寿命,与水质、清洗周期直接相关。十年不洗的模,水路早就不是设计状态。
这个下限要按件的热负荷算。件大、壁厚、周期短的,下限高。
还有一个细节:进出水的方向。下进上出,水能充满;上进下出,上部容易积气。这个细节在接模时要盯。
积气的后果是局部不冷却。模温高,件粘模、变形、周期长。排气要从水路的高点放。
水路接好之后要试:开泵,看各路的回水是否均匀。回水少的,就是阻力大或者有气。
串并联混合,是常见的折中
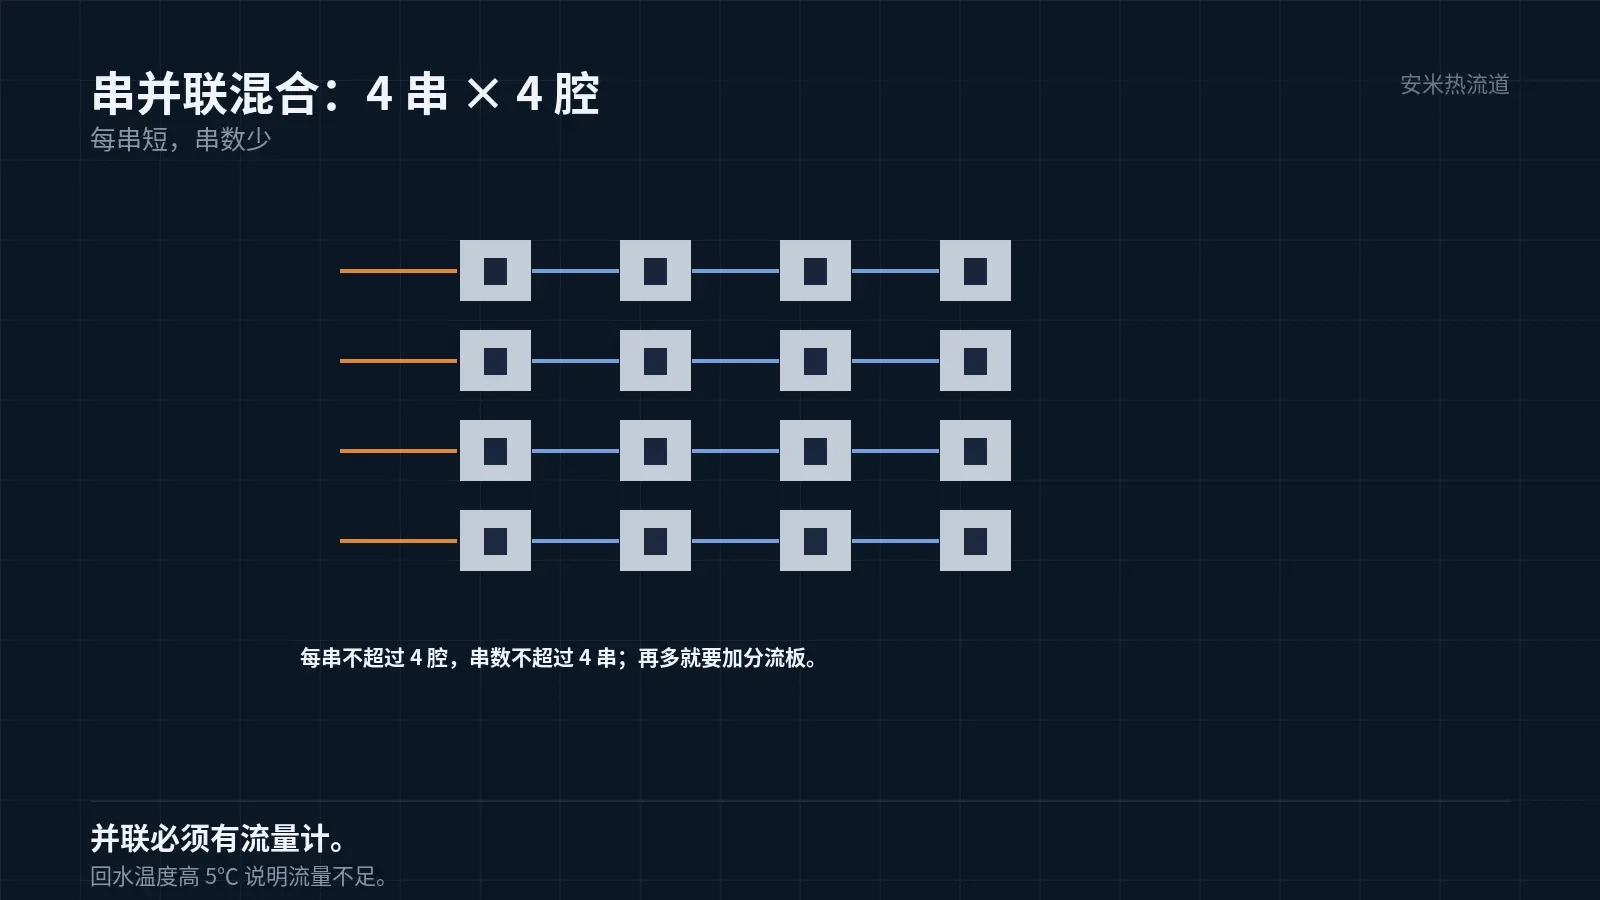
实际模具上,常见的是串并联混合:几腔一串,几串再并联。
这样做的目的,是让每一串的腔数不多,串联的温差可控;同时并联的串数不多,流量分配可控。
比如 16 腔模,做成 4 串、每串 4 腔,再 4 串并联。这样每串的温差小,并联的分路也不多。
混合方案的设计,关键是「串的长度」与「串的数量」的平衡。串长了温差大,串多了分配难。
一般每串不超过 4 腔,串数不超过 4 串。超过的,要加分流板。
水路的位置,比接法更重要
水路离型腔的距离,决定冷却效率。距离近,冷却好,但温度均匀性差;距离远,冷却差,但均匀。
常见的距离是水路中心到型腔表面 15–25mm。具体按件的壁厚与材料定。
水路的位置要对称。一侧近一侧远,件的两侧冷却不一样,会翘。
型芯的水路更难做。型芯空间小,水路常做成隔板式或者喷流式。
隔板式是在型芯里插一块隔板,水从一侧进、另一侧出。冷却效果比直通好,但压降大。
喷流式是水从底部喷上去,沿型芯表面流下。冷却均匀,适合深腔。这一项在瓶胚、杯类模上常用。
验证:各腔模温与周期
第一组:空模走水,测各腔模温,温差控制在 3℃ 以内。第二组:打料,测各腔件重与尺寸。第三组:测周期,看各腔的冷却时间差。
三组里,第一组最能说明水路的问题。温差大的,先改水路,别急着调参数。
把腔数、水路接法、各腔模温、周期发来,我们按水路方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记