
本文目录
连续生产几天后,型腔表面出现一层褐色或白色附着物,产品上跟着出现斑点与雾面。这是模具积垢。
这篇说清积垢从哪来、为什么总在同一位置,以及怎么和浇口积碳、黑点分开。
一、出在哪
30秒看懂模具积垢
30秒看懂模具积垢00:28
型腔表面:褐色或白色附着层,越生产越厚。
排气槽:油气与析出物把槽堵住,排气逐渐失效。
浇口附近与镶件缝:料流滞留处,沉积最明显。
二、根因
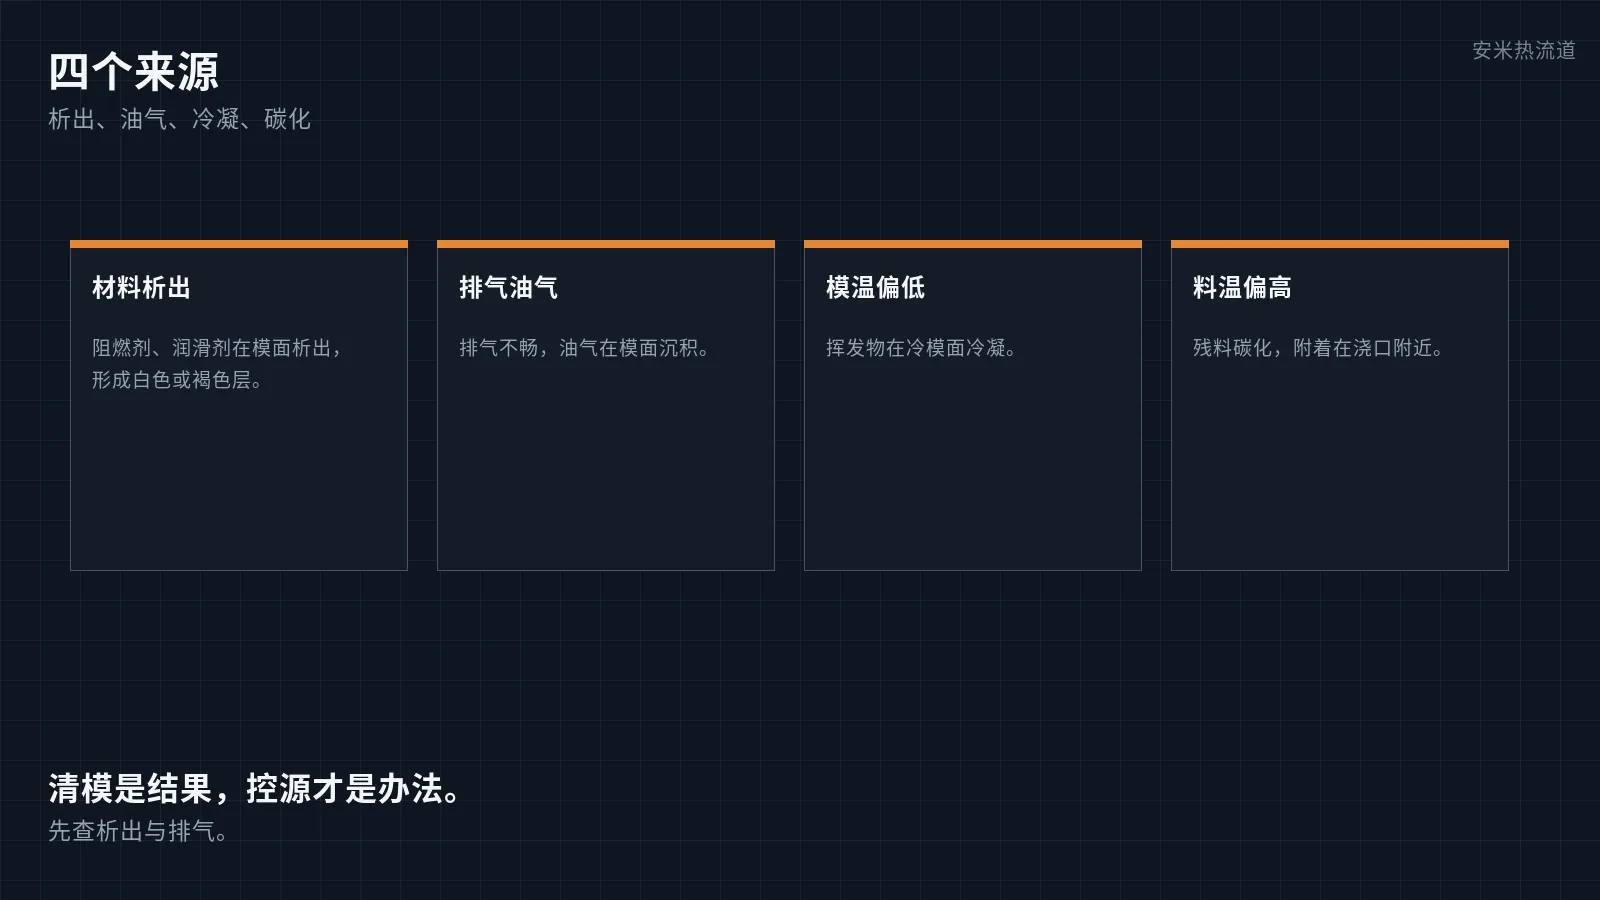
材料析出:阻燃剂、脱模剂、润滑剂在高温下析出,附着模面。
排气不畅:油气排不出去,在模面冷凝沉积。
模温偏低:挥发物遇到冷模面直接冷凝。
料温偏高:残料碳化,形成褐色硬层。
清洁周期过长:积垢累积后清理困难。
三、和浇口积碳、黑点分开
浇口积碳在热流道内壁,拆开才看得到。
黑点是产品上的颗粒,来源可能是料、环境或设备。
模具积垢在模面上,是附着层,产品表现为固定位置的斑点或雾面。
四、责任怎么分
模具这一环:排气、表面处理、清洁周期。
注塑厂这一环:脱模剂用量、原料与色母。
热流道这一环:温度设定,避免残料碳化。
五、怎么解决
按生产周期定期清模,不要等产品出现斑点再清。
改善排气,减少油气在模面沉积。
减少脱模剂用量,能不用就不用。
料温回到推荐范围,避免残料碳化。
模温适当提高,减少挥发物冷凝。
边界要说清楚:积垢是沉积物,擦掉只是处理结果;析出与排气不改,两三天又会回来。
写在最后
积垢清得掉,但清不干净根。 控析出、通排气、定期清模,三件事一起做。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记