
本文目录
黑点越来越多,出胶忽大忽小,拆开热嘴一看,浇口内壁挂着一层黑褐色硬壳,刮下来是脆的。这就是浇口积碳。它不是一天堵死的,是每一模都往浇口壁上糊一层料,反复受热碳化,慢慢加厚。
和堵嘴相关,但不一样:堵嘴是料突然打不出去,积碳是慢功夫,边出胶边在壁上积。
一、积碳长在哪里
30秒看懂浇口积碳
30秒看懂浇口积碳00:33
积碳附着在嘴尖与浇口接触界面附近的流道内壁,尤其是转角、变径和有滞留区的地方。它跟着每一模残料反复受热,越积越厚,厚到一定程度开始脱落,掉下来就是产品上的黑点。
判断信号:黑点位置固定、清机后几天又出来;出胶量逐模轻微波动;拆开浇口壁上能刮下黑褐硬渣。
二、根因:滞流 + 高温停留
积碳有两个必要条件:料在某个角落不往前走(滞流),又一直在高温里待着(停留时间长)。
转角或变径处有死角:料贴在壁上不动,被反复加热,先碳化形成积碳核;
热流道总容积偏大:单件料小、流道粗,料在流道里待的时间超过材料许可,热历史累积;
局部摩擦热:浇口截面小、压降大,料被剪切发热,局部裂解;
料筒温度超上限:这是注塑机段的事,但同样喂给浇口。
LCP、PPS 这类高温料对温度敏感,稍高一点就分解碳化。
三、和冷堵、异物堵区分开
冷堵:料是本色新鲜的,温度偏低冻住;
异物堵:堵料里夹着色点杂质,来自原料;
积碳:黑褐硬壳、发脆、贴壁生长,是长时间高温滞留的结果。
刮一点看颜色和形态基本就能分。
四、责任怎么分
浇口与流道这一环(我们负责):转角有死角、流道内壁不光滑、总容积选大了、浇口截面压降过大;
注塑机这一环:料筒温度超材料上限、停机等待时间过长、回料里带碳化点;
来料:回料粉碎料清洁度差。
积碳不是单纯降温能解决的——光降温不消除死角,积碳照样长,只是慢一点。
五、怎么解决
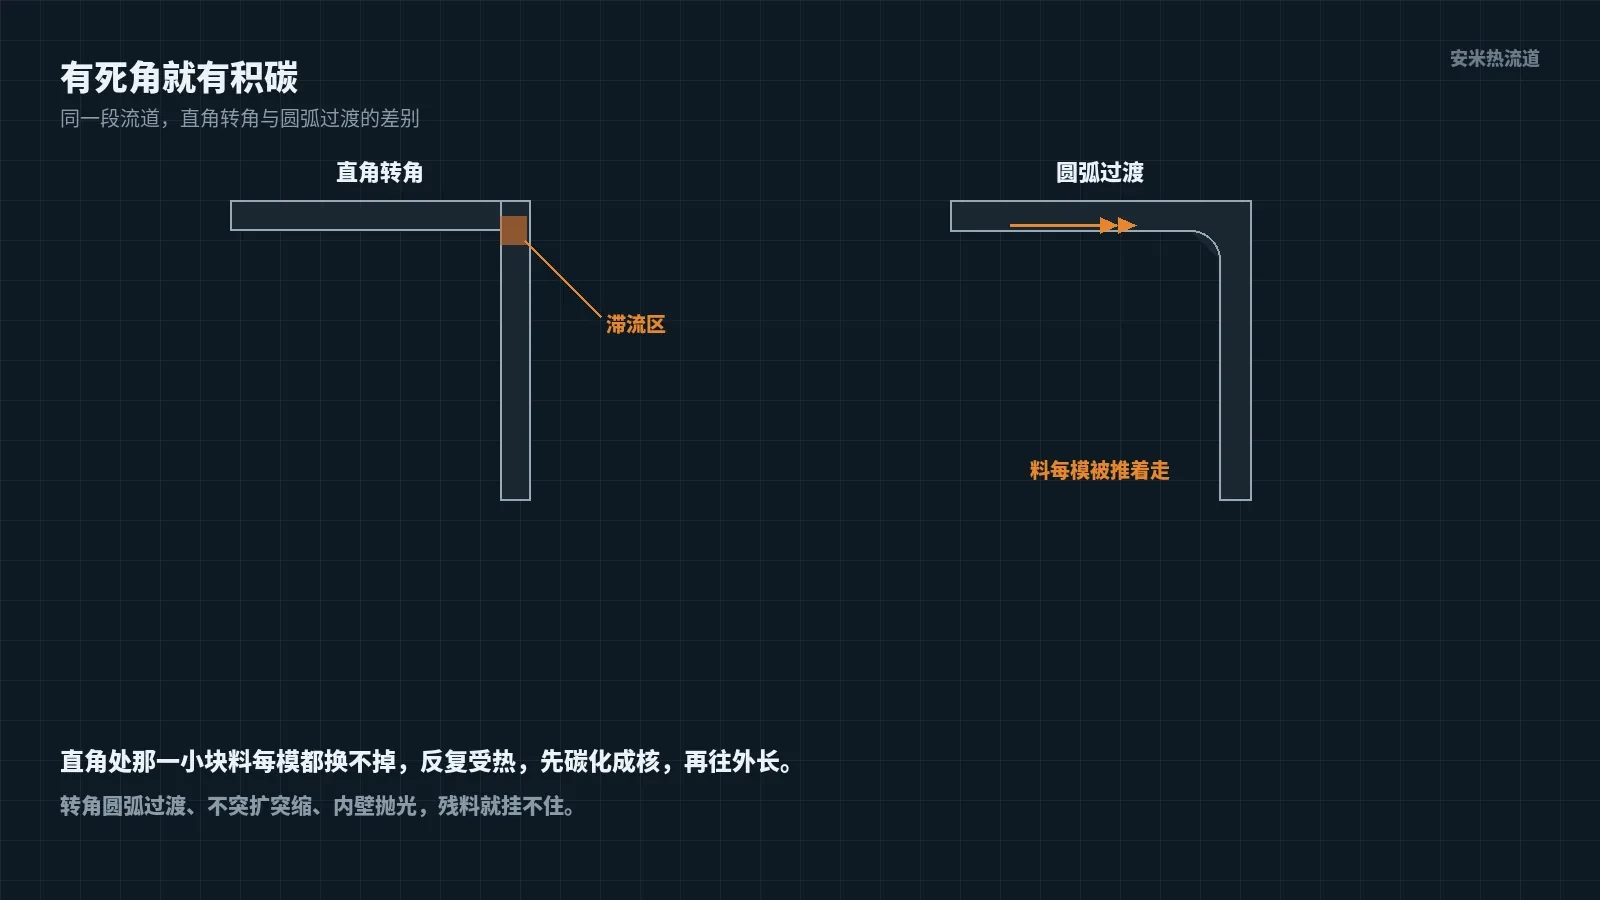
从结构上消除积碳的位置:流道转角圆弧过渡、无突扩突缩,让料每一模都被新料推着走、不在角落滞留;流道内壁抛光,残料挂不住;按单件重量核热流道总容积,容积取料量的合理倍数,别为了余量选大规格。再配合:浇口段温度按成型周期控制,不长期高温静止;停机按规程降温清料;回料按比例用、保持清洁。
积碳一旦形成,清嘴只能治标,结构改了才治本。
写在最后
黑点、出胶不稳、清完又犯,先拆开看浇口壁是不是黑了一层。位置在浇口段就查死角、容积和停留时间,别只在机台上降温。
这类件如果要定方案,方便的话可把排位图与材料牌号一并提供,工程会按件逐项核对后再回复方案与报价。
按材料与缺陷匹配

扫码登记