
本文目录
制品表面或者表层下出现深色斑点,直径从零点几毫米到一两毫米,抛光抛不掉,位置有时固定、有时随机,这是黑点。它常被当成“料脏了”,可换了新料还在出,问题多半在热流道或螺杆的残料上。
这篇说清黑点出在哪几个位置、三类来源怎么分开、责任落在哪一段,以及浇口这一段能做什么、做不到什么。
一、黑点出在哪
30秒看懂黑点
30秒看懂黑点00:30
位置有规律,集中在三处。
浇口下游:出胶之后被前锋带走,落在制品靠浇口的一侧,成簇出现。
转角与缩口台阶:流道转弯、截面收缩、螺纹连接处,这些位置熔体流动慢,残料停在那里反复受热。
汇流末端与熔接痕:碳化物被前锋推到料流最后汇合的地方,沿熔接痕排成一线。
形态上,黑点边缘有过渡、颜色从褐到黑,颗粒带一小段拖尾;金属屑和外来异物边缘锐利、形状不规则,没有拖尾。这一条可以与异物分开。
二、根因:三类来源
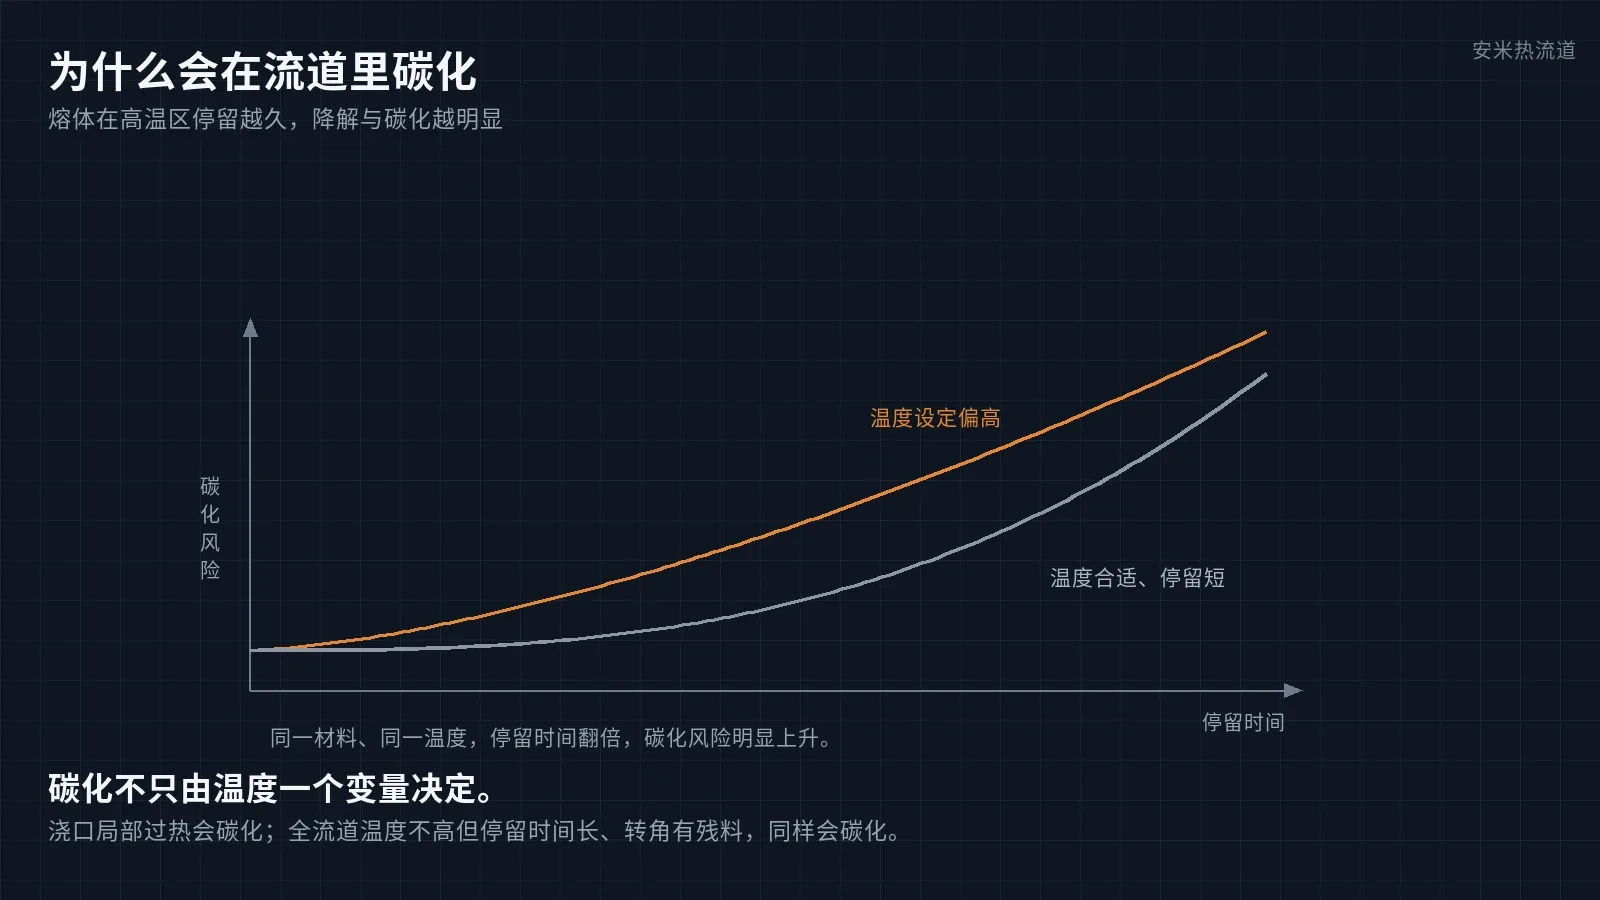
第一类,高温降解碳化。熔体在高温区停留过久,分子链断裂、颜色由黄褐转黑。LCP、PA9T、PPS 这类高温工程塑料加工窗口窄,温度设得偏高、或者某一段长时间滞料,就会碳化。碳化物附在流道壁和浇口出口,攒到一定厚度就被料流带出来。
第二类,死角残料。转角是尖角、截面突然收缩、螺纹连接处有台阶,熔体在这些位置流不动,换色和停机时留在里面,下一模被带出。位置固定、出现在同一处,多半是这一类。
第三类,外部带入。破碎料与料屑、干燥机滤网破损、料斗粉尘、螺杆磨损的金属屑、模具排气带出的油污,都会形成点状深色颗粒。位置随机、每模不同,先查这一段。
三、和色差、焦痕、异物区分
色差是整片或整模偏色,没有点状边界,换料或调色母就能看出来。
焦痕多出现在排气末端和熔接痕,伴着烧焦气味和气体痕迹,是气没排出去被高温烤的。
异物是金属屑、粉尘、破碎料颗粒,形状不规则,边缘锐利,有的能用磁铁吸出来。
黑点是点状、成簇、颜色由褐到黑、带拖尾,位置要么跟着流道结构固定,要么跟着换色随机。
四、责任怎么分
浇口这一环:浇口段温度偏高、嘴尖局部过热、浇口出口积料。
热流道本体:转角尖角、截面突变、螺纹连接处的死角,以及流道内壁的残留层。
注塑机与辅机:螺杆磨损、料筒残料、干燥与上料环节的污染。
模具这一环:排气不畅、型腔油污、顶针位积料。
四段都可能单独造成黑点,所以先看位置与出现频率:位置固定查结构,位置随机查原料与设备。
五、怎么解决
浇口段按成型周期变温:只在充填和保压阶段需要高温,其余时间撤热,把高温停留时间压短。温度是按阶段给的,不是全程一个值。
流道做无死角:转角圆弧过渡,取消台阶和尖角,减少熔体停下来的位置。
停留时间控制:按成型周期核算最短流动路径,多腔模具用分区控温把各腔停留差拉平,避免某一腔长时间滞料。
换色与停机:按材料要求的清机流程走,停机前把浇口段降到低温,不让料在高温里放着。
原料这一段逐项排查:干燥温度与时间、上料管路、破碎料比例与滤网、螺杆磨损量。
边界要写清楚:单纯把温度往上提去“吹”残料,会把碳化加重,黑点更多。位置固定、集中在转角台阶的,先改结构,不要靠调温解决。
写在最后
黑点看着是一个点,查起来是三条路:料在高温里待久了、结构里有地方留住料、外面的脏东西被带进来。先按位置把这三条分开,再决定动温度、动结构还是动原料,比一上来就换料有效。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记