
本文目录
有位做 LCP 汽车连接器的师傅发来照片,针脚之间挂着一根几乎看不见的丝。他说温度降了 8℃,好了三天,第四天又来了。
这种事见得多。拉丝不难认,难的是分清到底温度、时序、开模动作哪一个在起作用。顺序错了,就是反复。
先看丝挂在哪儿
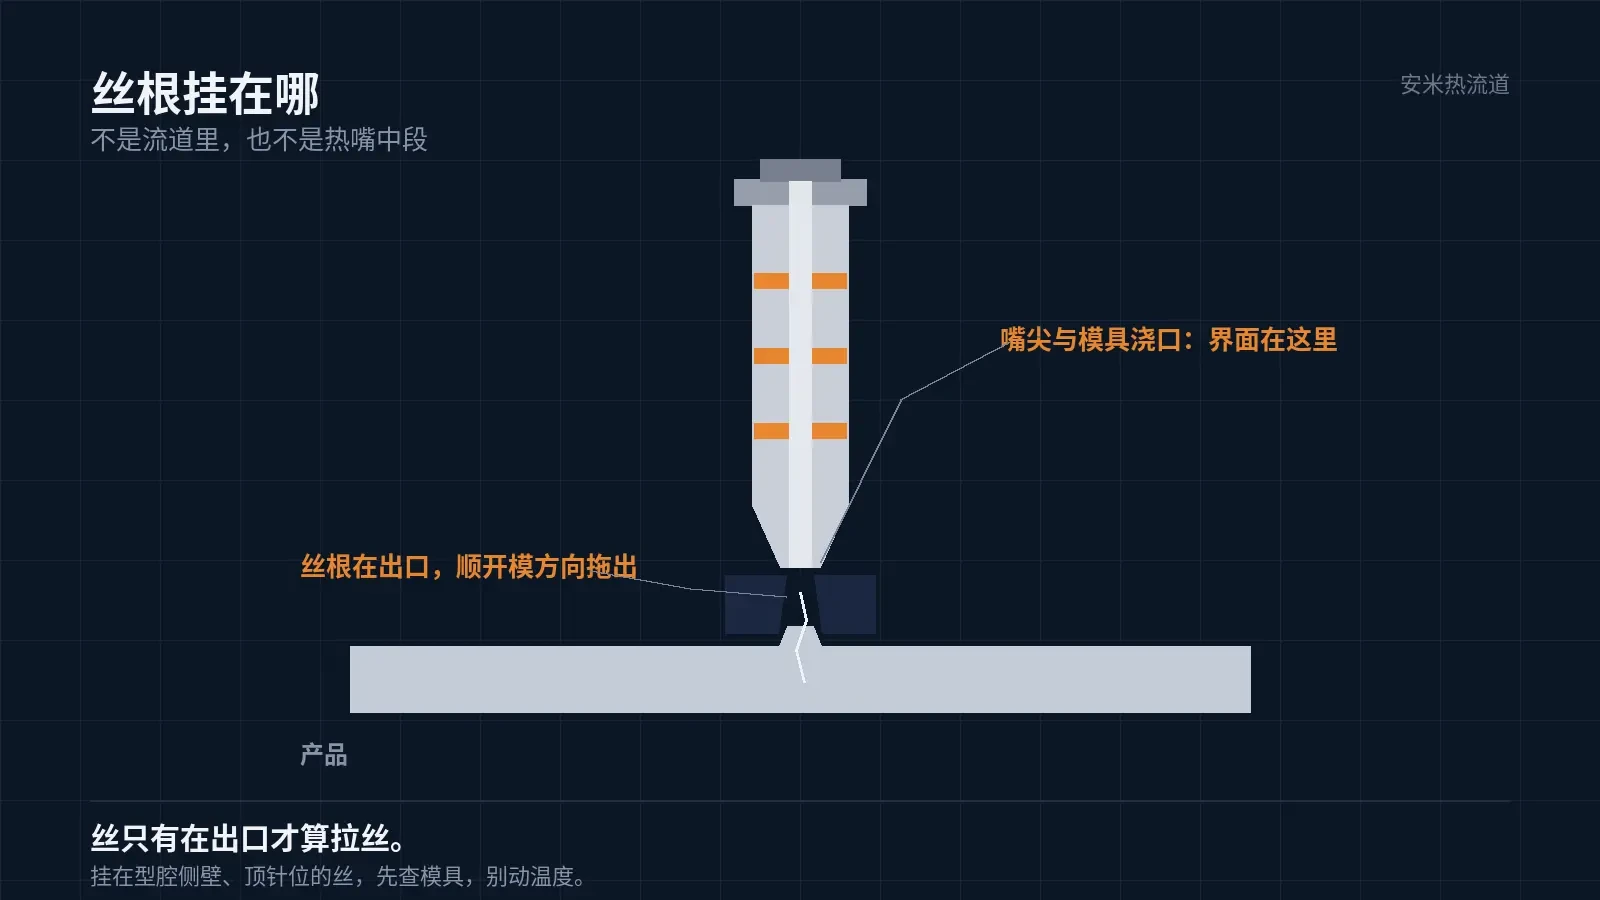
丝根只挂在一个地方:嘴尖和模具浇口的接触界面。顺着开模方向拖出来,根在出口,梢在产品上。
多腔模的拉丝往往不是每个腔都挂。先记哪几个腔挂、位置是不是固定。固定在某几腔,先看那几腔的加热回路与嘴尖配合;全部腔都挂,才回去看总设定与周期。这条记录做上两周,比任何参数表都准。
判断拉丝,先看三个不用仪器就能确认的点:是不是每一模都挂、断口是干脆的还是带料皮的、换料批之后有没有变化。三模都挂、断口干脆、换料后出现,方向偏向温度与凝固速度;只在一模出现、断口毛糙,方向偏向开模动作和出口残料。
挂在型腔侧壁、顶针位、滑块缝里的,不是拉丝,别去动温度,先查模具。判断只花两分钟,能省掉后面两天。
LCP 为什么对这个位置这么敏感
LCP 是液晶聚合物,黏度对温度的反应比 PA、PBT 都陡。温度高几度,熔体就稀一档,出口那一点料在开模时不肯干脆断开。
这里要补一句机理。LCP 在浇口这种小截面上受的剪切很高,剪切热会让出口那点料比料筒显示的温度更高,而黏度又是随剪切变稀的,越热越稀。两件事叠在一起,出口就处在最容易被拉成线的状态。
另一边,嘴尖是全支热嘴最靠外的一段,体积小、热容低,模具的 80–120℃ 模温一直在把热量带走。外侧凉、内侧热,界面处最容易糊着一层半软的料。
材料本身凝固快,产品早就硬了,出口那点还没硬透。一拉,就成丝。
对产品的影响也有轻重。细丝留在针脚之间,轻的是外观与挑拣工时,重的是电气间隙变小、装配时被压弯搭到相邻针脚。汽车连接器做耐压和绝缘测试时,这类残留常常到测试工位才暴露,那时已经做了几百模。
降 8℃ 能好三天,问题在哪
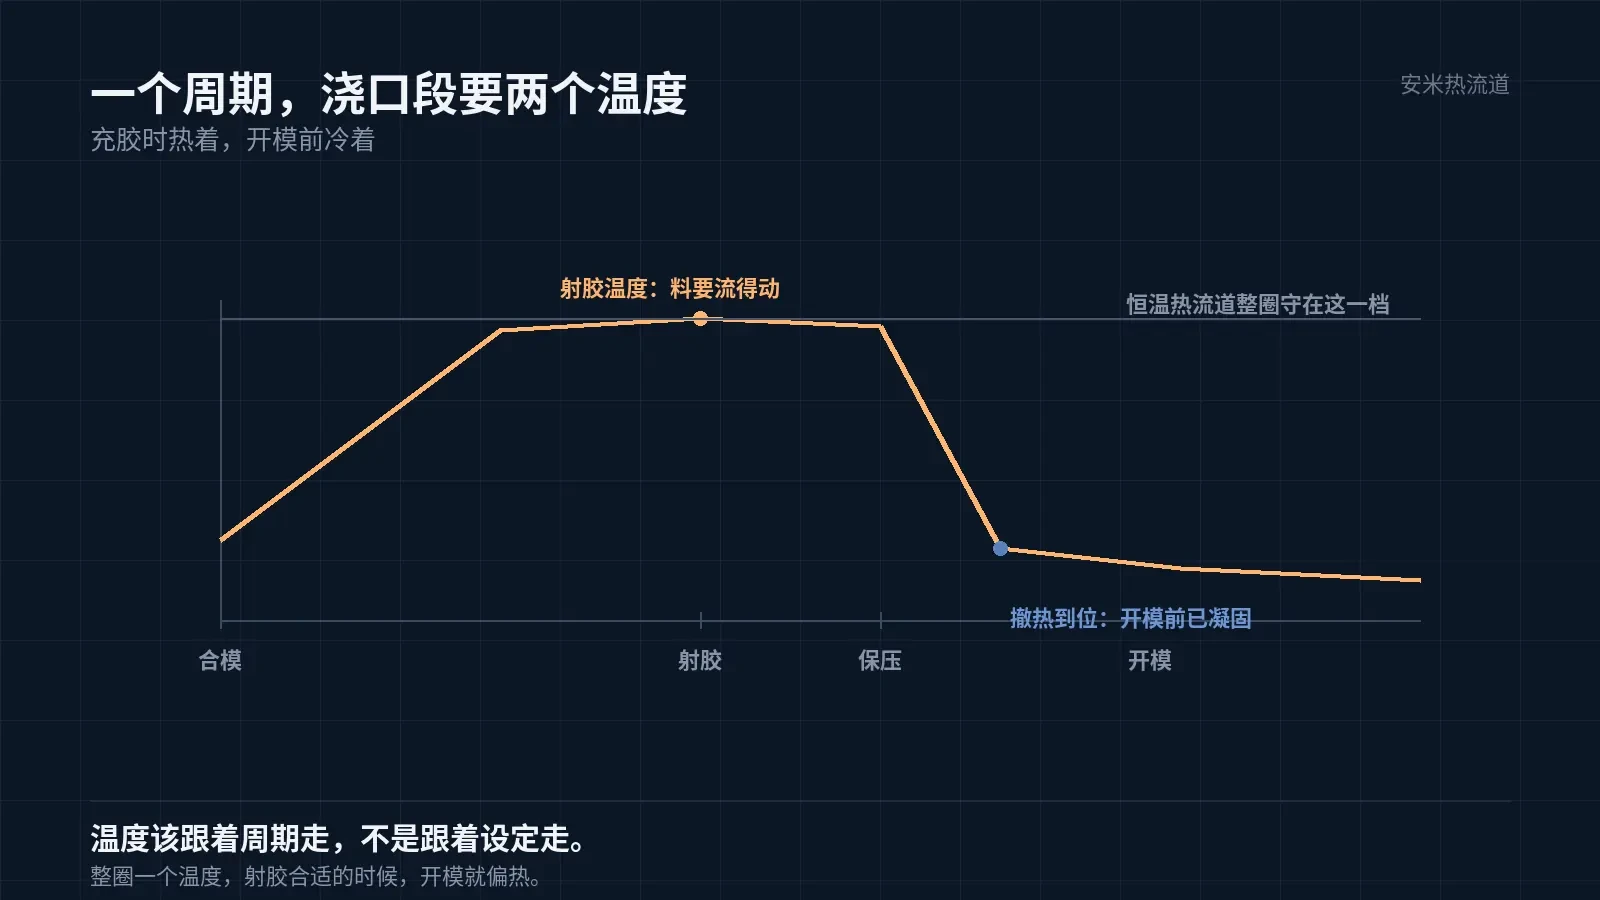
恒温箱的工作方式是整支热嘴守着一个设定温度。射胶时这个温度对不对,另说;保压结束到开模这一两秒,它还是这个温度。
把设定往下压,等于让整支嘴都偏冷。拉丝暂时压住了,料在嘴尖流动变差,再压多一点就是堵嘴、缺胶。三天后复发,往往不是温度漂了,是车间换了料、换了模或者周期变了,那个靠压低温度换来的平衡站不住。
复发多半能在记录里找到触发点:换了料批、换了模、周期缩短、或者模温因为运水堵塞升了几度。这些变化都会把原来那个压出来的平衡推走。建议把设定温度、周期、料批号、模号写在同一张纸上,复发时对一遍,比再降两度有用。
流延、冷料别混进来
三种现象都在出口,时点不一样。开模被拉成线的是拉丝;停料、换色后自己流出来、铺成面的是流延;开机头几模有、打几模自己消失的是冷料。
还有设备侧的一条:加热圈局部烧蚀、热电偶贴合不良,会让嘴尖圆周上的温度不一致,拉丝固定出现在某一侧。这种问题调参数永远调不好,要用测温点圆周四个方向比对。
把流延当拉丝治,越降越堵;把冷料当拉丝治,白折腾。先分形态,再动参数。
判别不用记术语,问三句就够:什么时候出现、什么形状、能不能重复。停机后头几模才有的,是流延;开机头几模有、打几模自己好的,是冷料;每一模都挂、位置固定在针脚之间的,才是拉丝。三句答完再动手,能省掉一轮盲调。
浇口这一段能做的和做不到的
能做到的是按周期控温:充胶前把出口那一段加热到材料要的温度,保压结束立刻撤热,开模前让它已经凝固,产品上只留一个小点。每一模都是热着充、冷着开。
按周期控温的落地条件也要说清:要有能独立控制浇口段的加热与测温、要能和注塑机的开合模信号对上时序、还要有能承受反复升降温的加热结构。三样缺一样,曲线就只是纸上的曲线。
做不到的是靠一个固定温度两头兼顾。整支嘴一个温度,本来就没法同时满足充胶和开模两个时刻。
针阀式还有一处要核:阀针的关闭时点。保压结束那一刻就该封死,等开模前才关,等于把拉丝的时间窗留出来了。
阀针关闭靠的是时序信号。关闭点若设在保压结束之后、开模之前,出口那一小段料在这段时间里还连着产品,等于把拉丝的时间窗留出来了。反过来,关闭点提前到保压末段,料在浇口处被切断,开模时拉的是已经断开的料头。
还有一条边界得说在前面。温度不是越低越好,一路下压换来的是堵嘴。真按周期控温,拉丝和堵嘴就不在对冲的两头,因为它们要的温度本来就不在同一时刻。
嘴尖与浇口的对中也常被忽略。对中偏了,一侧间隙大、一侧贴死,贴死那一侧的热量走得更快,出口温度在圆周上不均匀,拉丝就总出现在同一个方向。这种偏,靠调温度补不平,要看模具侧的浇口套位置。
拉丝看着是小毛刺,放到多腔量产线上,就是挑拣工时、良率和停机。先看位置,再分温度、时序、开模速度,一次只动一个。
有具体案子要核,把模具排位图和材料牌号发来,我们按排位图核对浇口位置与各腔温度,确认方案后再报价格。
按材料与缺陷匹配

扫码登记