
本文目录
热流道浇口有四种:开放式的 SD、尖点式的 TP、针阀式的 VG、以及 PVG。名字听着像型号,实际是四种不同的封胶方式。
选错了,不是效率低,是根本打不好。这篇讲四种的适用面。
SD:开放,不封胶
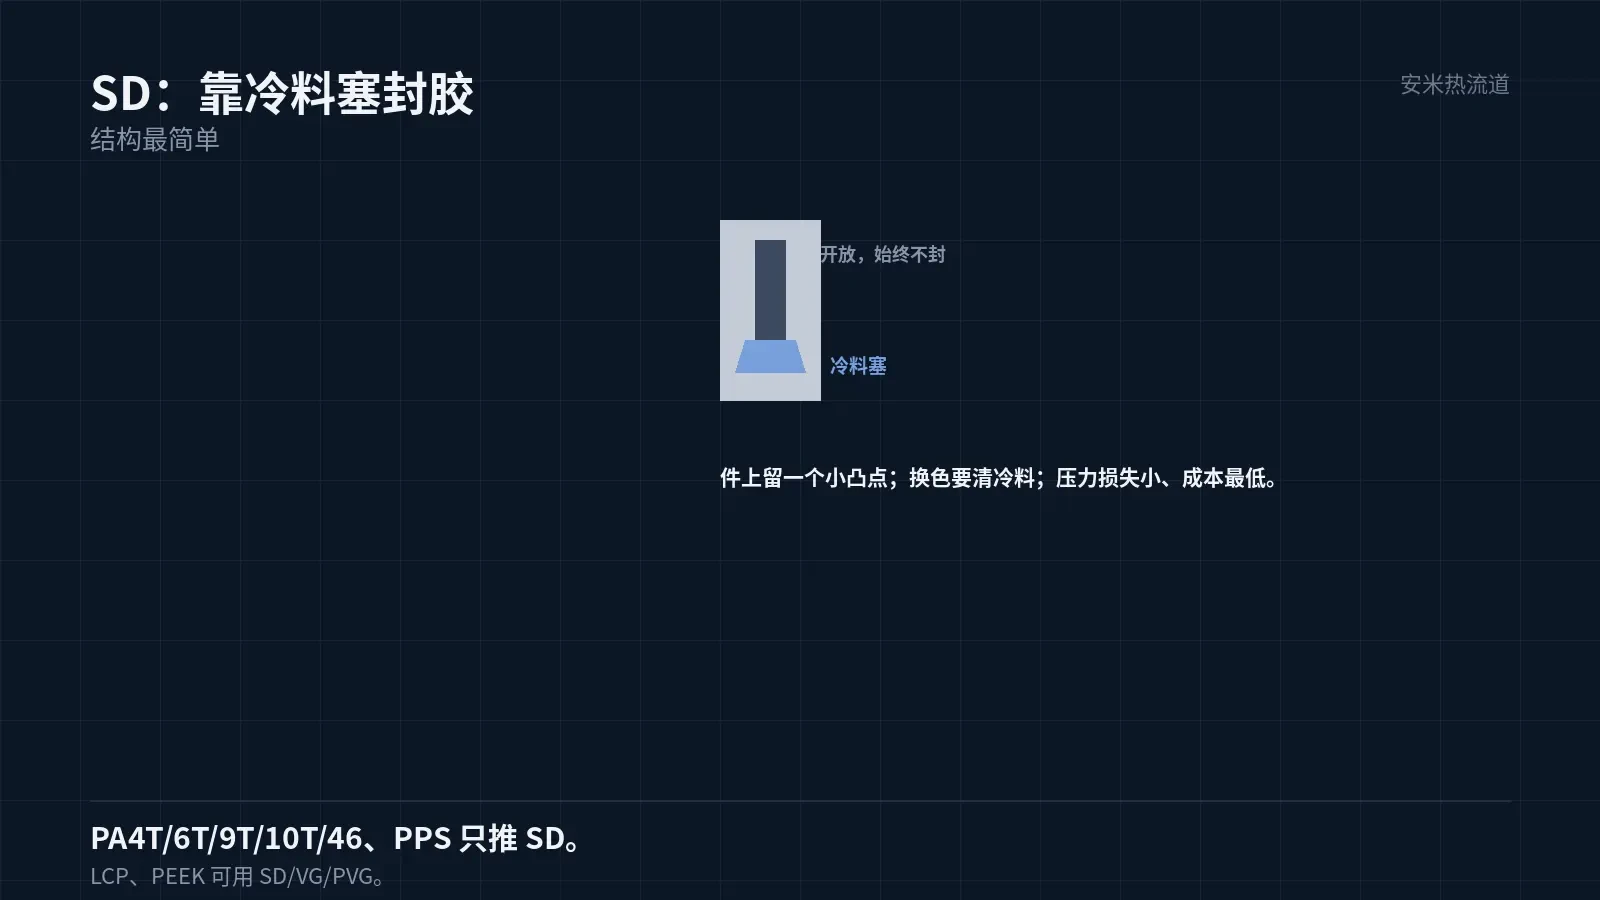
SD 是直通式,浇口始终开放,熔体在浇口处凝固形成「冷料塞」,靠这个塞子封胶。
优点是结构简单、成本低、压力损失小、没有针阀的机械故障。
缺点是浇口处有冷料塞,件上留一个凸点;换色、换料时要清冷料;浇口痕迹比针阀明显。
SD 适合:外观要求一般、换料不频繁、成本敏感的件。LCP、PA9T、PPS、PA46 这些材料,SD 都是首推。
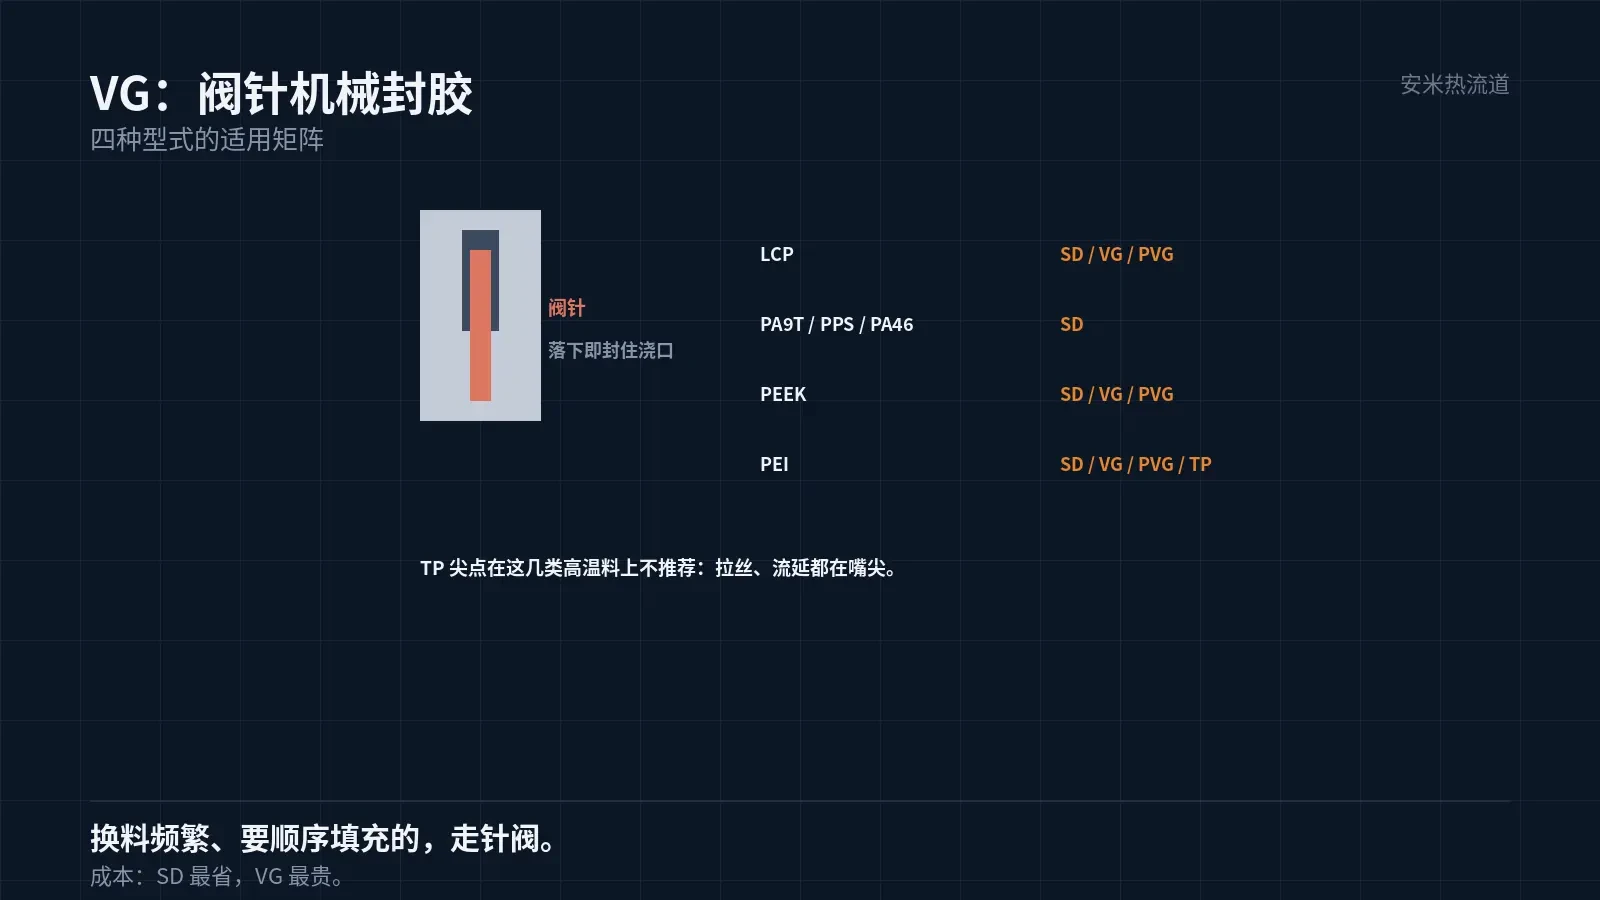
安米的产品口径里,PA4T/PA6T/PA9T/PA10T/PA46/PPS 只推荐 SD,TP/VG/PVG 全不推荐。这一条对选型很关键。
为什么这些材料只推 SD?因为它们的玻纤含量高、熔体黏度大,针阀的流道容易滞留与磨损,浇口处也容易积料。
SD 的结构简单,流道直通,没有阀针的机械间隙,滞留的风险小。这是它在这类材料上的优势。
TP:尖点,浇口更小
TP 是尖点式,浇口的形状是尖的,件上的痕迹是一个小点,比 SD 更不明显。
TP 的压力损失比 SD 大,因为浇口截面小。薄壁件的填充会更难。
TP 也不适合容易产生拉丝、流延的材料。尖点处的剪切高,熔体温度高,容易拉丝。
所以 TP 适合:外观要求较高、材料流动性好、件不太薄的场合。
LCP 与 PEEK 可以用 TP 之外的其他形式,但 TP 本身在这两类材料上不推荐。
TP 的尖点在高剪切下容易产生拉丝与流延,这两类材料的熔体温度高,风险更大。
拉丝与流延都发生在嘴尖与模具浇口的接触界面。尖点式的接触面小,温度更集中,更容易出问题。
VG:针阀,机械封胶
VG 是针阀式,靠阀针的机械动作封胶。阀针关闭时,浇口完全封闭,没有冷料塞。
优点是:浇口痕迹小、换色换料方便、可以做顺序控制(先开哪个浇口、后开哪个)。
缺点是:结构复杂、成本高、阀针有磨损与卡滞的风险、需要气路或者液压控制。
VG 适合:外观要求高、换料频繁、需要顺序填充的大件。LCP 与 PEEK 可以用 VG。
顺序填充在长件、大件上很有用。先开远端浇口、后开近端,能让熔体前沿更平,减少熔接痕。
但顺序控制要控制器支持,成本又上去一档。这一项按件的复杂度定。
顺序控制的另一个好处是减少熔接痕。多个浇口依次打开,熔体前沿更平,汇合处的温度更高。
这一项在长件、大面积件上效果明显。小件上收益不大,成本不划算。
顺序控制还要与保压配合。先开的浇口保压要短,后开的要长,否则先开的那一腔过保压。
顺序控制还需要各浇口独立的温度。温度不一致,顺序的意义就没了。
这一套方案的成本,比恒温热流道高不少。用在价值高的件上,摊得平。
这一套参数不好调,要试模。调好了,件的质量很稳。
PEI 是 SD/VG/PVG/TP 都可以,选择面最宽。
PVG:针阀的变体
PVG 也是针阀式,结构与 VG 有差别,主要是在流道与阀针的配合上。
两者的共同点是机械封胶,差别在于适用的材料与件型。具体选哪一种,要看材料的黏度与件的结构。
LCP 与 PEEK 可以用 PVG;PA9T、PPS、PA46 不推荐。
这个口径不是偏好,是材料特性决定的:高玻纤、高黏度的材料,针阀的流道容易磨损与滞留。
选型的顺序
第一步看材料。按上面的口径,先确定哪几种可用。
第二步看外观。外观要求高的,往针阀走;一般的,SD 够用。
第三步看换料频率。换料频繁的,针阀省清料时间。
第四步看成本。SD 最便宜,VG 最贵,差别在 30% 以上。
四步走完,选项通常只剩一个。剩下的就是核结构与报价。
还有一步是验证:小批试模,看浇口处的痕迹、拉丝、堵嘴。三种缺陷都在嘴尖,试模时盯住嘴尖。
试模的记录要留:浇口型式、温度、射速、缺陷。下次做同类件,有参照。
把材料牌号、件图、外观要求、换料频率发来,我们按浇口型式核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记