
本文目录
同一件产品上,有的区域亮、有的区域哑,交界处很明显,抛光模具也压不平。这是光泽不均。
这篇说清光泽差异来自模温、模具表面还是保压,以及怎么和流痕、色差分开。
一、出在哪
30秒看懂光泽不均
30秒看懂光泽不均00:29
同一件上亮哑交界,交界线常与运水布置、流动路径或镶件边界重合。
同一模不同腔之间也可能出现光泽差,与各腔模温、浇口位置有关。
二、根因
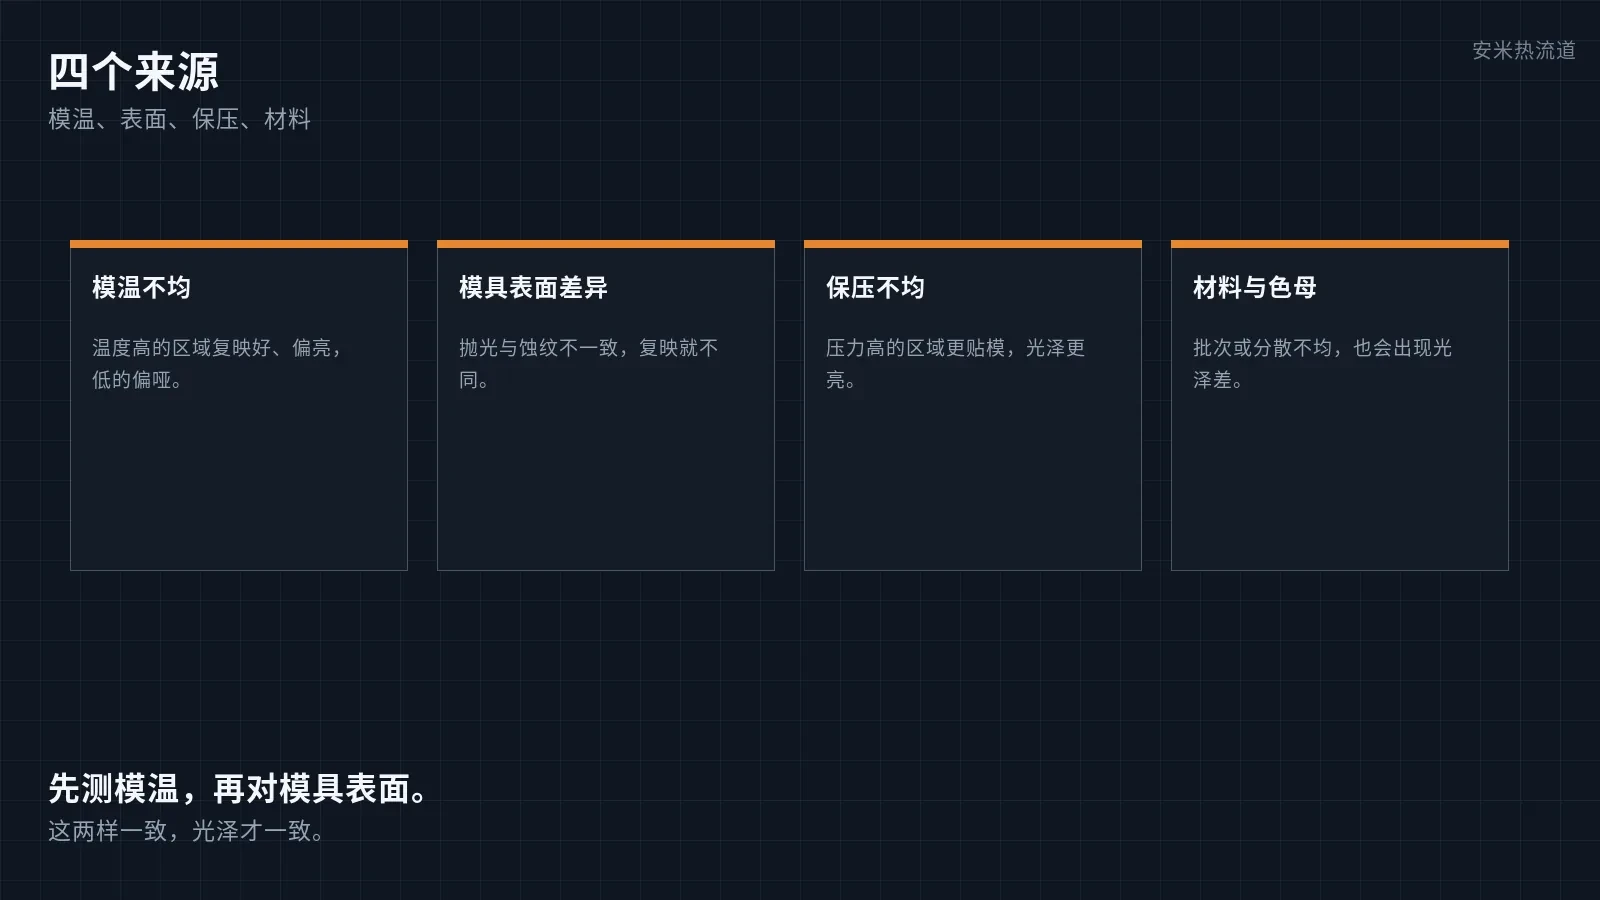
模温不均:温度高的区域熔体贴模好、复映清晰,偏亮;温度低的偏哑。
模具表面差异:抛光、蚀纹、省模方向不一致,同一件上复映不同。
保压不均:压力高的区域贴模更紧,光泽更亮。
材料与色母:分散不均、批次差异,表面散射不同。
冷却不均:运水堵塞或流量不足,局部温度偏高。
三、和流痕、色差分开
流痕是波纹状的痕迹,有明确的流动方向。
色差是颜色本身不同,光泽可以一致。
光泽不均是明暗差异,颜色可能一致,换个角度看更明显。
四、责任怎么分
模具这一环:运水布置与流量、型腔表面处理一致性。
注塑机这一环:保压与模温机设定。
热流道这一环:各腔温度一致性,避免某腔偏亮。
五、怎么解决
逐点测模温,找出温差最大的区域,先通运水、再谈其他。
型腔表面处理统一,抛光方向与蚀纹深度按同一标准。
保压均衡,多腔时按腔核对。
分区控温,各腔温度单独设,避免一腔偏亮一腔偏哑。
边界要说清楚:光泽差不是颜色差,调色母解决不了;也不是模面脏,擦模只能去掉污点,去不掉温差。
写在最后
光泽差是表面复映差。 模温与模具表面一致,光泽才一致。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记