
本文目录
产品顶针位置出现白点或白痕,面积不大但边界清楚,越薄的件越明显。这是顶白。
这篇说清顶白和浇口白化、拉伤的区别,以及为什么顶出参数只能减轻、不能解决。
一、出在哪
30秒看懂顶白
30秒看懂顶白00:29
顶针位:白点位置与顶针一一对应,这是最直接的判断依据。
深腔与薄壁:同样顶出力下,越薄越容易发白。
二、根因
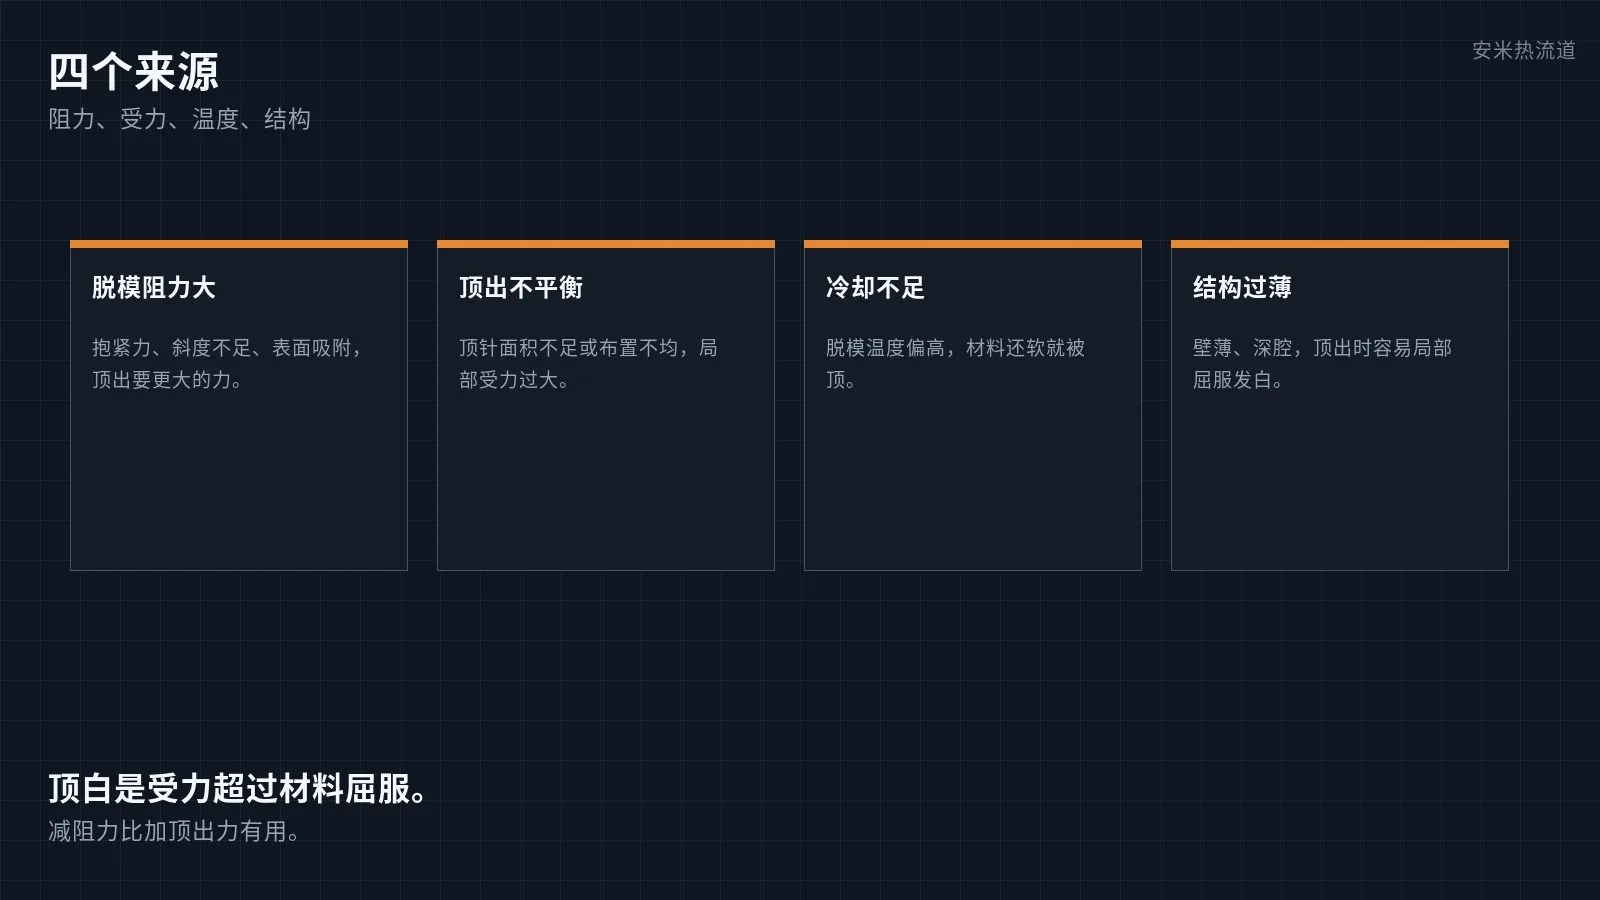
脱模阻力大:抱紧力大、脱模斜度不足、表面吸附形成真空。
顶出不平衡:顶针数量或面积不足,局部受力集中。
冷却不足:脱模温度偏高,材料强度还不足以承受顶出。
结构过薄:薄壁与深腔在顶出方向上刚度低。
三、和浇口白化、拉伤分开
浇口白化在浇口周围,是剪切与封胶造成的。
拉伤是脱模面上的条状痕,伴随粘模。
顶白是顶针位的白点,位置固定,与顶出力直接相关。
四、责任怎么分
模具这一环:脱模斜度、顶针布置与面积、型腔表面与进气。
注塑机这一环:顶出速度与行程、冷却时间。
热流道这一环:浇口温度影响脱模时的局部强度,但不改变顶针位受力。
五、怎么解决
先降脱模阻力:加脱模斜度、抛光型腔、必要时加进气。
增加顶针数量或顶针面积,让顶出力分散。
延长冷却时间或降低模温,让产品顶出时有足够强度。
顶出分段:先慢后快,减少瞬间冲击。
边界要说清楚:顶白是受力问题,加大顶出力只会更白。要减的是阻力,不是加力。
写在最后
顶白的位置就是答案:白点在顶针位。 减阻力、分散顶出力,比调顶出速度更直接。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记