
本文目录
同一个材料,玻纤含量不同,性能差很多。30%、40%、50% 三个档,客户常问「加多一点是不是更刚」。
答案不是简单的「更刚」。这篇讲玻纤含量对流动、收缩、各向异性的影响。
玻纤让熔体变稠
玻纤是固体,加进熔体里,黏度上升。含量越高,黏度越大,流动越难。
黏度上升的后果是:同样的压力,流程变短;同样的流程,需要更高的压力或者更高的温度。
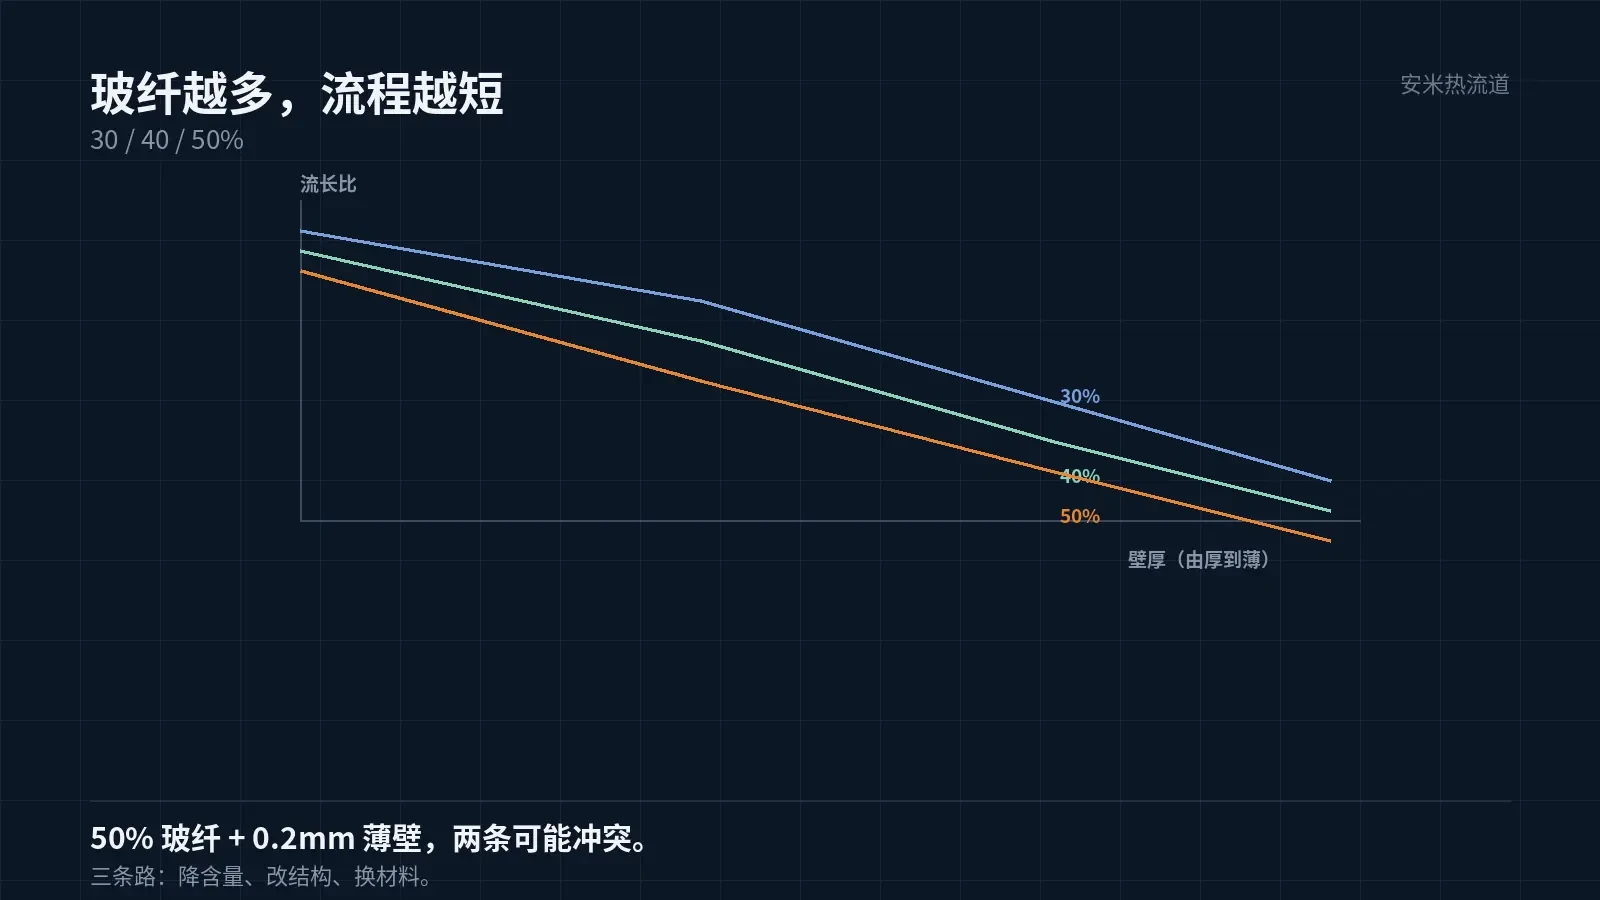
所以高玻纤含量的材料,薄壁件的填充更难。流长比会明显下降。
这一点在选型时就要算。客户要求 50% 玻纤,件又是 0.2mm 薄壁,这两条可能冲突。
冲突时的选择:降玻纤含量、改件结构、或者换材料。三条路各有代价。
降含量会掉刚性,件的强度要重新核;改结构要动模;换材料要重做认证。三条路的代价不一样,按项目阶段选。
还有一条被忽略的:玻纤含量影响熔接痕强度。含量越高,熔接痕处的玻纤越难搭接,强度越低。
熔接痕的位置由浇口定。绕嵌件、绕孔、两股料汇合,都是熔接痕。高玻纤件的熔接痕要避开受力区。
玻纤含量还影响耐磨与摩擦。含量高,耐磨好,但对模具的磨损也大。模具钢与表面处理要跟上。
长寿命的模,浇口与流道的磨损要定期检查。磨损了,浇口变大,件的浇口残留也变大。
玻纤对螺杆与机筒的磨损也不能忽略。高玻纤料的机筒,寿命比普通料短,螺杆要选耐磨的。
收缩变小,但各向异性变大
玻纤的收缩率远小于树脂。玻纤含量高,整体收缩小。这是「加玻纤更稳」的由来。
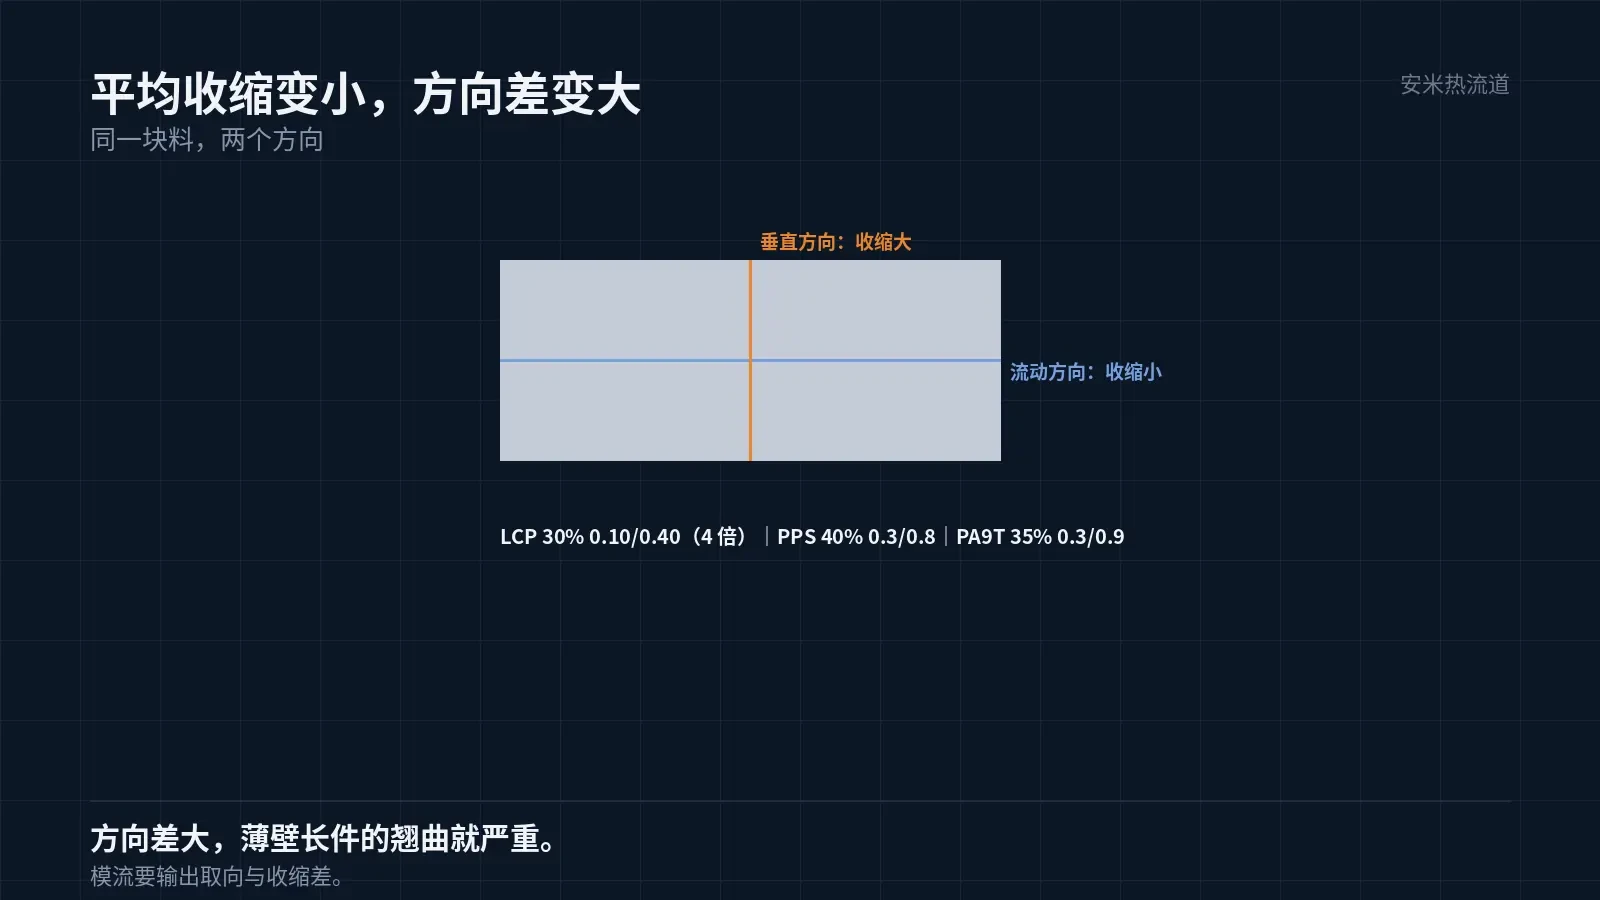
但玻纤是取向的。流动方向的收缩小,垂直方向的收缩大。含量越高,两个方向的差越大。
LCP 加 30% 玻纤,收缩 0.10%/0.40%,各向异性 4 倍;PPS 加 40%,0.3%/0.8%;PA9T 加 35%,0.3%/0.9%。
这些数字的差别,不只是含量,还有树脂本身。同样是 30% 玻纤,不同树脂的收缩不一样。
所以「加玻纤能减收缩」这句话,只对了一半。它减的是平均收缩,放大的是方向差。
方向差大了,翘曲就严重。薄壁长条件的翘曲,八成来自这个方向差。
玻纤的取向,由流场决定
玻纤在熔体里是棒状的。熔体流动时,玻纤顺着流动方向排。流速越快,取向越明显。
浇口附近流速高,玻纤取向强;型腔末端流速低,取向弱。同一个件上,不同位置的取向不一样。
取向不一样,收缩不一样,件的尺寸就不均匀。这是「同一个件,各方向尺寸都对不上」的原因。
控制取向的办法,是控制流场。浇口位置、流道形状、射速,都会影响取向。
所以高玻纤含量的件,模流分析要重点看玻纤取向。只看填充,看不出问题。
取向还与射速有关。射速快,剪切高,取向强;射速慢,取向弱,但填充可能不足。这一对要一起调。
模具的温度也影响取向。模温高,熔体冷得慢,玻纤有时间松弛,取向弱一些。
模流软件能算取向张量,输出各处的收缩差。这一项在薄壁长条件上必须做。
模流的取向结果要与实测对照。算出来的收缩差,跟试模测出来的差多少,是校核模型的关键。
对不上,先查材料数据是否用了正确的牌号。用通用数据算牌号件,结果一定偏。
玻纤的分布,也会不均
玻纤在熔体里会「迁移」:流速高的地方玻纤少,流速低的地方玻纤多。
浇口附近流速高,玻纤被冲走,树脂多;末端流速低,玻纤堆积,玻纤多。
结果是:浇口附近的强度低、收缩大;末端的强度高、收缩小。
这种不均匀在显微切片下能看到。验收时切开看玻纤分布,比只看尺寸更深入。
玻纤堆积还会造成外观问题:浮纤、流痕。外观件上这一项很难过。
浮纤的处理靠模温与射速。模温高、射速快,玻纤不容易浮到表面。但这两个都会加剧取向。
验证:收缩、翘曲、切片
第一组收缩:按 ISO 或客户标准做,测流动与垂直两个方向。第二组翘曲:平板件测平面度,长条件测直线度。第三组切片:看玻纤分布与取向。
三组里,第一组最基础,第二组最能反映问题,第三组最能说明原因。
把材料牌号、玻纤含量、壁厚、流长比、翘曲要求发来,我们按流动与取向核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记