
本文目录
拉丝、流延,现场调来调去,改射速、改保压、改冷却,好两天又回来。
这两种缺陷都发生在热嘴嘴尖与模具浇口的接触界面。位置对了,才知道该调什么。
先分清是拉丝还是流延
拉丝是嘴尖挂一条细丝,开模时被拉出来,断在件上或者模面上。
流延是嘴尖流出一片薄膜,像口水一样挂在浇口边上,冷却后成一片薄片。
两种形态不同,原因也不同。拉丝是熔体被拉成丝还不断;流延是熔体在浇口处没有封住,持续外流。
还有一个相似的缺陷是堵嘴:嘴尖通道被凝固的料堵住,下一模打不出来。三种都在嘴尖,处理不一样。
所以第一步是看清形态。只看照片分不清,要现场看,或者看停机后的嘴尖。
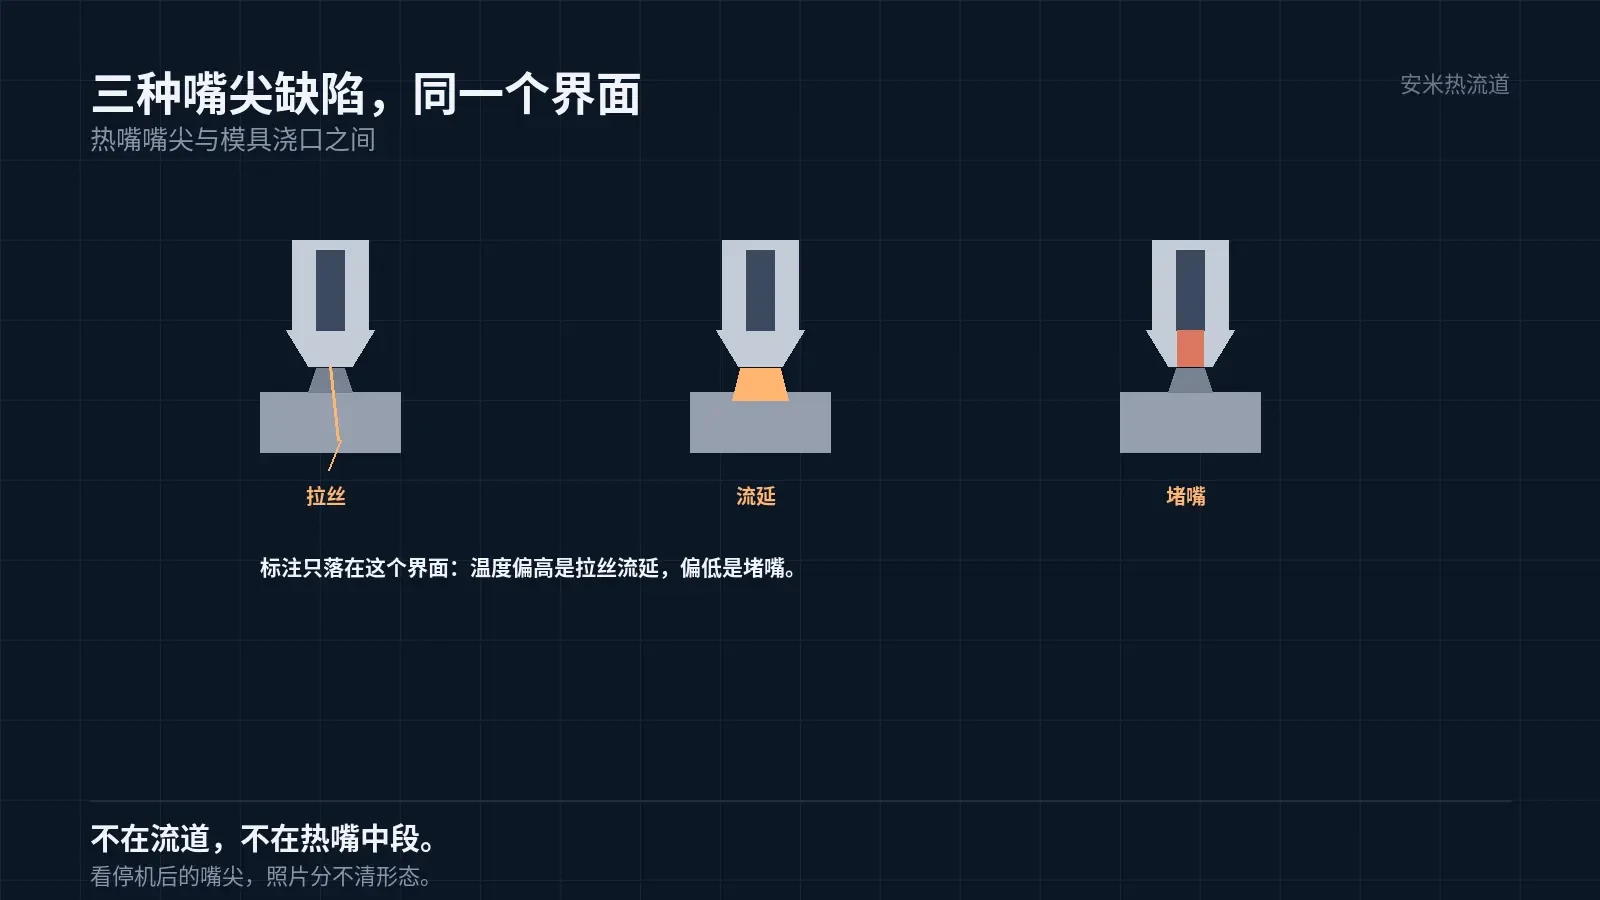
拉丝:温度偏高,料没断干净
拉丝的直接原因是嘴尖的熔体温度偏高。温度高,熔体黏度低,开模时被拉长而不断。
温度偏高的来源有三个:热流道设定高、嘴尖与模具接触的散热不足、剪切热积累。
三个来源要分开查。设定高,改设定;散热不足,看嘴尖与浇口的间隙与接触面;剪切高,降射速。
还有一个来源是冷却时间不足。熔体没完全凝固就开模,丝就断不了。
所以拉丝的排查顺序:先看设定温度,再看冷却时间,再看嘴尖接触,最后看射速。
流延:没封住,料一直往外走
流延的原因是浇口处没有形成有效的封胶。熔体在保压或者冷却阶段还在往外流。
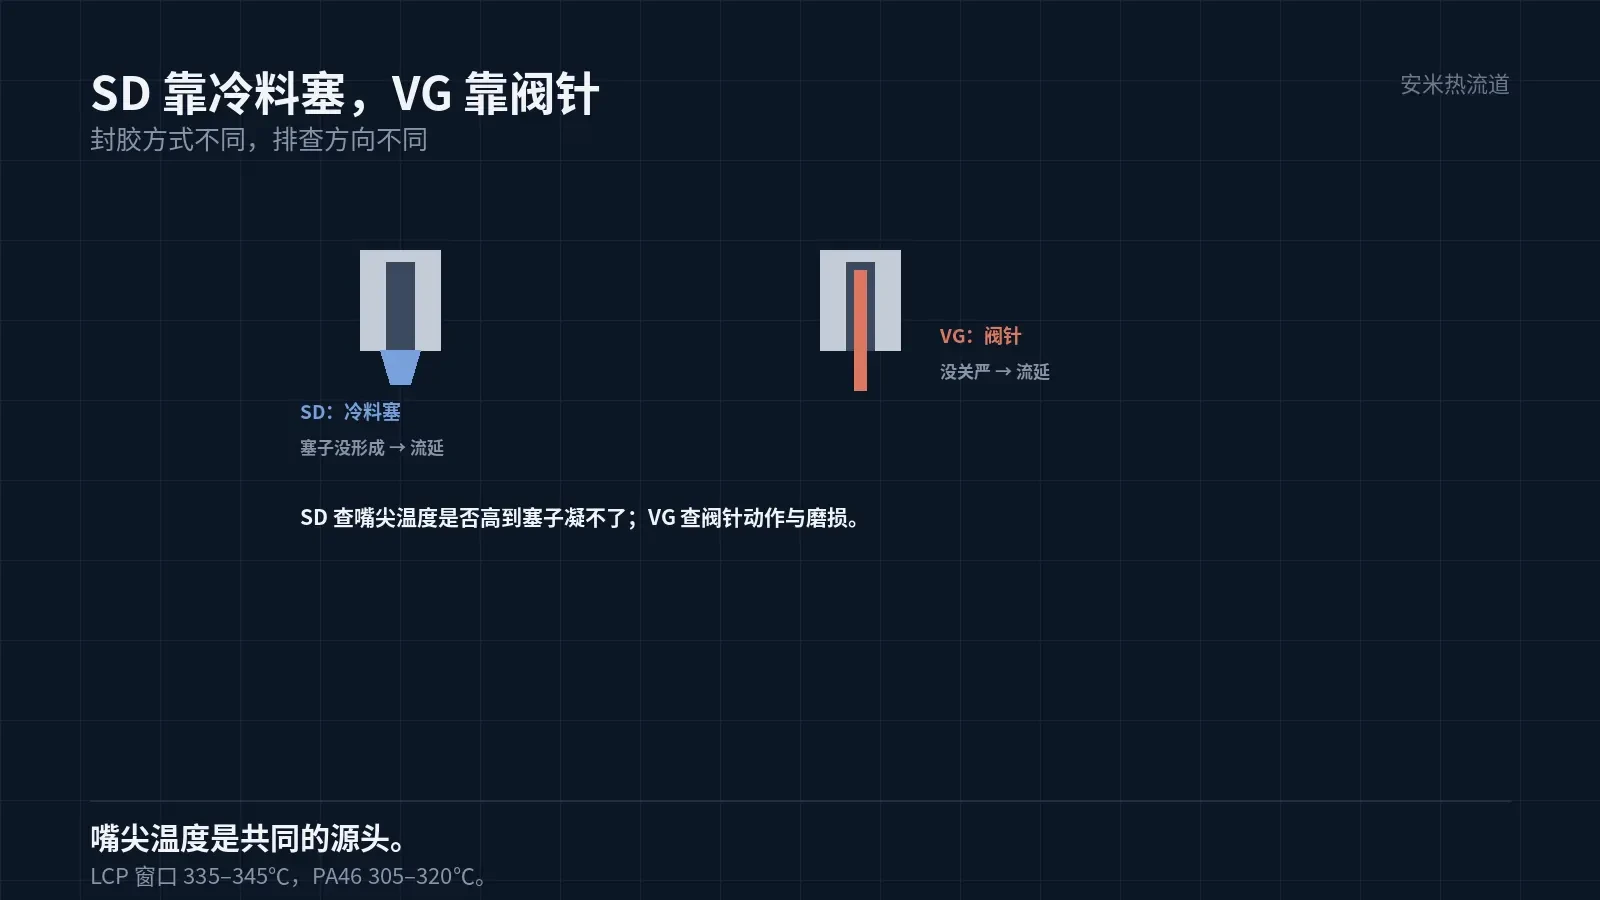
开放式的 SD 靠冷料塞封胶。冷料塞没形成,就会流延。冷料塞没形成的原因,是嘴尖温度太高、冷却不够。
针阀式的 VG 靠阀针封胶。阀针没关严、关闭太慢、阀针磨损,都会流延。
所以流延要先看浇口型式。SD 查冷料塞,VG 查阀针。两种的排查方向完全不同。
SD 的冷料塞,要靠嘴尖温度低于熔体凝固点。设定太高,塞子形成不了。这一条最常被忽略。
堵嘴:温度偏低
堵嘴与拉丝相反,是嘴尖温度偏低。熔体在嘴尖通道里凝固,通道被堵。
偏低的原因:设定低、嘴尖散热太快、加热器功率不足、热电偶位置偏。
还有一种堵嘴是「间歇性」的:打一阵堵一次。这种多是热平衡不稳,或者环境温度变化。
堵嘴的排查顺序:先看设定与实测的差值,再看加热器功率,最后看嘴尖结构。
三者合起来看:拉丝与流延是温度偏高,堵嘴是温度偏低。一个温度,两种相反的表现。
温度该定在哪
嘴尖温度的设定,要在「不堵」与「不拉丝」之间取窗口。这个窗口对不同的材料宽窄不同。
LCP 的窗口很窄:熔点 335℃,热流道 335–345℃,上下只有 10℃。窗口窄,控温精度要求高。
PA46 的窗口也窄:熔体必须高于 305℃,最佳 305–320℃。低于 305 就堵,高于 320 就降解。
PPS 的窗口宽一些,料温不超 360℃,喷嘴 310–320℃。但 PPS 长时间滞留黏度不升,堵嘴的风险小。
PEEK 的温度最高:喷嘴 395℃,模温 170–200℃。这个组合下,嘴尖的散热控制最难。
所以「温度定多少」不是一个数,是一段窗口。窗口的宽度,决定了这副模好不好调。
结构上的三件事
第一件:嘴尖与模具浇口的接触面。接触面积大,散热快,嘴尖温度低;接触面积小,温度高。
接触面的设计要按材料定。快凝材料要少散热,慢凝材料要多散热。一个结构套所有材料,一定有一半不合适。
第二件:加热器的位置。加热器要覆盖嘴尖,不能只加热中段。中段热、嘴尖冷,就是堵嘴。
第三件:热电偶的位置。热电偶要贴在嘴尖附近,测的是嘴尖的温度。贴在中段,控的是中段,嘴尖失控。
这三件事在模具设计阶段定,后期改不了。选热流道时,要按材料核这三项。
现场的处理顺序
遇到拉丝或者流延,按这个顺序:一看形态(丝还是膜)、二看浇口型式(SD 还是 VG)、三测嘴尖温度、四查冷却时间、五查射速与保压。
五步走完,原因基本能定。跳过前面直接调参数,往往反复。
调好之后要记录:设定温度、实测温度、冷却时间、射速、环境温度。下一次出问题,有基准可比。
记录还要写清是拉丝还是流延。两种的记录不能混,混了就看不出规律。
把材料牌号、浇口型式、设定与实测温度、缺陷照片发来,我们按嘴尖界面核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记