
本文目录
查浇口位置,最常听到的理由是「这里好进料」。好进料是模具的事,不是件的事。件关心的是流程、熔接痕、取向与排气。
这篇讲浇口位置的四个约束,以及多点进料怎么分配。
第一约束:流程比
流程是从浇口到型腔最远端的距离,除以壁厚得到的比值。流程比越大,填充越难。
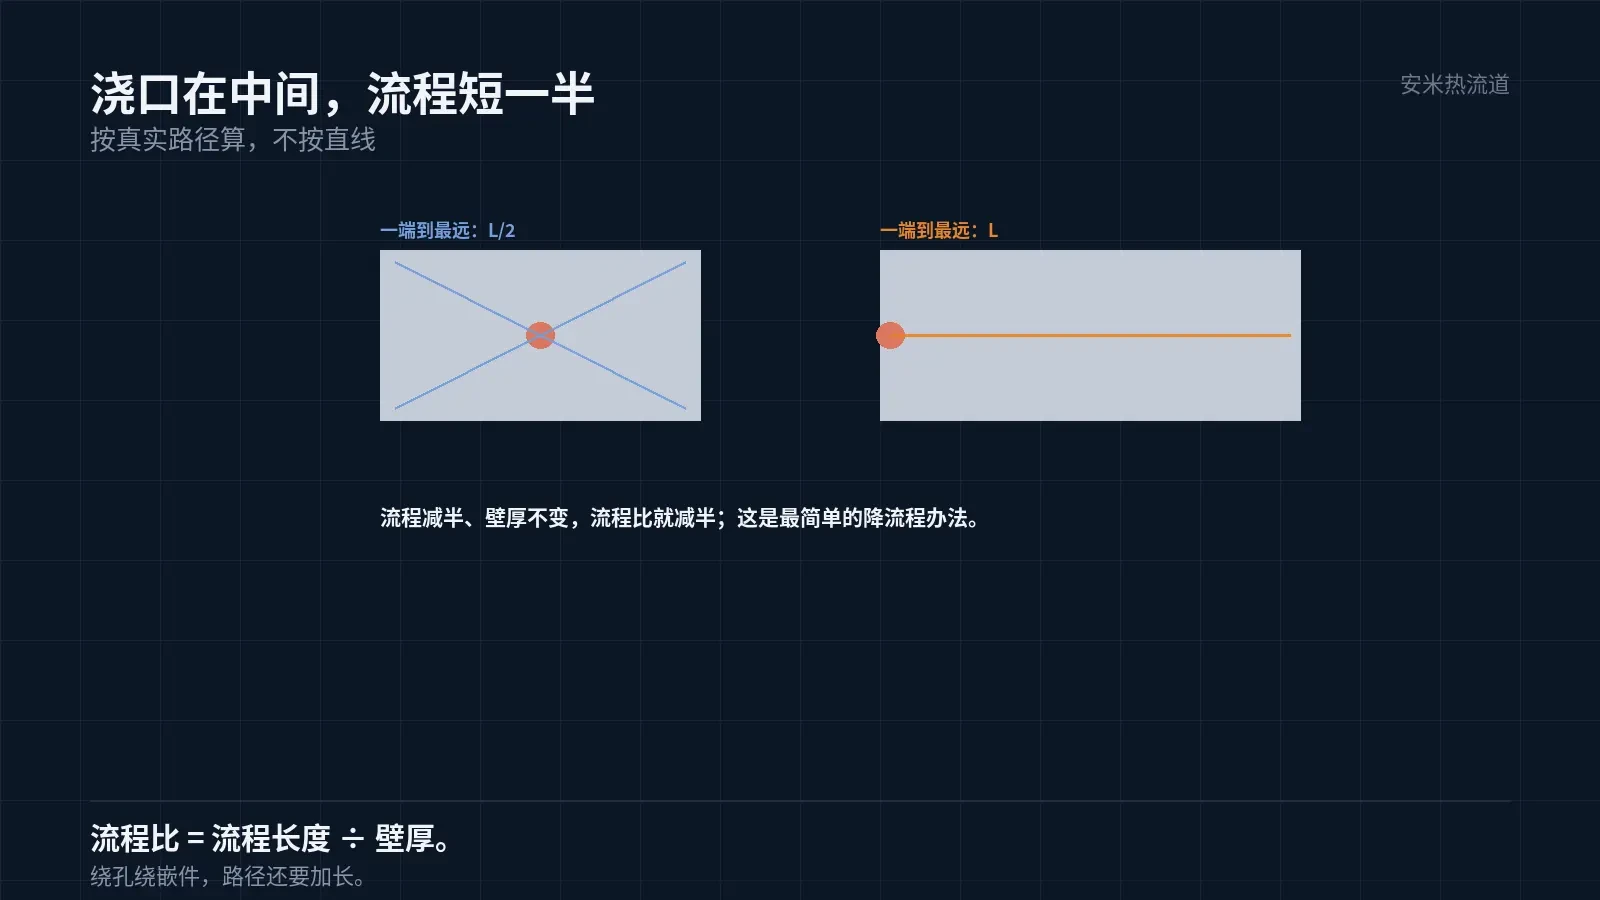
浇口放在件的中间,流程比最小;放在一端,流程比最大。同一件,两种放法能差一倍。
流程比超了材料的许用值,就会出现短射、烧焦、熔接痕弱。这时候不是加压力能解决的。
所以浇口位置的第一判断是流程比。算出来超了,就要改位置或者加浇口。
流程比的许用值按材料与壁厚定。薄壁件小,厚壁件大;高玻纤料小,未增强料大。
算流程比时,要按真实路径算。件上绕孔、绕嵌件、绕凸台,路径都变长。按直线算会低估。
低估的后果是「算出来够、打出来不满」。所以评审时宁可算得保守一些。
保守的算法是把流程加 20% 的余量。余量大了,壁厚可能要加,但比试模后改模便宜。
流程长的件,还要核注塑机的压力上限。算出来的压力超过机器能力,方案就不成立。
第二约束:熔接痕落在哪
熔接痕是两股料汇合的地方。浇口一变,熔接痕就跟着变。
单浇口绕孔的件,熔接痕在孔的正后方。这个位置如果在受力区,件的强度就不够。
多浇口的件,熔接痕在相邻浇口的中点。浇口均分,熔接痕也均分。
所以定浇口时,要先把熔接痕的位置画出来,再看它压在什么结构上。压在筋上,可以接受;压在卡扣上,不行。
这一张图在模流分析里能直接看到,不必等试模。设计阶段就该看。
第三约束:取向与翘曲
浇口决定熔体的流动方向,流动方向决定玻纤的取向,取向决定翘曲的方向。
长条件浇口在一端,取向以长度方向为主,件往长度方向弓;浇口在中间,两端对称,件往 W 形翘。
要控制翘曲,就要控制浇口。改浇口比改工艺有效,也比改材料便宜。
有的件翘曲要求高,浇口位置要按翘曲反推。先定翘曲的允许方向,再定浇口。
这一条在设计评审时常常被忽略,等到试模发现翘,改模就贵了。
第四约束:排气
熔体最后到达的位置,是气最后离开的位置。那里必须有排气。
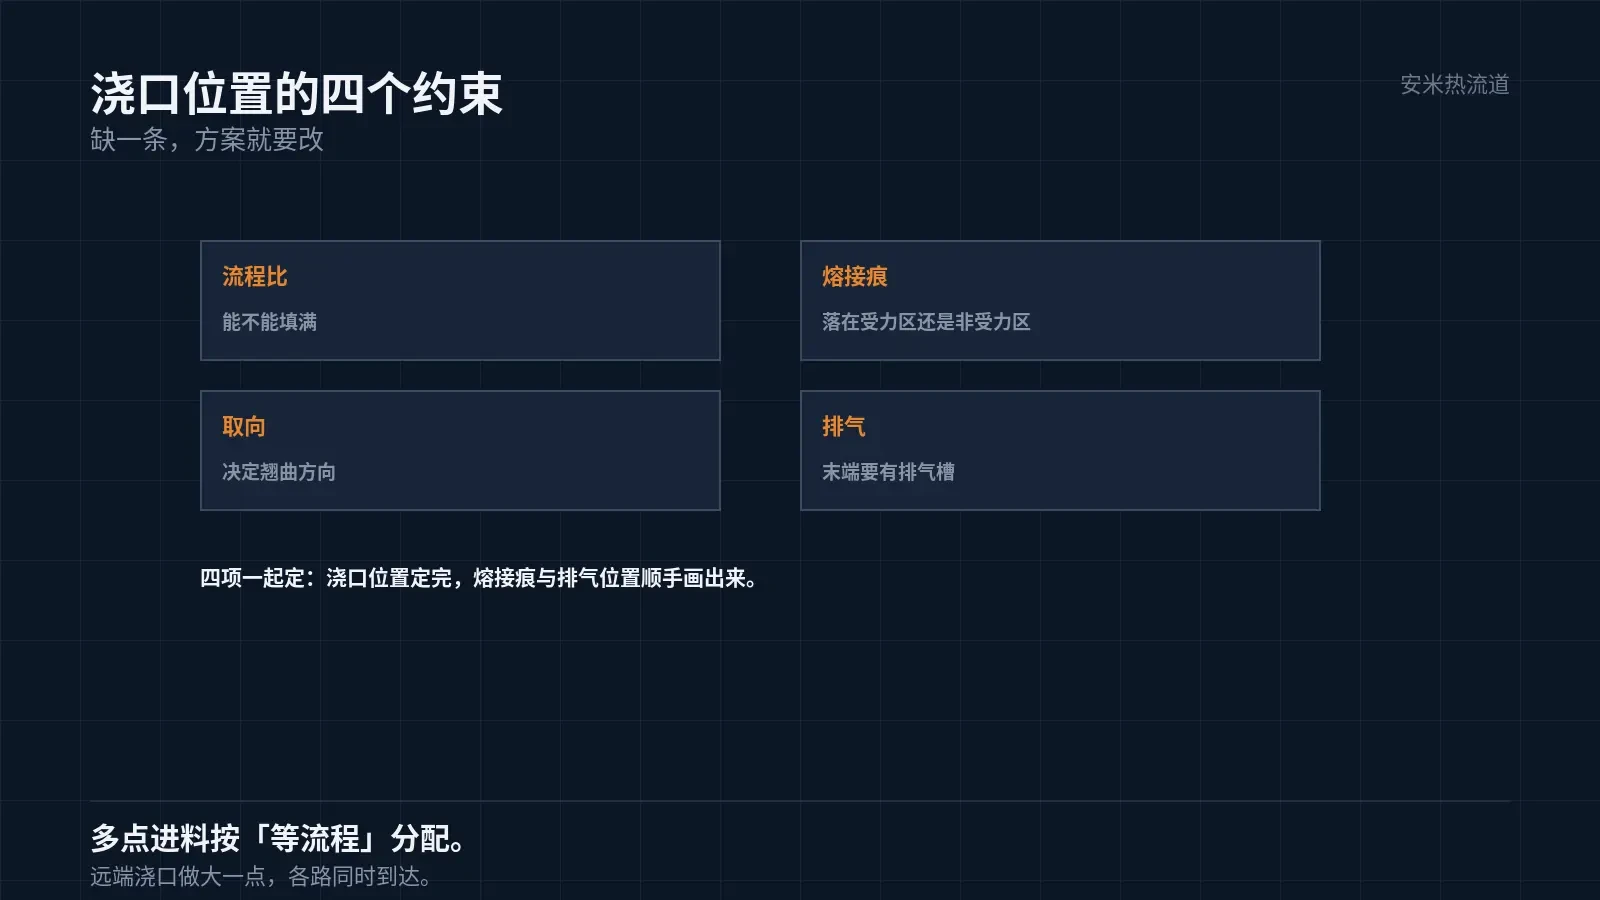
浇口定在件的一端,气就往另一端走,末端要有排气槽。浇口定在中间,气往四周走,四周都要排气。
排气做不好,末端会烧焦、会有气痕、熔接痕也会弱。三个缺陷一个原因。
所以浇口位置定完,要顺手把排气位置定下来。两张图一起出。
排气槽的深度按材料定,通常 0.005–0.008mm 这个量级。深了会飞边,浅了不起作用。
多点进料怎么分
多点进料的目的有三个:降流程比、分散熔接痕、平衡各腔。
分配的原则是「等流程」。每个浇口负责的区域,到最远端的距离要接近。不等流程,就会出现某一路先满、某一路后满。
浇口数量不是越多越好。每加一个浇口,就多一条熔接痕、多一套流道、多一份废料。
经验上,一个浇口负责的面积有上限。超过上限,填充就不稳。这个上限按件型与材料试出来。
多点进料的浇口,尺寸可以不一样。远端浇口做大一点,近端做小一点,让各路同时到达。这一手叫「不等径分配」。
热流道下的多点进料
热流道多浇口,可以用针阀做顺序控制。先开远端、后开近端,熔体前沿更平,熔接痕更少。
顺序控制要各浇口独立控温、独立动作。成本比恒温热流道高一档。
顺序的参数不好调,要试模。开阀的时机差 0.1 秒,前沿的形状就变。
LCP 与 PEEK 这类凝固快的材料,顺序控制的窗口很窄。开阀慢了,先开的浇口已经冻住。
所以顺序控制要用在流动性中等、凝固不太快的材料上。快凝材料,还是均分更稳。
审核清单
拿到一副模的浇口方案,按四条核:流程比是否在许用值内、熔接痕是否避开受力区、取向是否与翘曲要求一致、排气是否覆盖末端。
四条都过,方案可用。有一条不过,就要改,不能靠调工艺补。
补的办法有:改浇口位置、加浇口、改件结构。三条的代价依次上升。
把件图、壁厚、材料牌号、现有浇口方案发来,我们按流程比与熔接痕核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记