
本文目录
急热急冷热流道常被理解为整套系统在持续快速升降温,因此容易产生两个疑问:能耗是否偏高,响应速度能否匹配注塑周期。要回答这两个问题,需要先明确变温对象的范围。
变温范围:仅浇口段,分流板保持恒温
工作原理视频
工作原理视频00:35
急热急冷并非对整个热流道系统升温降温。分流板与流道内的熔体需要保持熔融状态,全程维持恒温;真正参与动态变温的,是最前端的浇口段。
该结构的正式名称是浇口动态变温。其控制目标是:射胶时保持浇口熔融,保压时维持补缩通道,开模前使浇口固化。变温范围集中在浇口附近,不改变分流板的温度设定。
一个成型周期内的三个阶段
以典型连接器成型周期为例,周期长度随产品结构、材料与机台条件变化。浇口温度在一个周期内按以下顺序切换。
第一阶段:射胶升温
注塑机发出射胶信号后,浇口加热单元启动,将浇口段升至设定温度。升温的目的是降低熔体通过浇口时的流动阻力,为顺利充模提供条件。
由于加热对象仅限浇口附近,热容量有限,升温可在较短时间内完成。在部分配置中,浇口段可在约 1 秒内提升 35–50 ℃;实际速度取决于加热功率、浇口结构与控制策略。
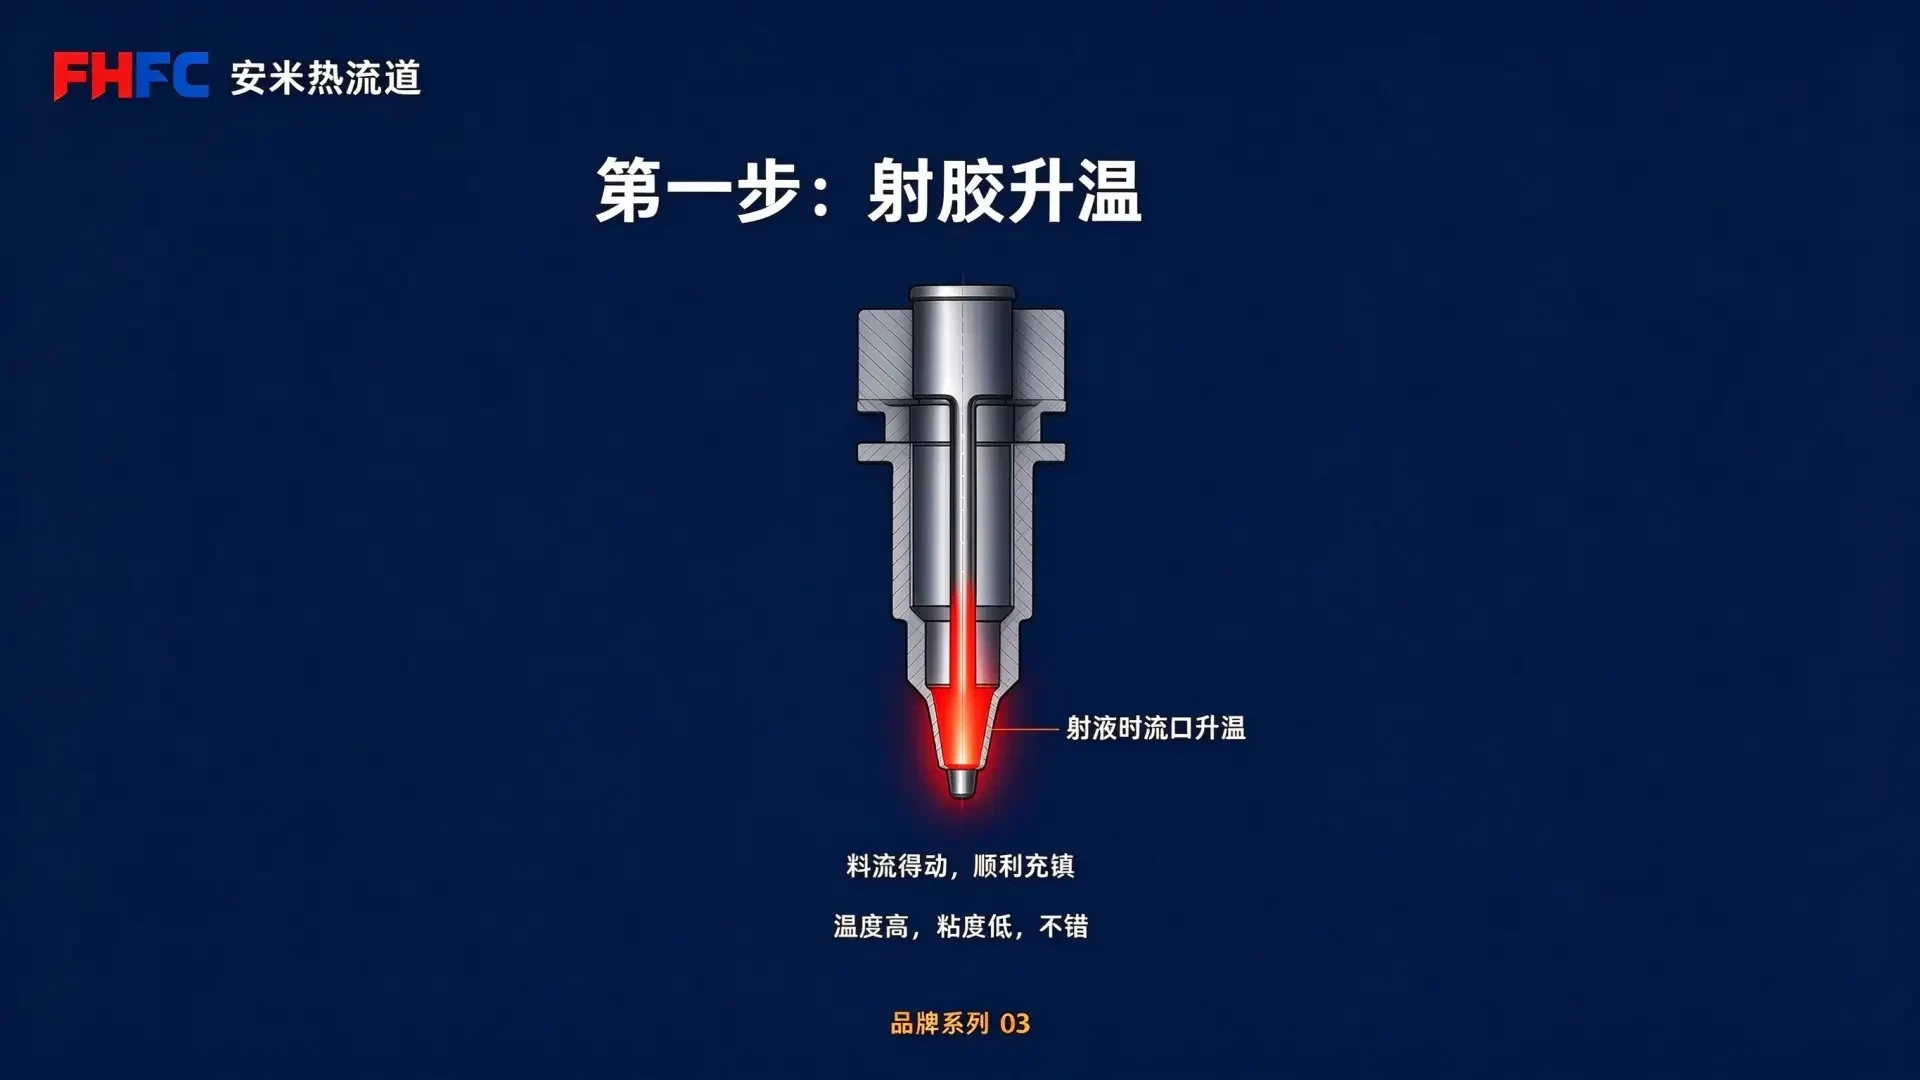
第二阶段:保压恒温
充模完成后进入保压阶段。浇口温度保持稳定,使补缩通道不提前中断,以支持产品密度与尺寸的稳定。该阶段不进行升降温切换。
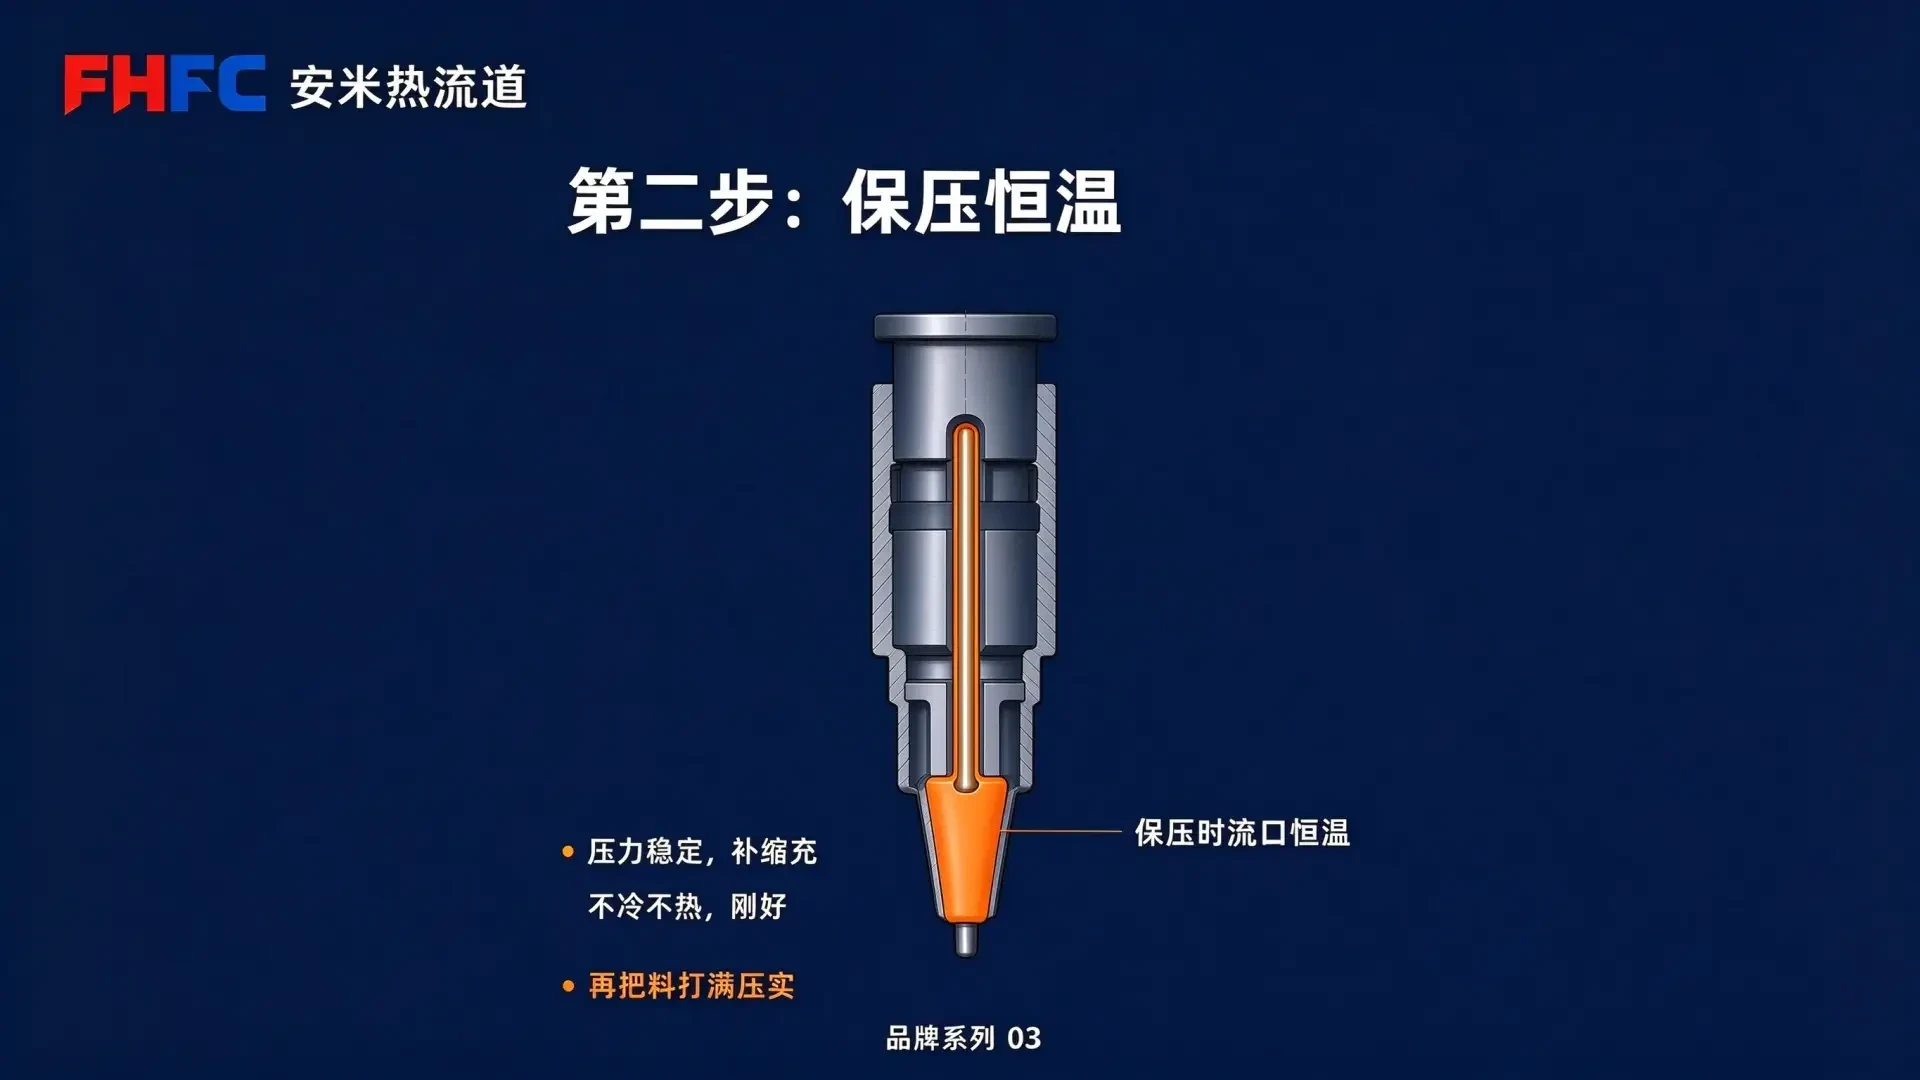
第三阶段:开模前快速降温
保压结束、开模之前,浇口段冷却通道通入少量冷却水,将浇口区域温度快速降低,使浇口处熔体完成固化。
开模时浇口已处于固化状态,可降低拉丝与滴料的发生条件。每个周期按射胶、保压、开模的顺序重复,温度切换由控制器与注塑机信号联动。
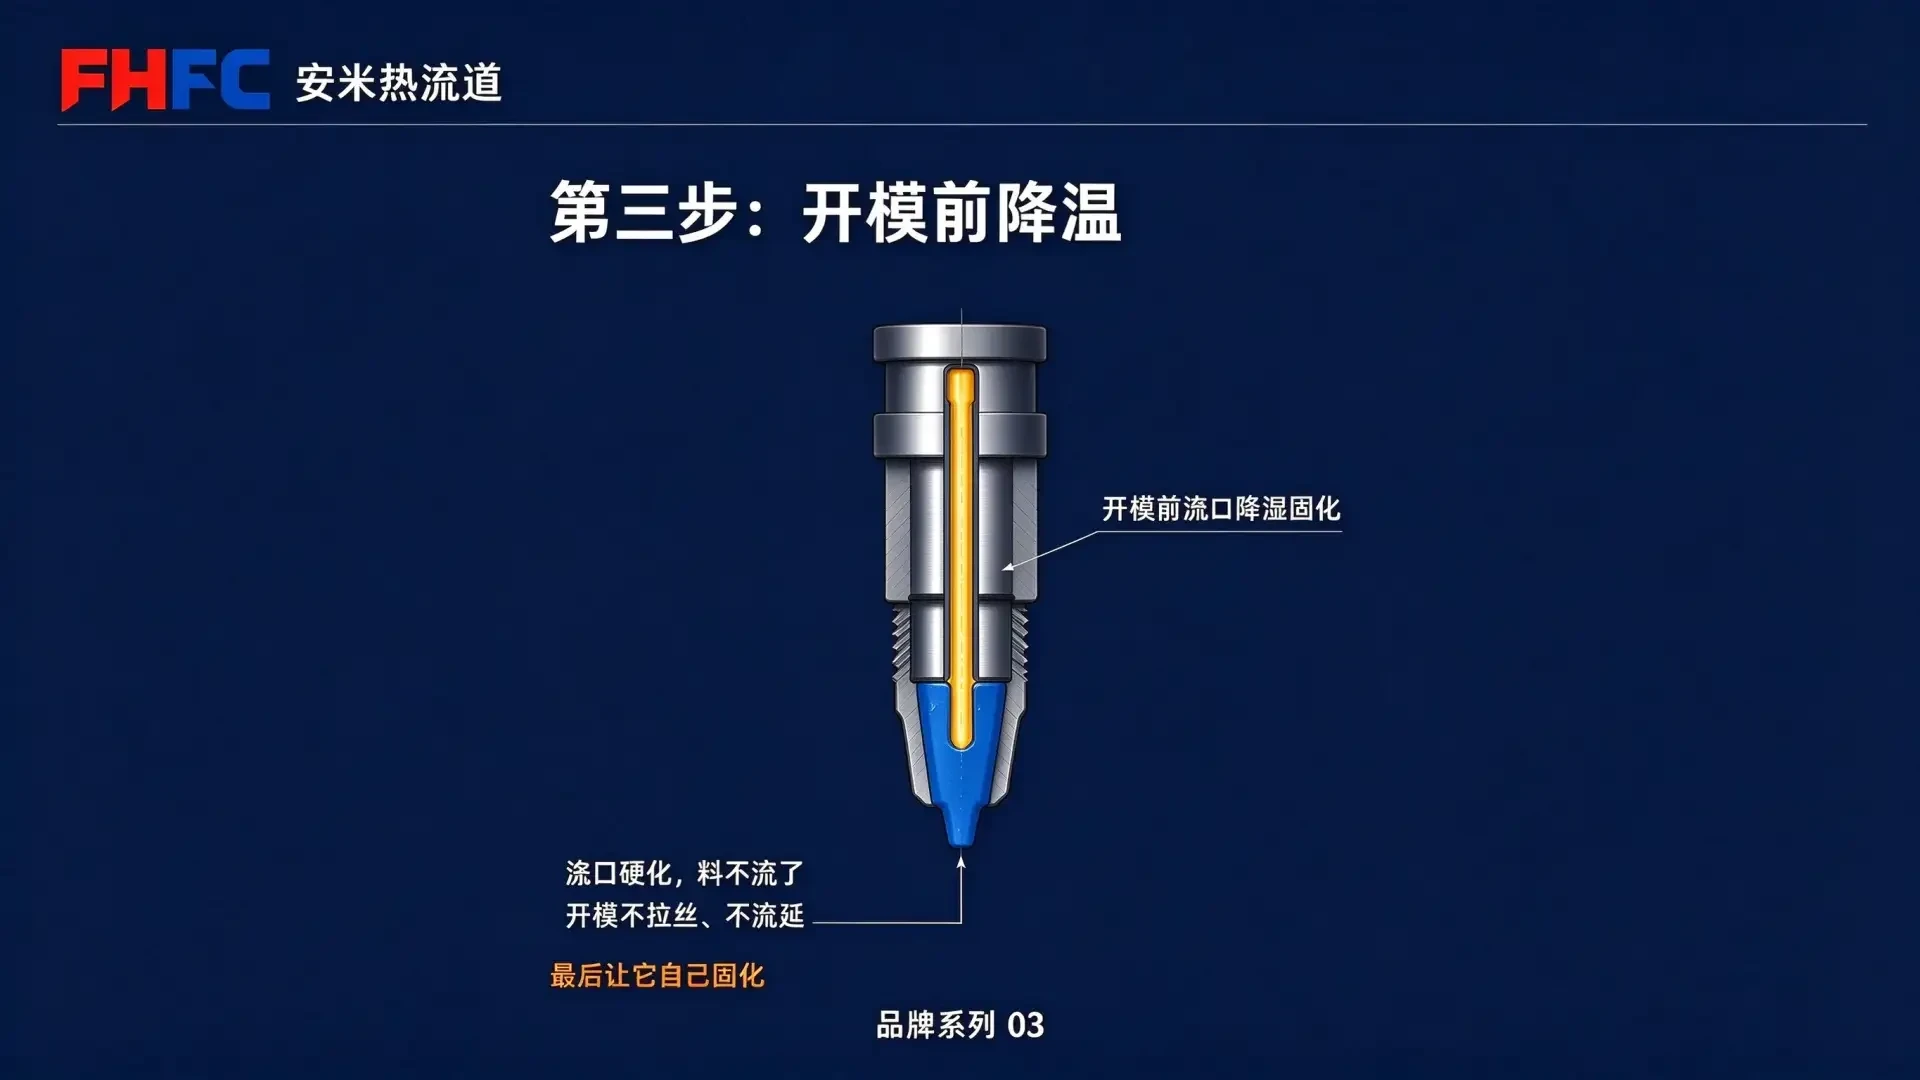
能耗与响应速度
能耗判断首先取决于变温范围。该结构仅对浇口段进行升降温,分流板维持恒温,加热与冷却对象的热容量有限。与整模急热急冷(RHCM)相比,其能量投入范围较小。
实际能耗仍与加热功率、成型周期、保温设计与冷却水条件有关,需按具体配置核算,不能仅以“只加热浇口”作为唯一判断依据。
响应速度同样取决于加热功率、冷却能力与控制算法。在浇口段热容量较小、控制参数匹配的前提下,温度可在阶段之间完成切换;周期越短,对响应与控制精度的要求越高。
SD 直通嘴与针阀式的适用边界
SD 直通嘴的浇口为直接开口,熔体由开口进入型腔。其结构相对简单,维护与清理便利,在精密连接器的常规量产场景中应用较多。
传统开放式结构的主要风险是开模时浇口未完全固化,产生拉丝或滴料。浇口动态变温在开模前完成封胶,为开放式结构提供了更宽的控制空间。
针阀式结构适用于浇口外观要求较高、表面进胶或需要顺序控制的场景,同样可结合动态变温。结构选型应综合外观标准、进胶位置、材料特性、维护条件与成本,不以单一结构覆盖所有项目。
总结
急热急冷热流道的工作原理可归纳为:将浇口温度从全程恒定改为按成型阶段设定,射胶时升温、保压时恒温、开模前降温固化。
其作用范围集中在浇口段,不改变分流板与型腔的整体温度。理解这一边界,有助于判断能耗、响应速度与结构选型是否符合具体项目要求。
如需进一步评估,可提供材料牌号、产品结构、腔数、成型周期与浇口形式,技术团队会据此判断适配性。
按材料与缺陷匹配

扫码登记