
本文目录
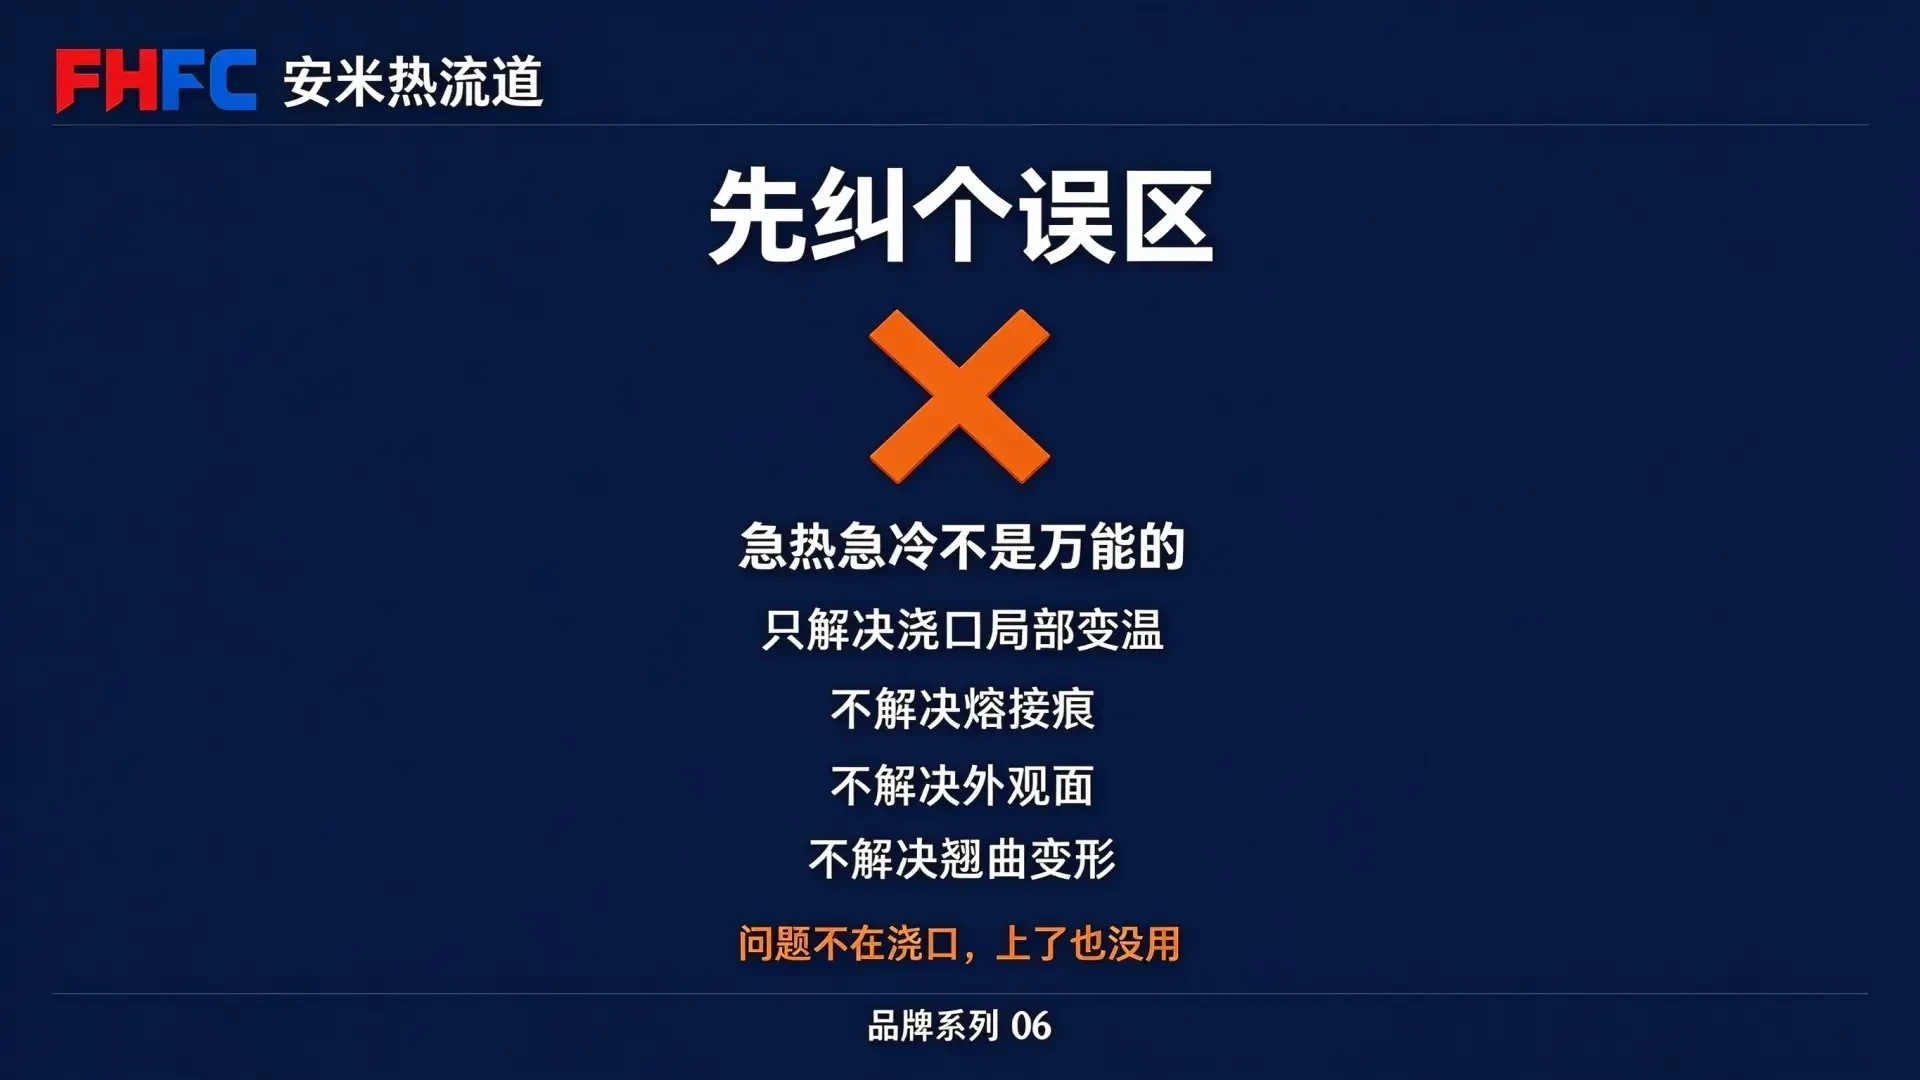
急热急冷热流道并非适用于所有注塑项目。它处理的是浇口局部变温,针对拉丝、流延与堵嘴三类缺陷;不等同于模具整体急热急冷,也不解决熔接痕、外观面或翘曲。
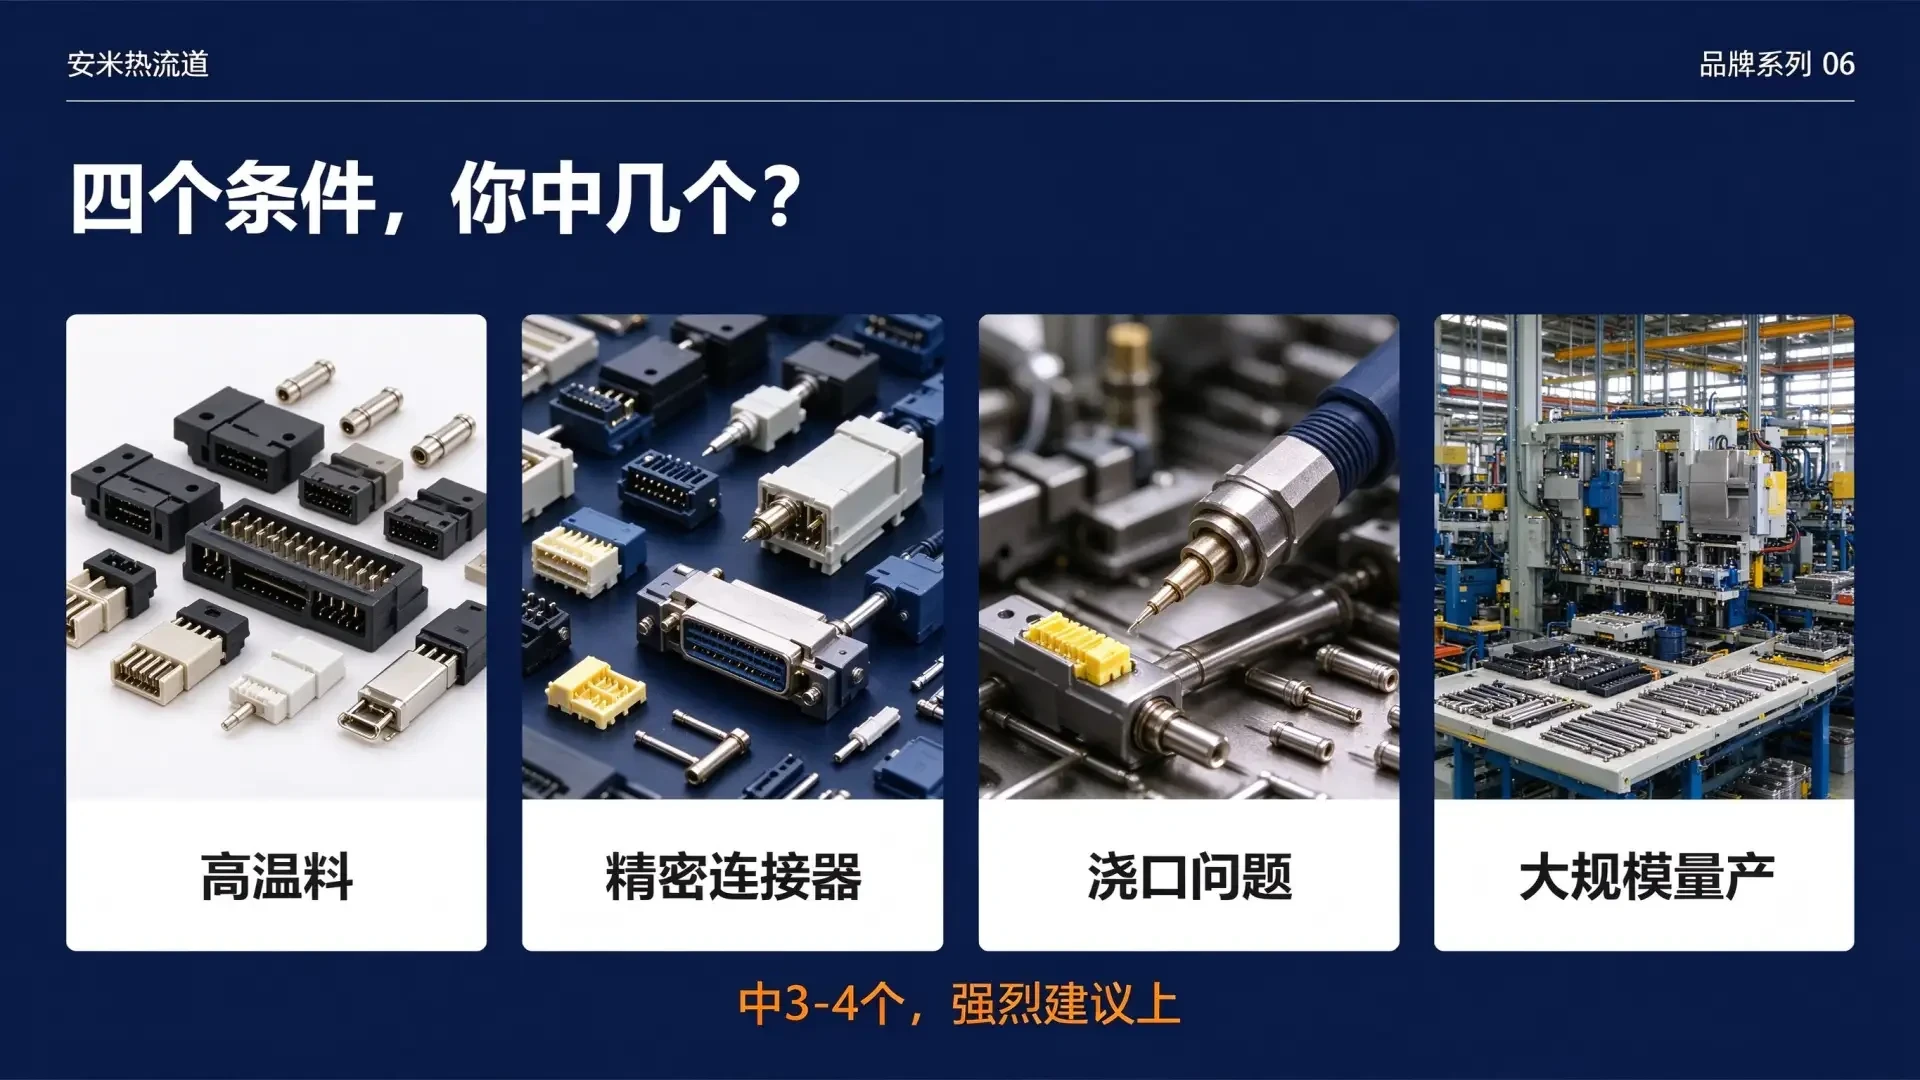
是否适合,可从材料、产品结构、现有痛点与量产规模四项条件做初步判断。自查结果只用于筛选,不替代项目报价与上机验证。
先明确适用边界
选型自查说明
选型自查说明00:35
急热急冷热流道的作用范围在浇口附近。分流板与流道保持恒温,浇口按射胶、保压与开模阶段切换温度。它不改变型腔整体温度,也不替代模具冷却系统。
因此,熔接痕、外观面缺陷、翘曲变形等问题,需要从模具结构、浇口位置、材料干燥、排气与冷却等方面处理,不能归入该技术的解决范围。
条件一:材料是否为高温或热敏材料
LCP、PA6T、PA9T、PA46、PPS、PEEK 等材料加工温度较高,浇口温度窗口较窄;PC+ABS 等热敏性合金对停留时间较敏感。上述材料在浇口处更容易出现拉丝、流延或积碳。
ABS、PP、PE 等普通材料的浇口问题通常较轻,传统恒温结构多数可以满足要求。材料是判断的必要条件之一,但并非唯一条件。
条件二:产品是否依赖浇口质量
精密连接器、微型电子件、薄壁件、传感器与线圈骨架等产品,浇口缺陷会直接影响尺寸、外观或自动装配;若要求全自动量产、减少人工后处理,浇口稳定性更为重要。
外壳、日用品与一般结构件,若浇口处的少量拉丝或流延可通过修剪处理,且不影响功能与交付,增量投入的优先级通常较低。
条件三:当前是否存在浇口缺陷
可对照现有生产记录:开模时是否出现细丝,浇口是否渗料或滴料,生产数日后是否因积碳导致堵嘴,调机是否频繁在升温与降温之间反复。
若上述问题中两项以上持续存在,并已造成报废、停机或人工清理,可进入进一步核算;若浇口状态稳定,则不必仅因技术名称而增加配置。
条件四:量产规模是否足以摊薄投入
多腔、连续生产、年产量较大的项目,增量投入有更多分摊空间;不良率下降一个百分点所对应的报废减少,也更容易形成可测算的收益。
小批量打样、年产量较低的项目,增量投入的回收空间有限。具体收益应按单件成本、年产量、现有不良率与停机记录计算,不宜使用统一金额估算。
四项自查结果如何看
四项条件全部或多数符合,建议进入项目核算阶段:确认产品结构、腔数、针数、材料与现有模具条件,再获取具体报价。
符合两项左右,可提供产品与缺陷信息做初步评估;符合零至一项,传统恒温热流道通常已能满足要求,无需额外增加配置。
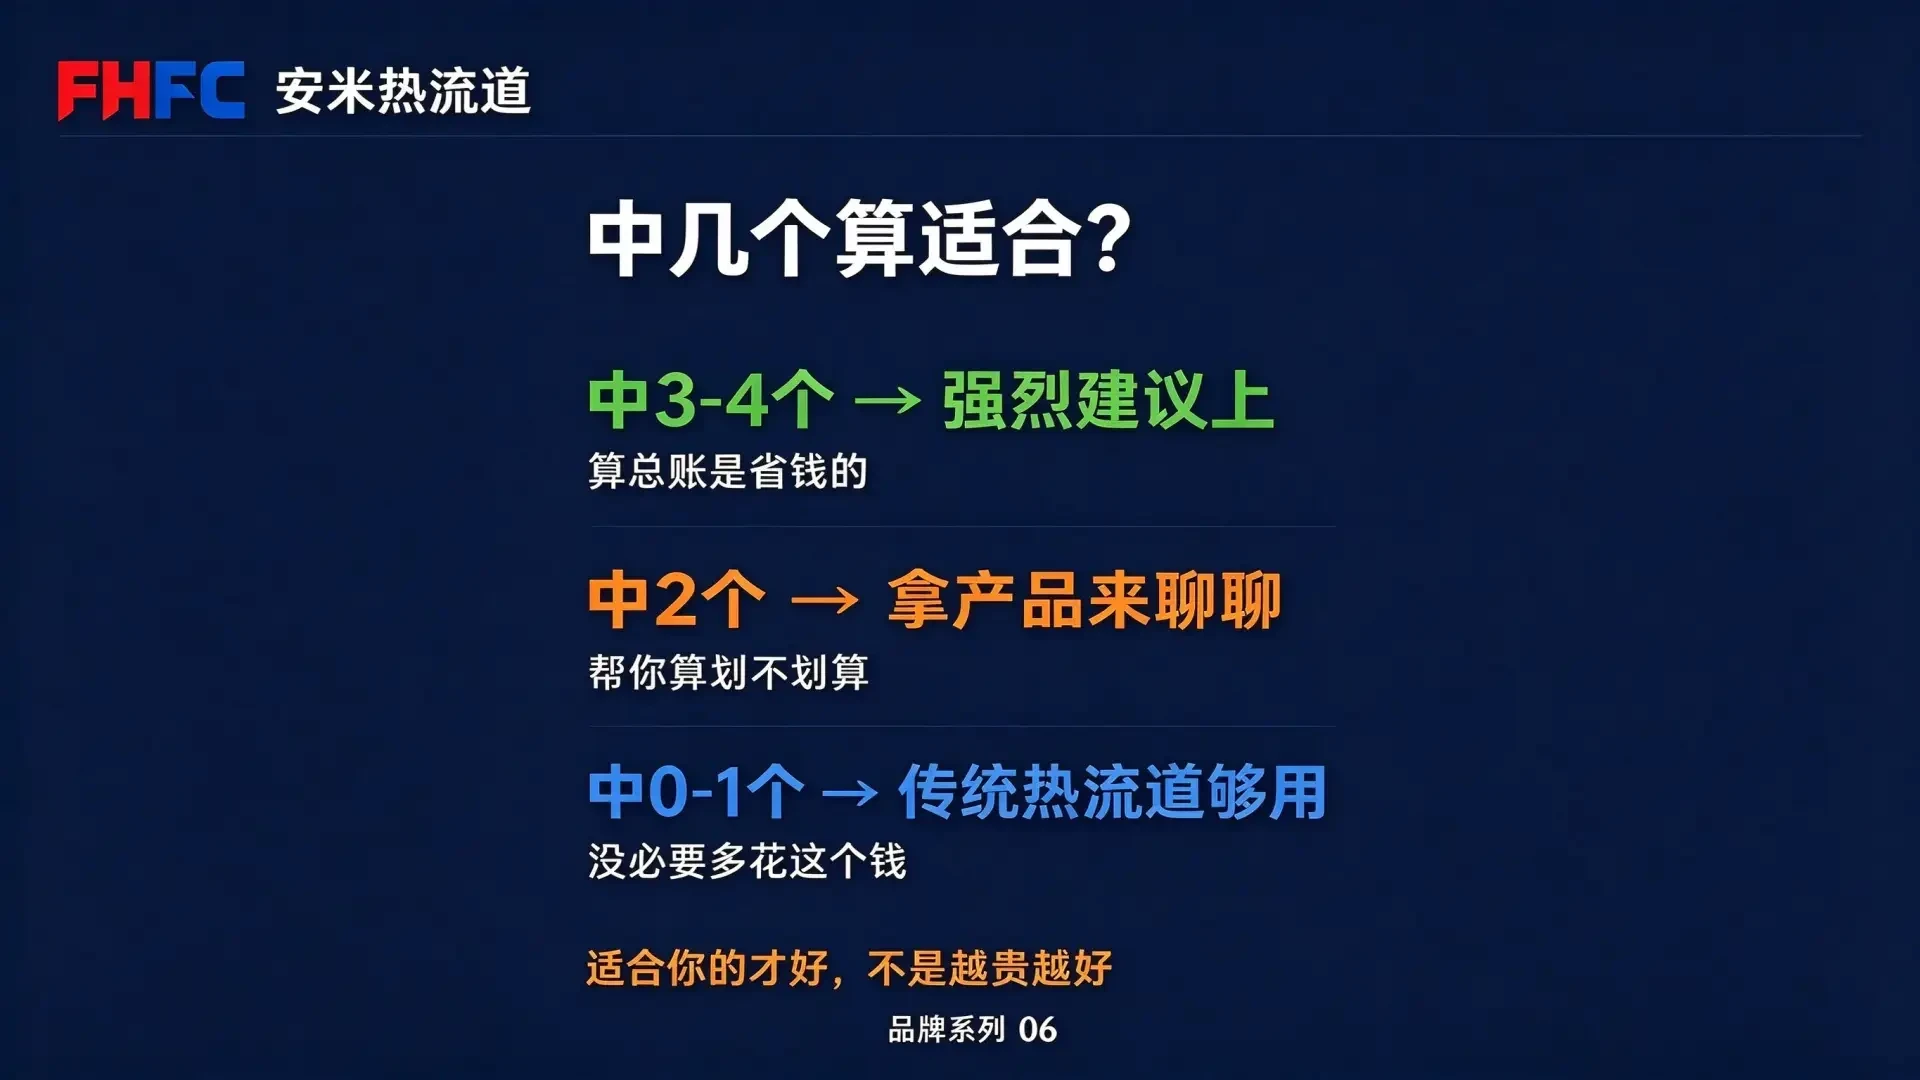
自查不能替代收益测算。是否采用,仍需比较增量投入与可量化收益,并扣除新增温控能耗与维护成本。
结语
急热急冷热流道是一项针对浇口局部温度控制的技术,不是通用升级项。材料、产品、缺陷与批量四项条件同时成立时,其价值更容易体现;条件不成立时,传统结构通常更为经济。
如需评估,可提供材料牌号、产品结构、腔数、现有缺陷类型、年产量与当前不良率,技术团队会据此判断是否适合,并给出配置与报价范围。
按材料与缺陷匹配

扫码登记