
本文目录
连接器注塑行业长期面临一个技术难题:拉丝与流延。这两种缺陷直接影响产品外观与尺寸精度,尤其在LCP、PA9T等高温工程塑料的成型中更为突出。传统恒温热流道依靠被动保温,难以在注塑周期各阶段精确控制嘴尖温度,导致熔体在开模瞬间被拉出细丝或在浇口处残留滴落。
我们在实际生产验证中发现,采用SD 直通嘴热流道配合主动动态变温技术,可以从结构层面减少拉丝与流延的产生条件。本文以LCP与PA9T两种连接器常用材料为例,分享实测数据与工艺对比。
拉丝与流延的成因:温度控制的时间差问题
视频导读
视频导读00:35
视频文字稿
导读:本文要解决的问题。连接器注塑拉丝流延改善:SD 直通嘴热流道LCP与P…。 关键一:拉丝与流延的成因:温度控制的时间差问题。拉丝的本质是熔体在浇口分离时温度过高、黏度不足。 关键二:SD 直通嘴热流道的技术路径。SD 直通嘴热流道的核心设计思路是嘴尖独立控温与动态变温。 结论:最后看结论。精密注塑的良率提升往往不是靠单一环节的优化,而是从浇口状态入手减少不良产生的。
拉丝的本质是熔体在浇口分离时温度过高、黏度不足,无法在开模瞬间完成凝封。流延则是熔体在注射结束后因嘴尖残余热量持续软化,从浇口缓慢渗出。两者的共同根源在于嘴尖温度无法跟随工艺阶段动态变化。
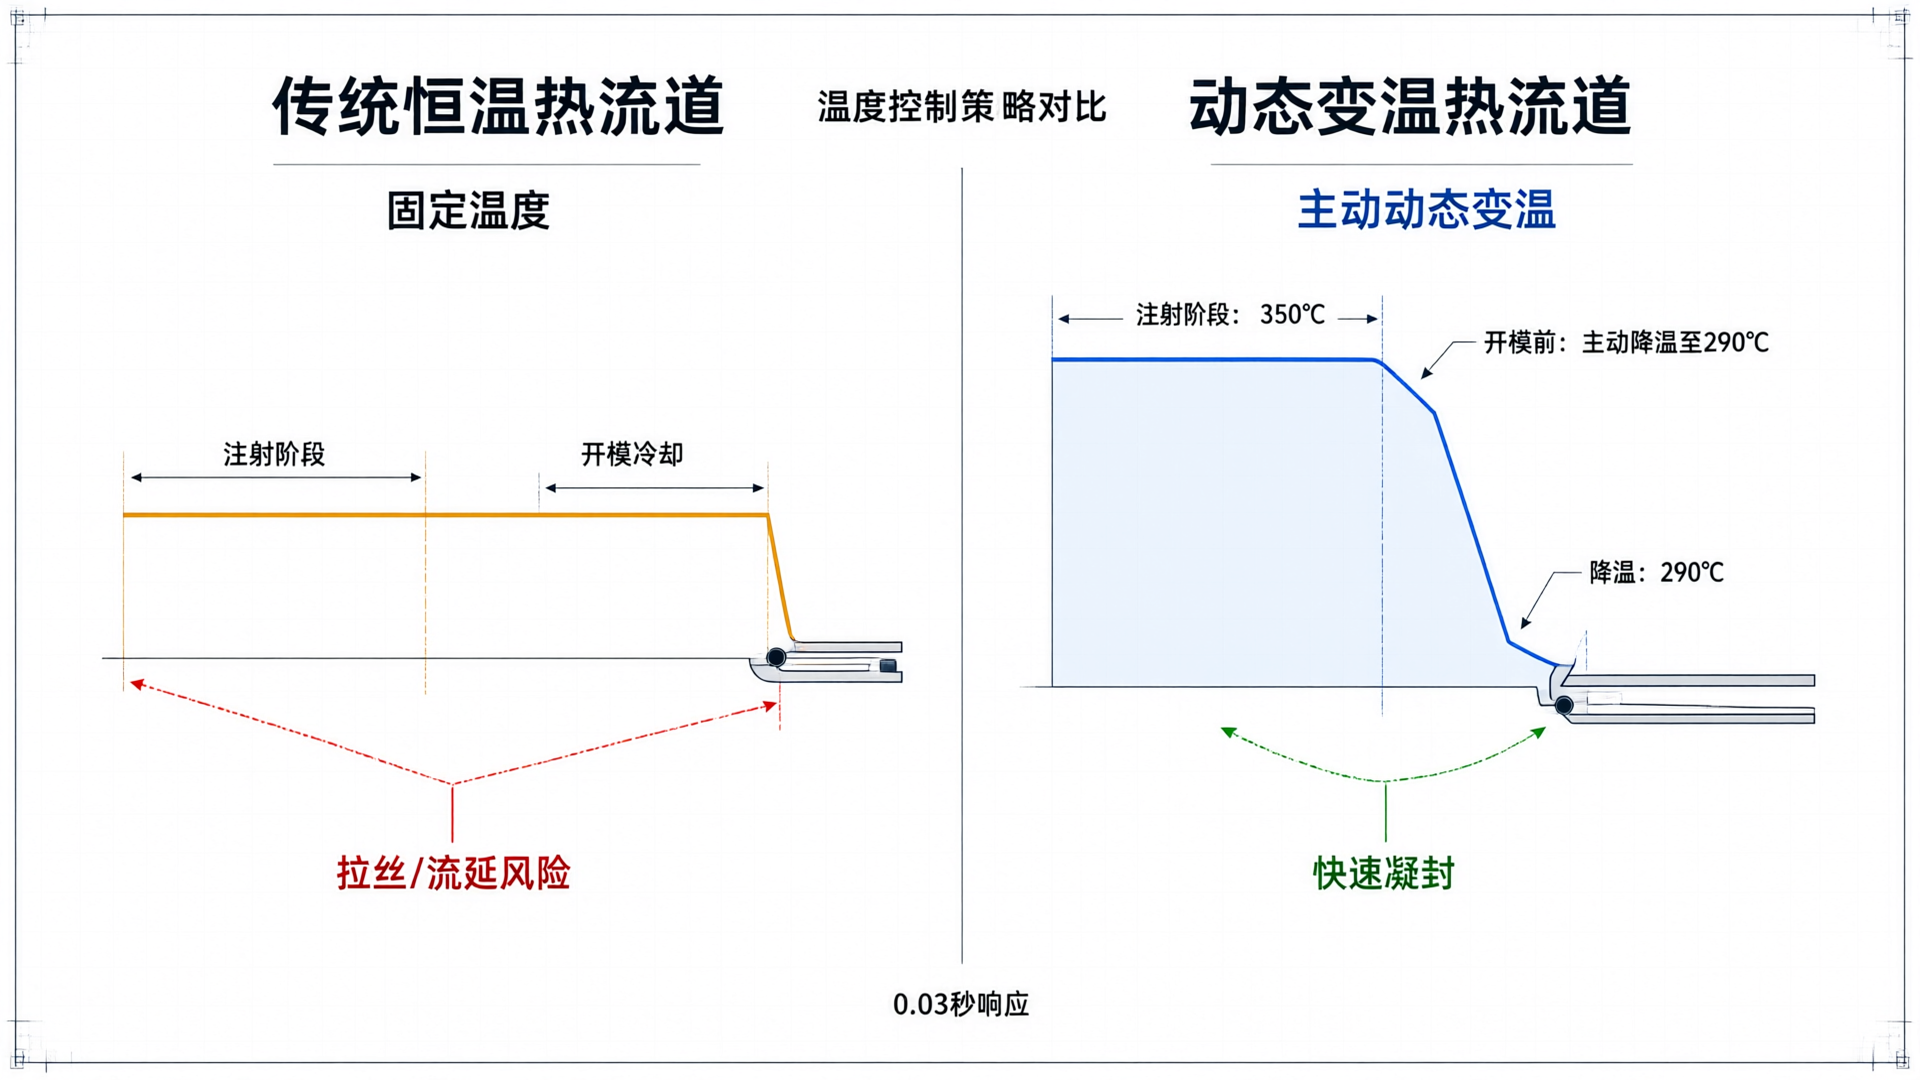
传统恒温热流道将嘴尖温度设定在一个固定值,通常在材料加工温度区间的中间位置。这个温度在注射阶段足以保持熔体流动性,但在开模与冷却阶段却过高,无法实现快速凝封。结果就是每一模都可能出现拉丝或流延,需要后续修整或导致不良品率上升。
SD 直通嘴热流道的技术路径
SD 直通嘴热流道的核心设计思路是嘴尖独立控温与动态变温。嘴尖温度可以独立于流道主体进行控制,嘴尖独立控温,温度响应由加热与控制回路共同决定,系统升降温速率为35–50 ℃/s;实际嘴尖温度以实测曲线为准。
这意味着在注射阶段,嘴尖温度可以设定在材料流动性的合适区间;在开模前的冷却阶段,嘴尖温度主动降低,使熔体在浇口处快速凝封,减少拉丝与流延的产生条件。通嘴结构采用圆弧过渡减少积料死角,合金钢嘴尖耐磨耐腐蚀,有助于降低熔体滞留降解与堵嘴风险。
LCP材料实测:从拉丝率到稳定断料
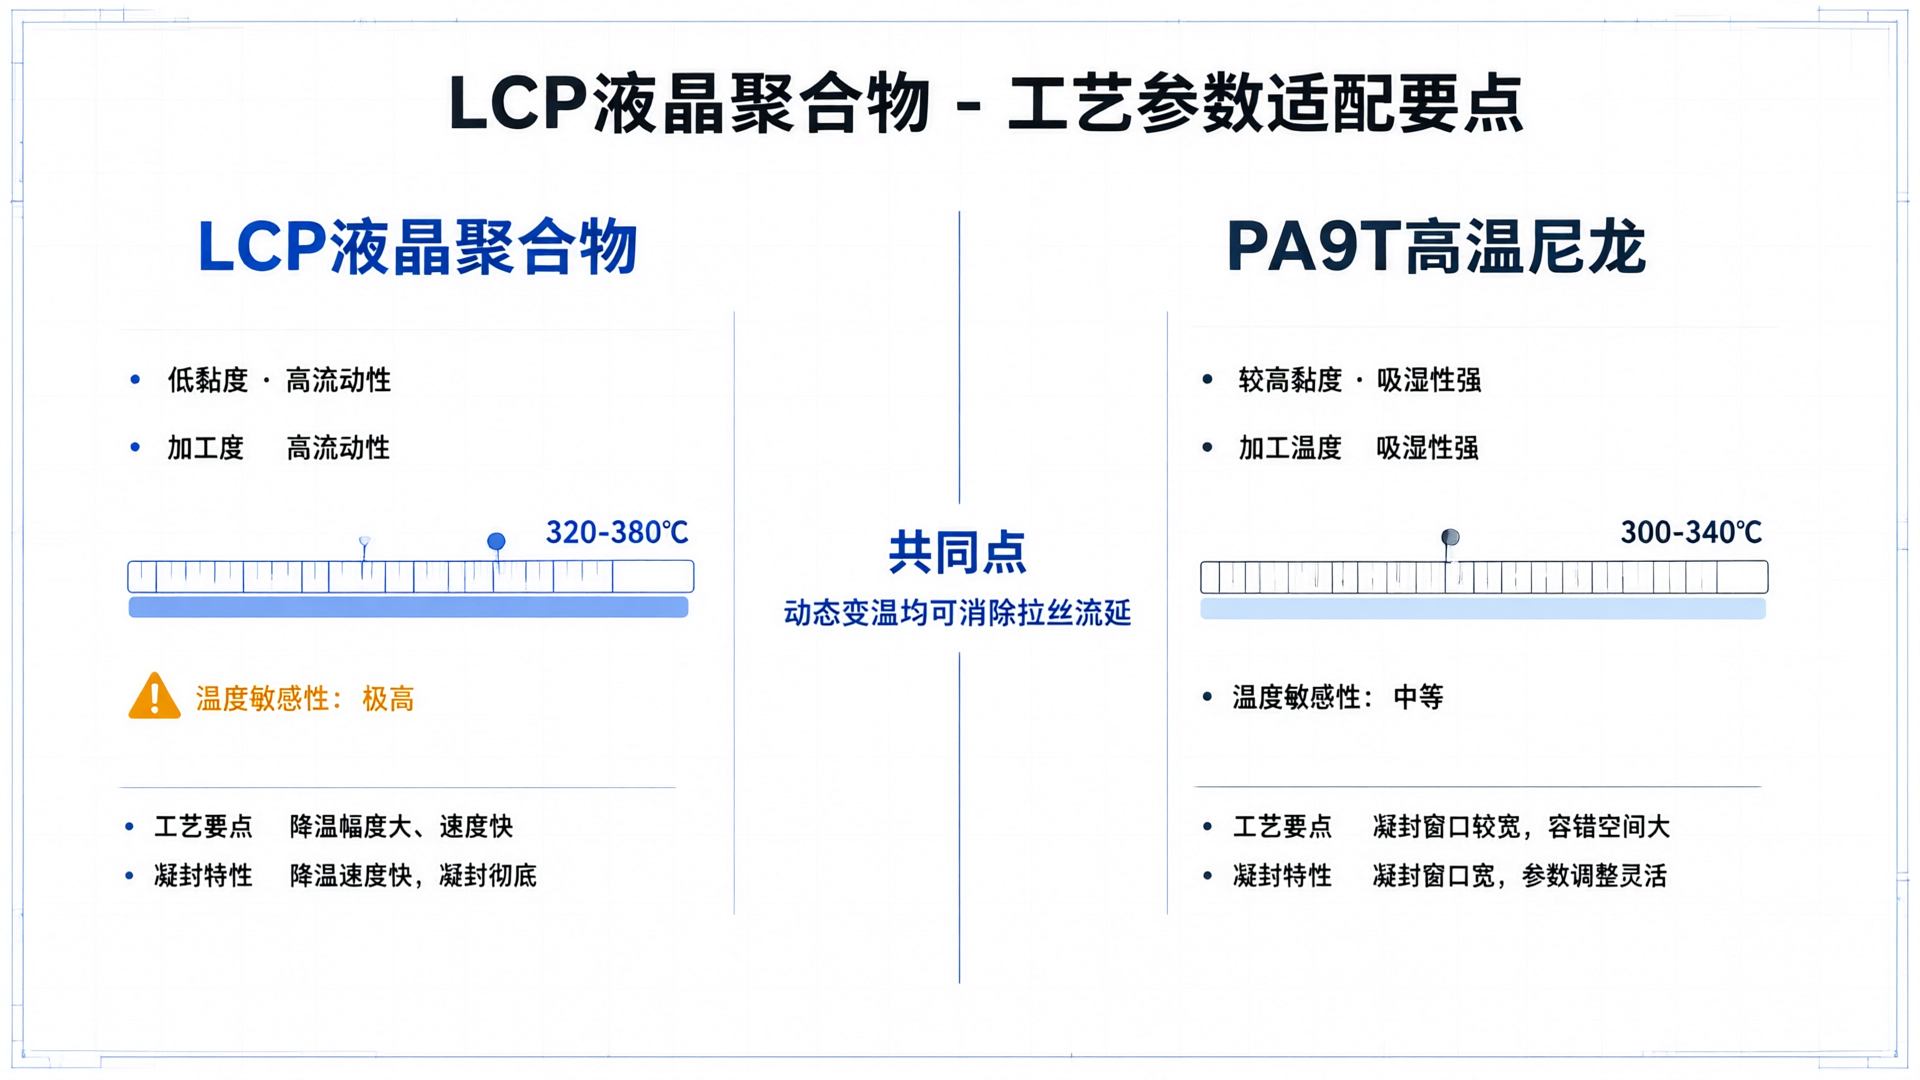
LCP(液晶聚合物)是高速连接器与精密电子连接器的首选材料,具有低黏度、高流动性的特点,但这也意味着它对温度控制极为敏感。LCP的加工温度通常在320-380℃区间,黏度随温度变化剧烈。
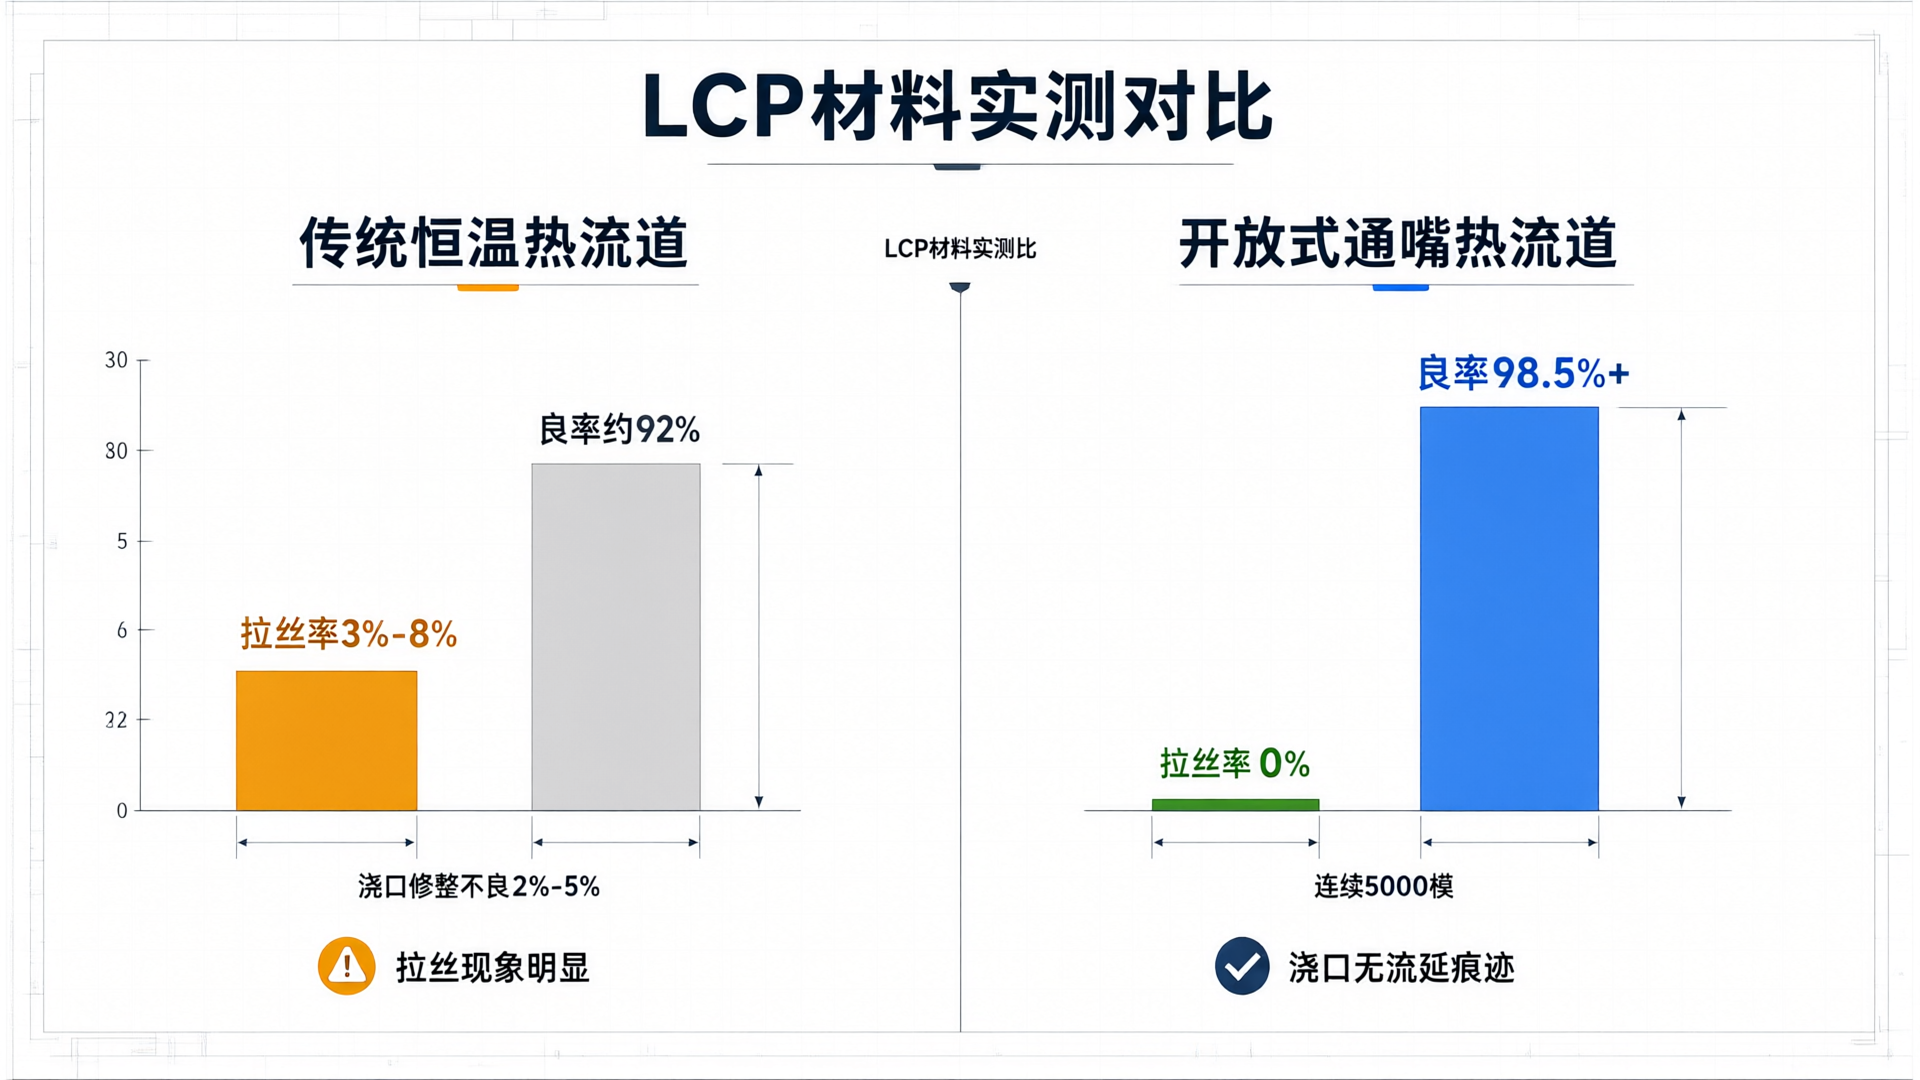
在使用传统恒温热流道的产线上,LCP注塑的拉丝率通常在3%-8%之间,流延导致的浇口修整不良率另计约2%-5%。切换到SD 直通嘴热流道后,我们将嘴尖温度在注射阶段设定为350℃,开模前2秒内主动降温至290℃。单次连续5000模实测中,拉丝与流延相关不良明显下降,产品良率从约92%提升至98.5%左右;该结果来自特定模具与工艺条件,不代表所有工况。
LCP的低黏度特性在动态变温下反而成为优势——降温速度快,凝封更稳定。
PA9T材料实测:高温尼龙的凝封挑战
PA9T(聚酰胺9T)是一种半芳香族高温尼龙,广泛应用于汽车电子连接器与线束连接器。其加工温度约300-340℃,黏度较LCP高,但吸湿性强,熔体对温度波动的敏感度同样不低。
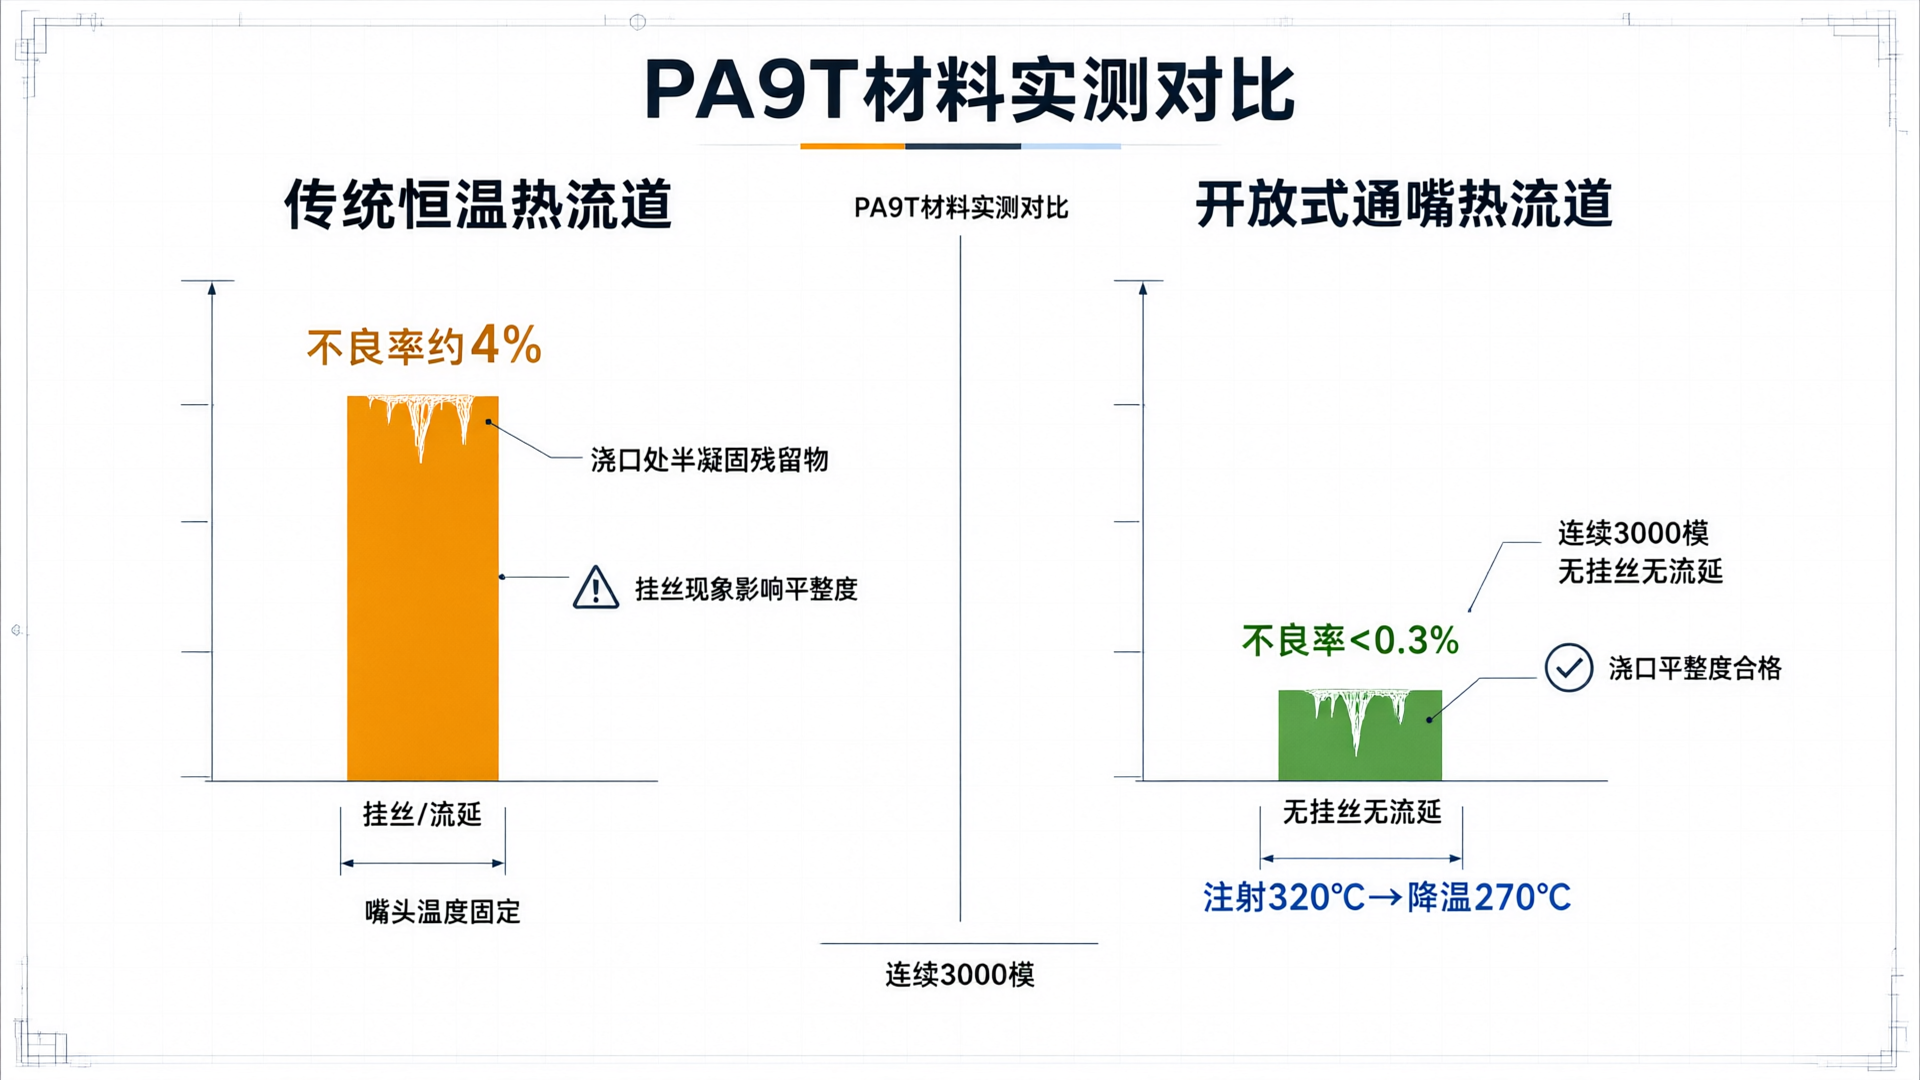
PA9T在传统恒温热流道上的典型问题是浇口处偶尔出现半凝固状态的残留物,既不是明显的拉丝也不是流延,而是一种“挂丝”现象,影响浇口平整度。实测中采用SD 直通嘴热流道,注射阶段嘴尖温度320℃,开模前降温至270℃。连续3000模测试中,挂丝与流延明显减少,拉丝与流延相关不良率从约4%降至0.3%左右。
PA9T的凝封窗口比LCP略宽,动态变温对良率改善仍有帮助。
两种材料的对比启示
LCP与PA9T的实测结果表明,SD 直通嘴热流道的动态变温技术对不同材料均有效,但工艺参数需要根据材料特性调整。LCP黏度低、对温度敏感,降温幅度需要更大、速度需要更快;PA9T黏度较高、凝封窗口较宽,参数调整的容错空间更大。
两种材料的共同点是:当嘴尖温度能够跟随工艺阶段主动变化,拉丝与流延可以从结构上得到改善,减少对事后补救的依赖。这也是SD 直通嘴设计相比针阀式方案的特点之一:流道通畅、不依赖机械运动部件,额定工况下维护周期最长可达一年。
精密注塑的良率提升往往不是靠单一环节的优化,而是从浇口状态入手减少不良产生的条件。SD 直通嘴热流道配合主动动态变温,为连接器注塑提供了一条可验证的技术路径。
按材料与缺陷匹配

扫码登记