
本文目录
在 LCP、PA6T、PA9T、PPS 等高温材料的注塑中,拉丝、流延与堵嘴是较为常见的浇口故障。现场通常通过调整温度、射速与保压时间进行改善:降低温度可以减轻拉丝,减小射速可以缓解流延,缩短保压可以暂时减轻堵嘴。但经过一段时间或更换批次后,问题往往再次出现。
这类反复并不完全取决于调机水平,也不完全由材料批次决定。恒温热流道需要在射胶、保压与开模三个阶段之间维持同一个温度设定,这一结构条件本身限制了参数调整的空间。
浇口在三个阶段分别需要什么
原理解析视频
原理解析视频00:35
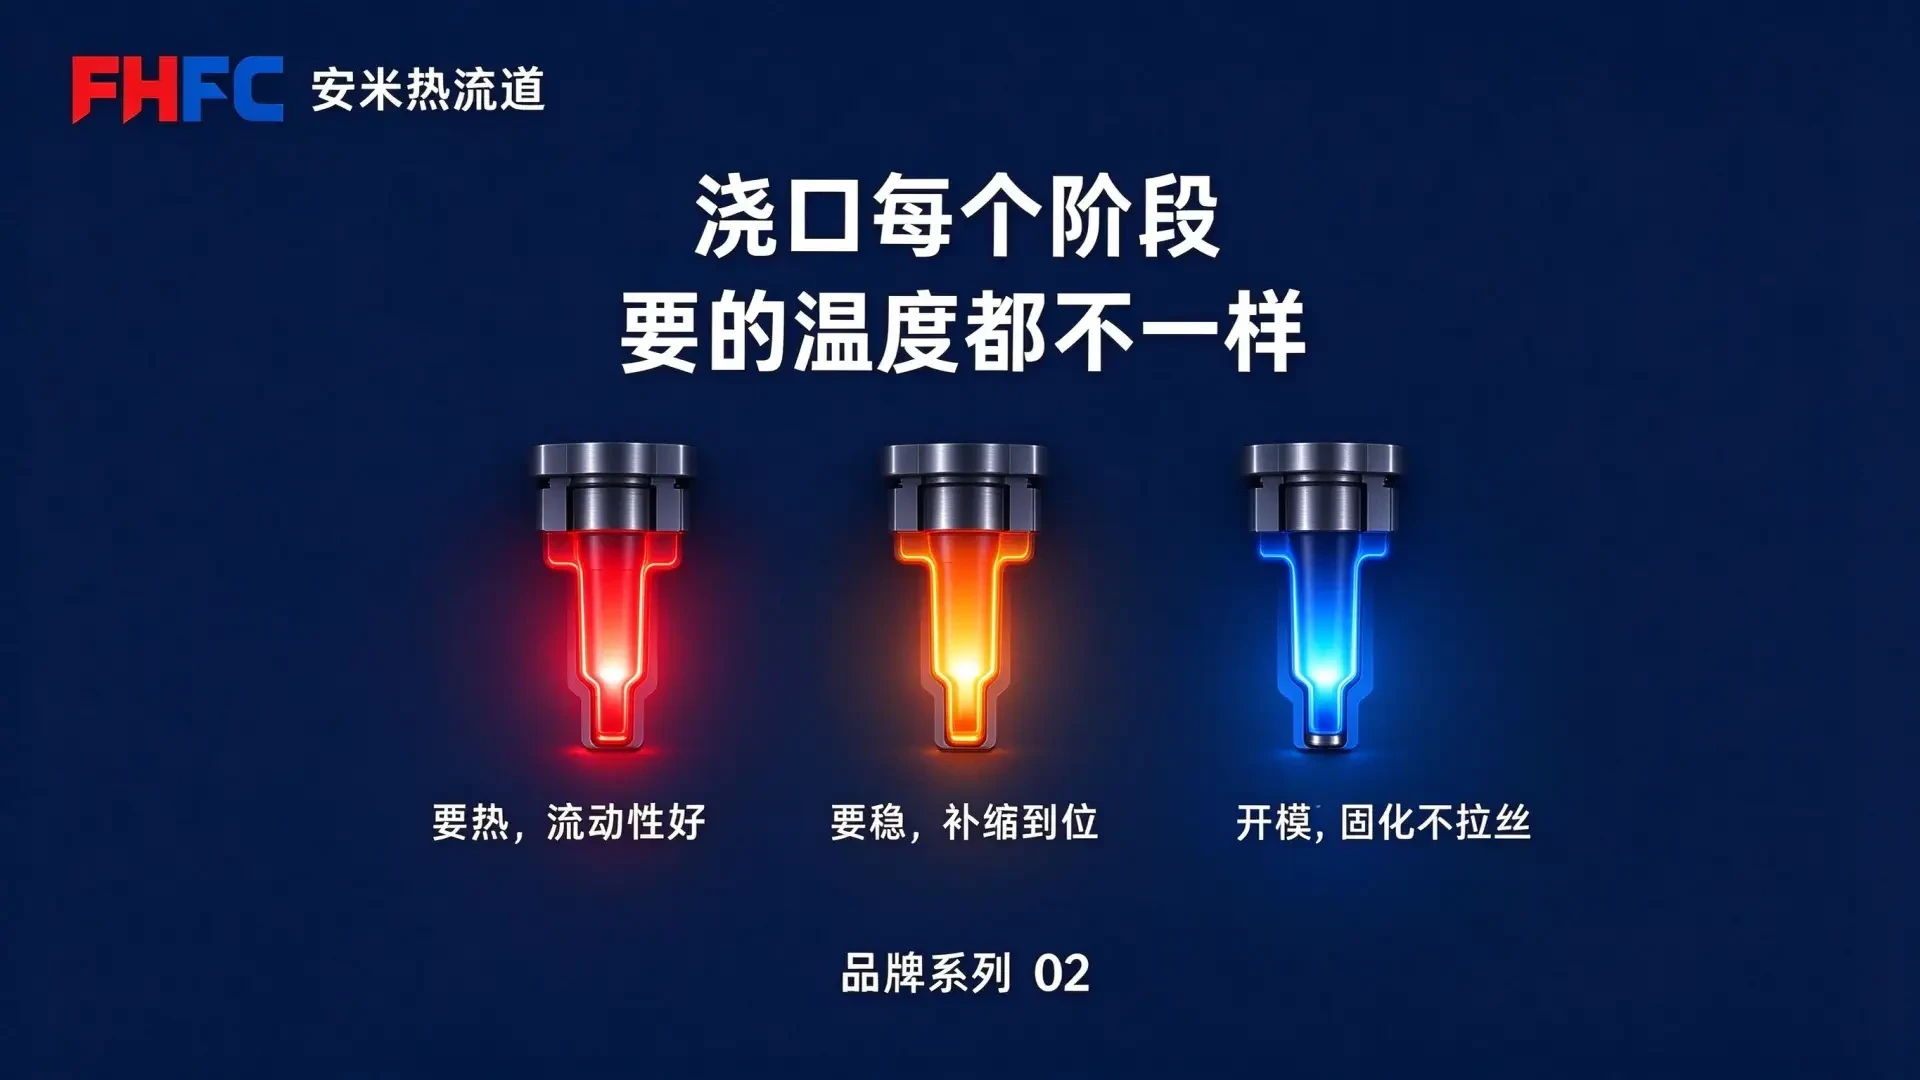
浇口是熔体由热流道进入模具型腔的通道。在一个注塑周期内,射胶、保压与开模对浇口温度的要求并不相同。
射胶阶段,熔体需要在较短时间内完成充模。浇口温度偏高有利于保持流动性,降低充填不足与熔接痕明显的风险;温度偏低则可能使熔体在浇口处提前降温,影响充填稳定性。
保压阶段,浇口不宜过早固化。若浇口先于型腔完成封胶,补缩通道中断,容易出现缩痕、尺寸波动与内应力上升。此时需要浇口温度保持相对稳定。
开模阶段,浇口处的熔体应已完成固化。若仍处于熔融状态,开模时容易被拉出,形成拉丝或滴料;这也是流延与浇口挂胶的主要来源之一。
恒温结构为何难以同时满足三个阶段
传统恒温热流道将整支热嘴维持在一个设定温度下,射胶、保压与开模共用同一温度。该温度通常由上机验证确定,需要在充填与封胶之间取得平衡。
设定偏高时,射胶流动性较好,充模相对顺畅;但开模前浇口固化不足,拉丝与流延的风险随之上升,材料在高温区的停留时间也会延长。
设定偏低时,开模前浇口较易固化,拉丝与流延有所减轻;但射胶阶段熔体降温加快,可能出现充填不足、熔接痕明显,甚至因流动阻力上升而增加堵嘴概率。
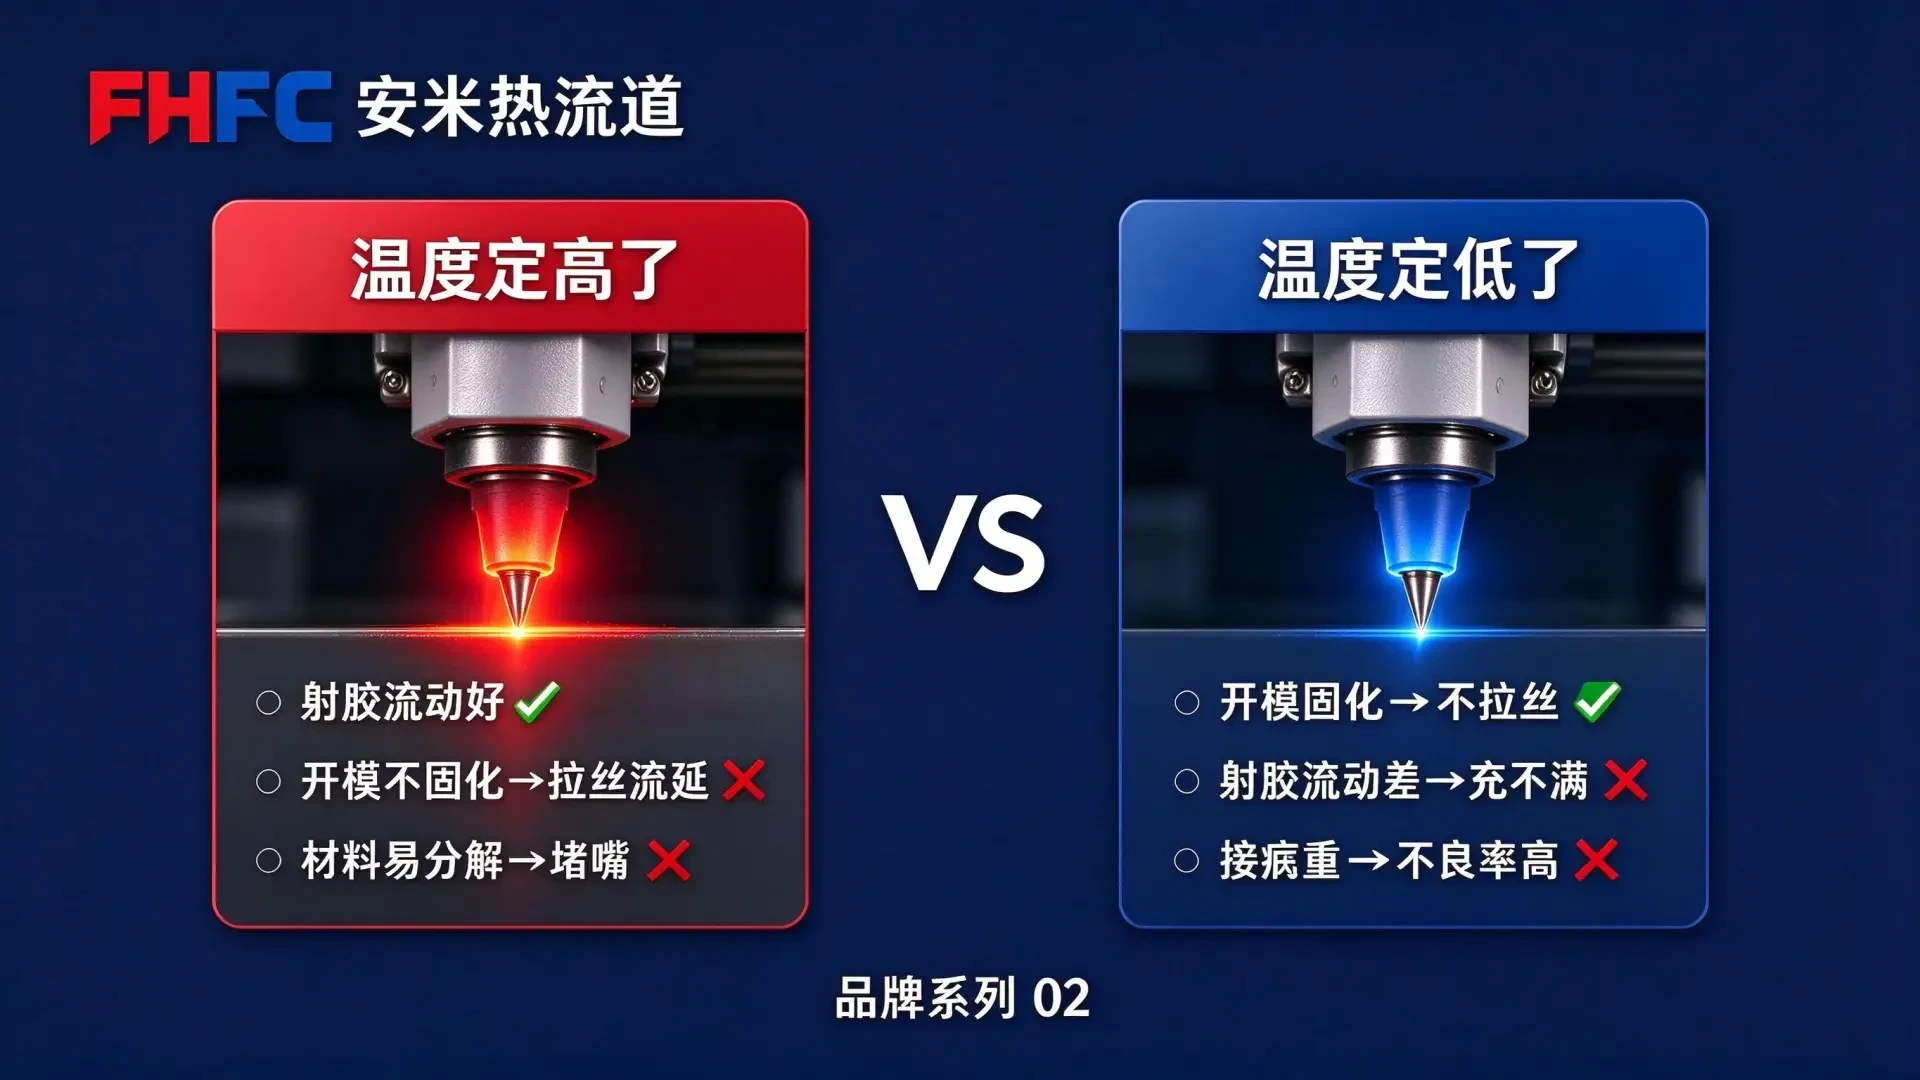
因此,调机的主要作用是在既有结构下改变折中点,而不是消除这一取舍。参数可以在某一组材料、结构与成型周期下取得短期改善;换料、换模或环境条件变化后,往往需要重新调整。
堵嘴的形成机制
LCP、PA9T 等材料对高温停留时间较为敏感。恒温条件下,熔体在热流道内持续受热,停留时间越长,分解与碳化的可能性越高。
分解产物逐步沉积在浇口与流道壁面,使流通截面减小,最终表现为堵嘴。该问题与温度设定、停机时间、换料与清机流程均有关;单纯降低温度可能减轻碳化,但同时影响充填,形成另一组取舍。
在实际生产中,堵嘴往往与拉丝、流延交替出现:为解决拉丝而降温,充填变差;为提高流动性而升温,碳化加快。这种交替正是恒温结构下参数空间受限的表现。
浇口动态变温的处理方式
急热急冷热流道将浇口区域的温度按阶段控制,而不是在整个周期内维持同一温度。温度调节集中在浇口附近,型腔温度与模具冷却水路不随之改变。
射胶阶段升温,以保持熔体流动性;保压阶段维持稳定温度,保证补缩;开模前快速降温,使浇口处熔体固化封胶。由此,三个阶段不再共用同一个温度设定。
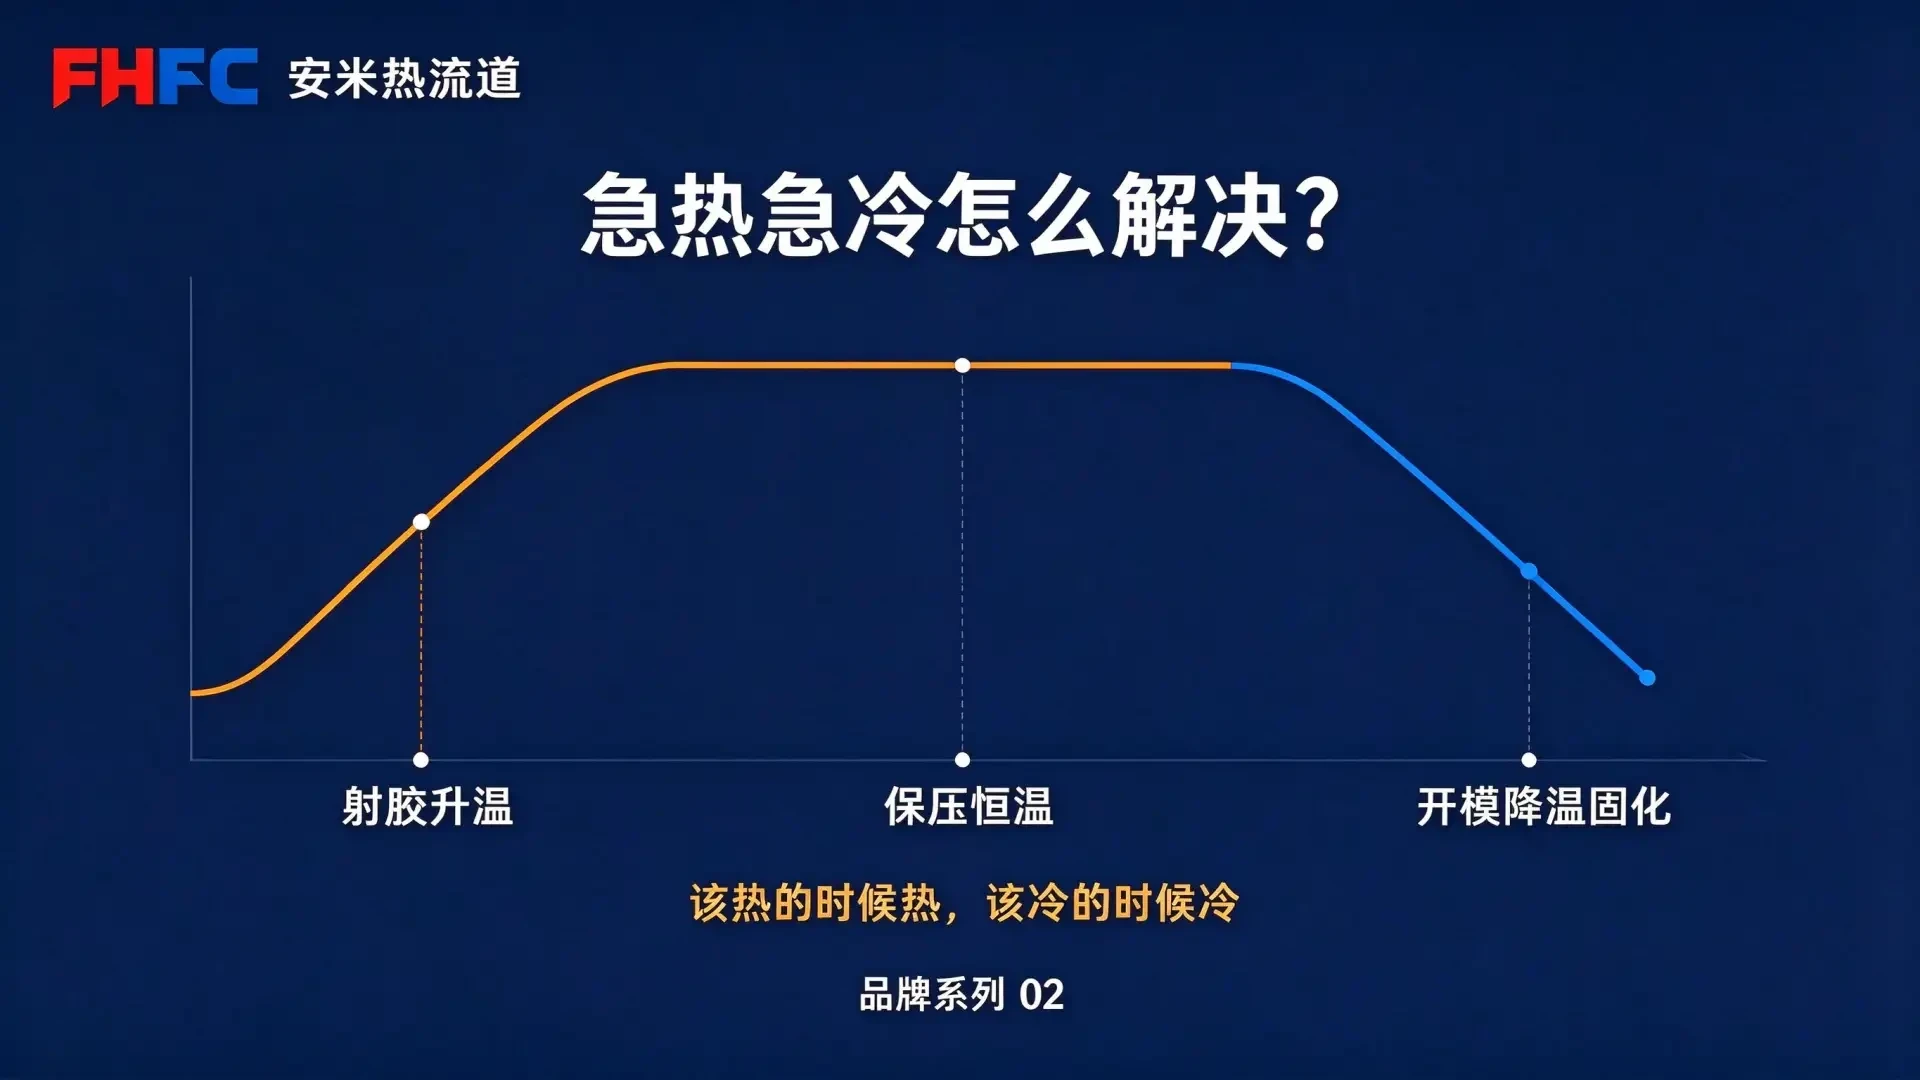
这一方式不能替代合理的模具结构、材料干燥与工艺设定,但可以在结构层面减少拉丝、流延与堵嘴的发生条件,并缩短材料在高温区的停留时间。实际效果仍需结合材料牌号、壁厚、腔数与成型周期,通过上机验证。
继续依赖调机的隐性成本
在单件或小批量生产中,调机与人工修整的成本不易显现;在多腔精密连接器量产中,这些成本会被放大。
拉丝与流延需要人工修整,堵嘴需要停机拆检,二者都会占用机台时间;参数反复调整会增加上机验证与调机工时;流延产生的薄片若留在产品内,可能带来短路或绝缘失效风险,造成批次报废。
这些成本通常分散在良率、稼动率、人工与报废四个环节,单独看并不突出,累计后会影响整体交付稳定性。
结语
高温料浇口缺陷并非单一参数问题。恒温结构在射胶、保压与开模之间存在固有取舍,调机可以在一定程度上缓解,但难以稳定消除。
若问题持续出现在多腔、薄壁或高温材料场景,建议先核对热流道结构与材料、成型周期的匹配性,再评估是否采用浇口动态变温方案。
如需进一步判断,可提供材料牌号、产品结构、腔数与成型周期,技术团队会据此给出适配建议。
按材料与缺陷匹配

扫码登记