
本文目录
在高温材料注塑中,拉丝、流延与堵嘴常被统称为浇口问题,但三者的表现、成因与调整方向并不相同。若未先区分缺陷类型,仅按单一方向调整参数,容易出现改善一种、加重另一种的情况。
本文分别说明三类缺陷的形成机制、常见条件与调机边界,并给出从结构层面处理的基本思路。实际生产仍需结合材料牌号、浇口结构、模具温度与成型周期判断。
拉丝:开模时浇口熔体尚未完全固化
缺陷辨析视频
缺陷辨析视频00:35
拉丝表现为开模时浇口位置被拉出细丝,严重时呈蛛网状。其直接原因是开模瞬间浇口处熔体仍未完成固化,动模后退时将其带出。
常见条件包括浇口温度偏高、冷却时间偏短,以及材料流动性较高。提高温度有利于充填,但会延迟浇口封胶;缩短冷却时间可以提高成型周期,但会压缩固化时间。
调机方向通常是降低浇口温度或延长冷却时间。但温度降幅过大时,熔体在浇口处降温过快,可能转为流延或充填不足,因此需要同时观察其他缺陷的变化。
流延:浇口表层先固化,内部熔体被挤出
流延表现为浇口附近渗出薄料片,或在停机时出现滴料。它与拉丝的成因并不相同:浇口表层冷却较快,先形成一层固化壳,而内部熔体仍处于可流动状态。
在保压作用下,内部熔体可能沿固化层的缝隙被挤出,形成薄片或挂料。常见条件包括浇口温度偏低、保压压力偏高,以及浇口直径偏小。
调机方向通常是提高浇口温度或降低保压压力。但温度提高后,开模前浇口固化不足,又可能加重拉丝。因此,流延与拉丝在恒温结构下往往相互牵制。
堵嘴:高温停留导致材料分解与碳化
堵嘴表现为浇口流通截面逐步减小,最终无法正常出料。拆检时常见浇口附近附着黑色碳化物,严重时延伸至流道壁面。
其形成与材料在高温区的停留时间有关。LCP、PPS 等热敏材料在持续受热条件下,分解与碳化的可能性上升;温度偏高、停机时间偏长、换料清机不充分,都会增加积碳风险。
调机方向通常是降低温度或缩短停留时间。但温度降低后,熔体流动性下降,可能出现充填不足或熔接痕明显。堵嘴的调整同样受到充填要求的限制。
三类问题的调机方向为何相互制约
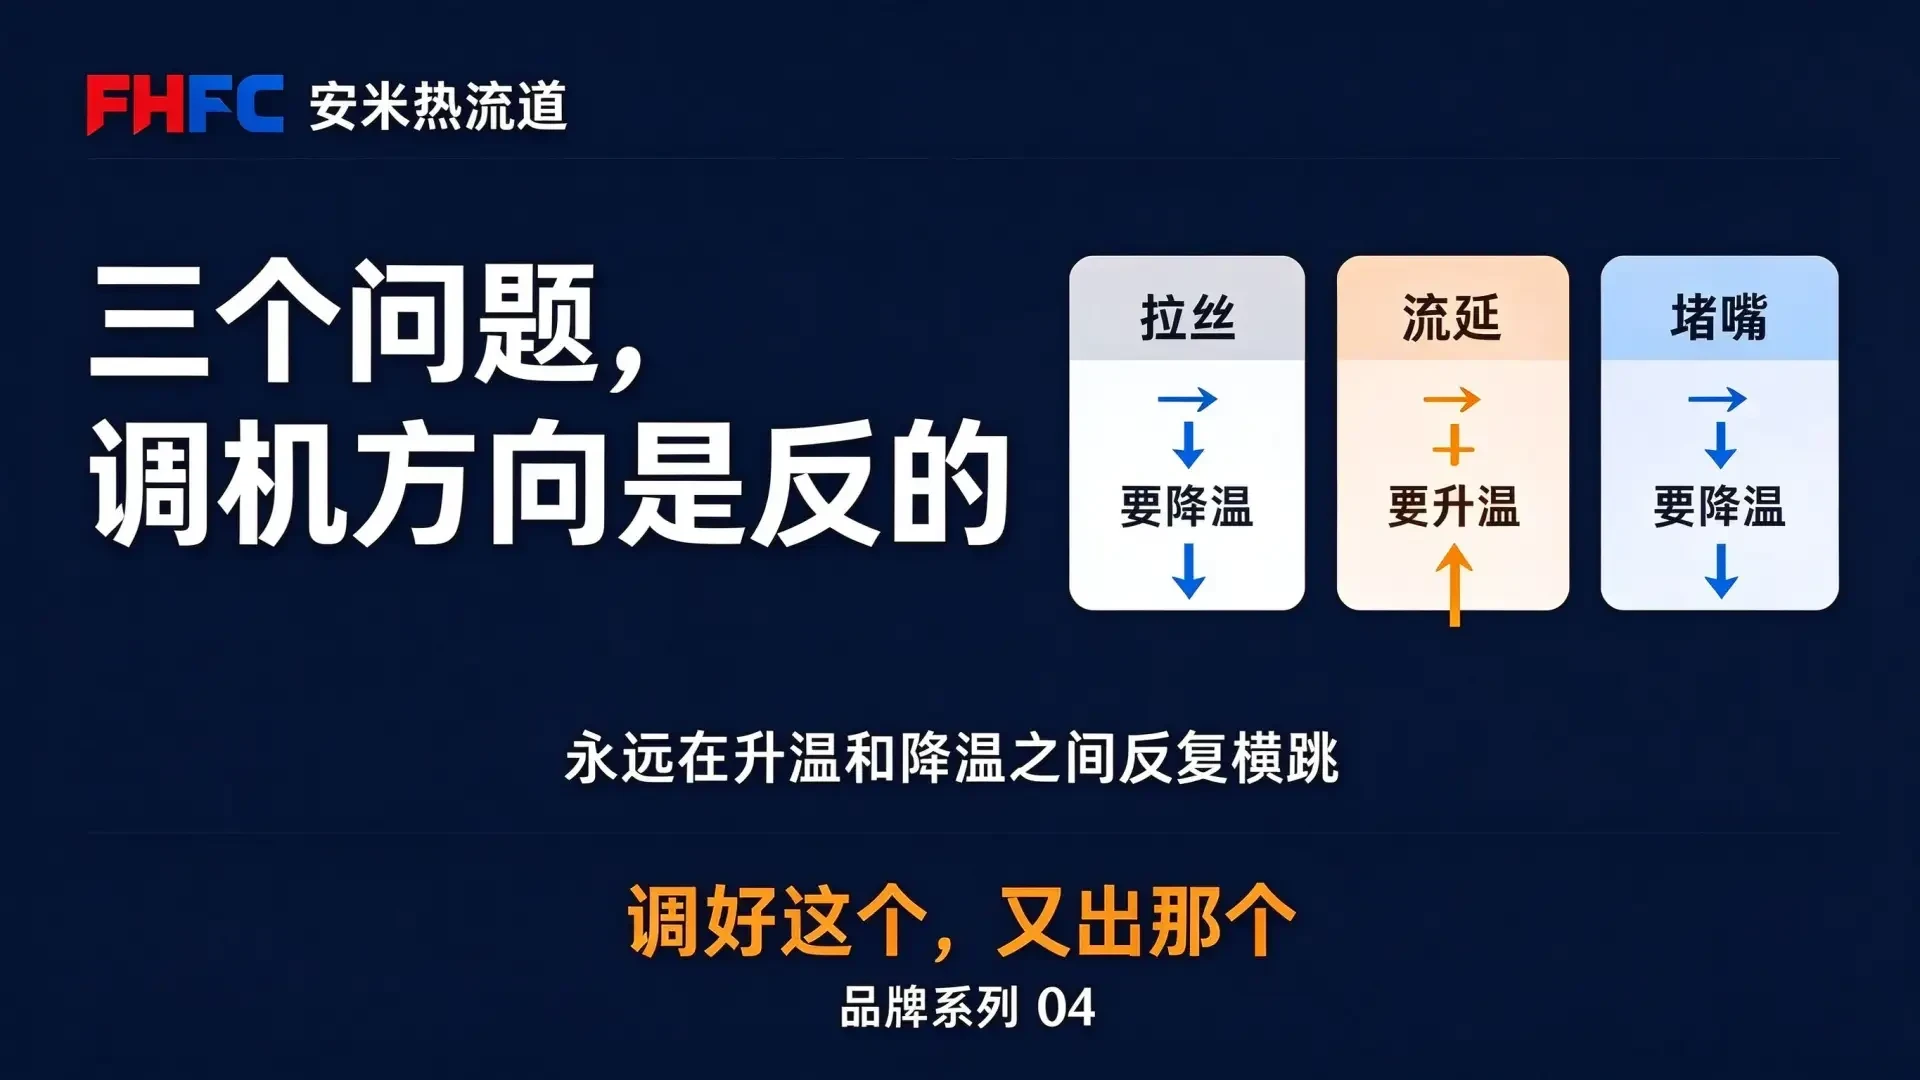
从表面看,三类问题对应三组参数:拉丝倾向降温,流延倾向升温,堵嘴倾向降温并缩短停留时间。三者的调整方向并不一致。
在浇口温度全程固定的结构中,参数只能取一个折中值。为拉丝降温,可能加重流延与充填不足;为流延升温,可能加重拉丝与碳化;为堵嘴降温,又可能回到充填问题。
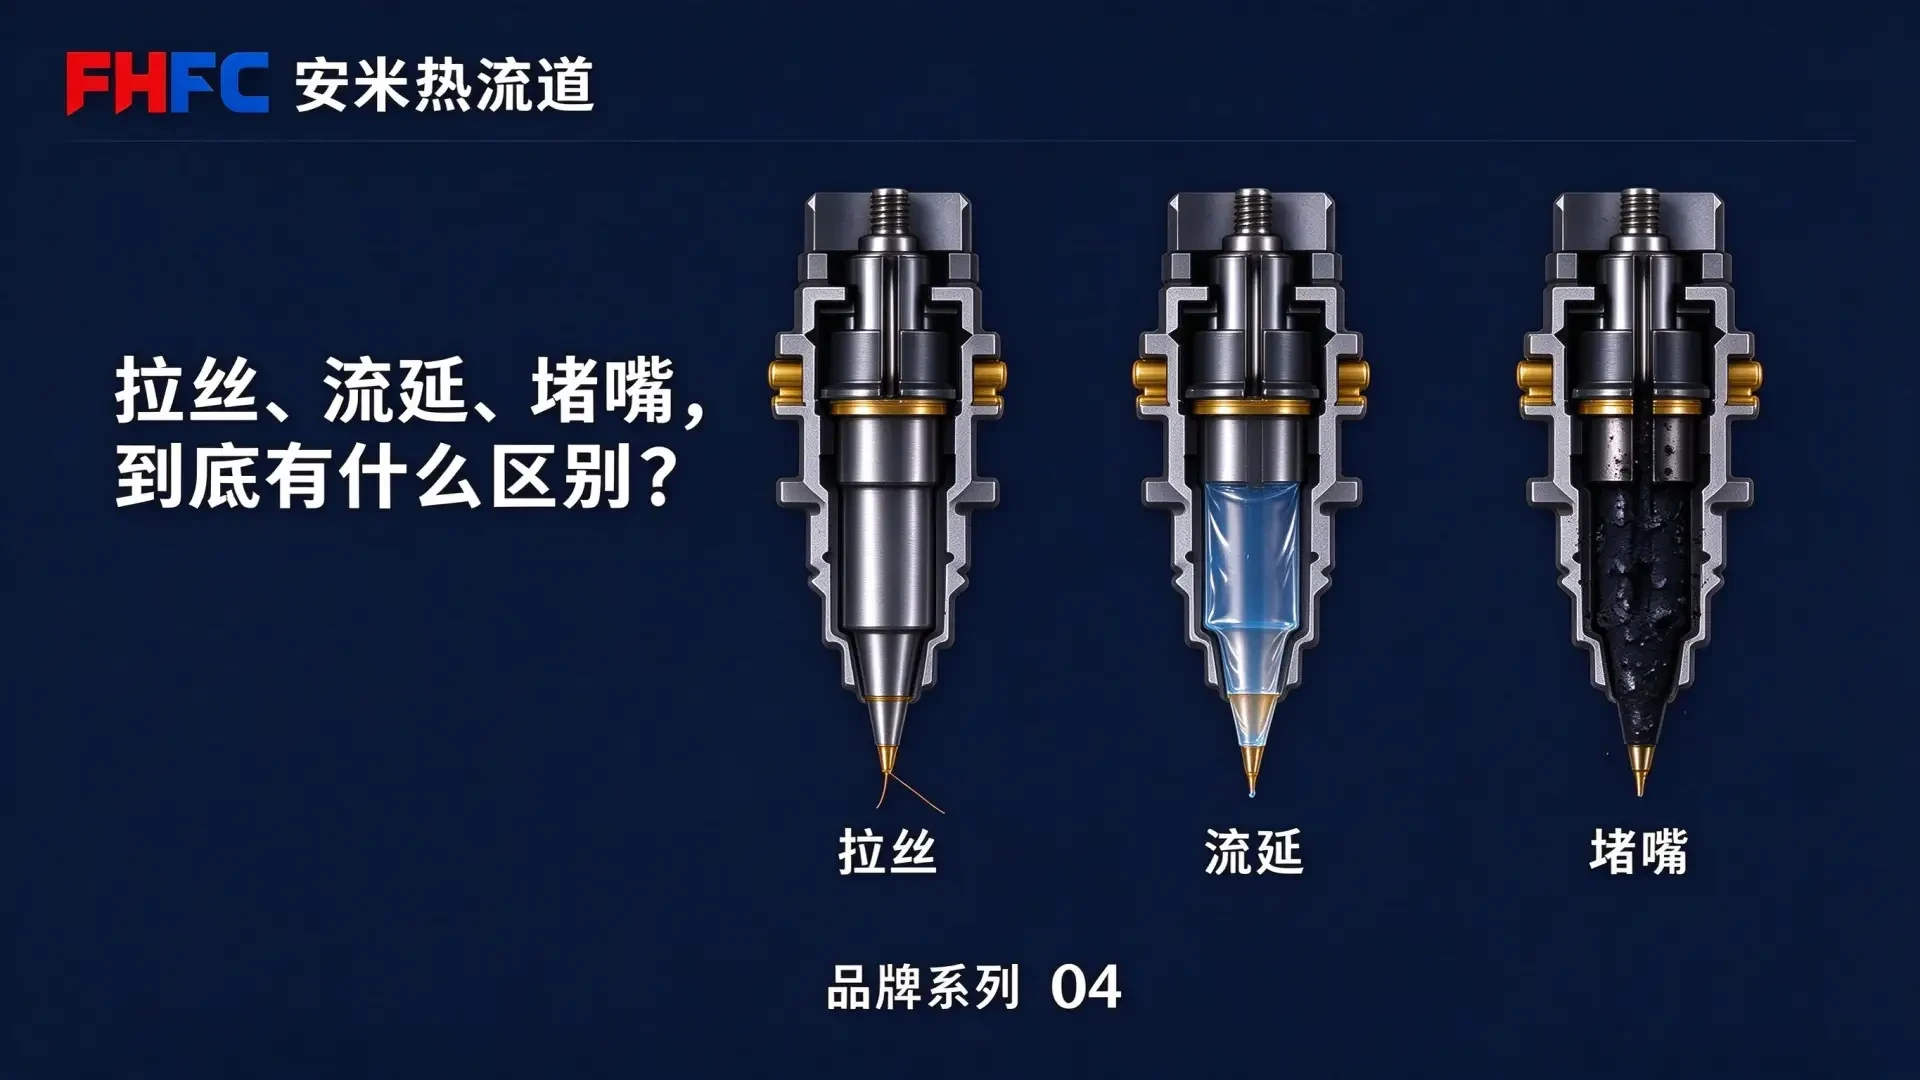
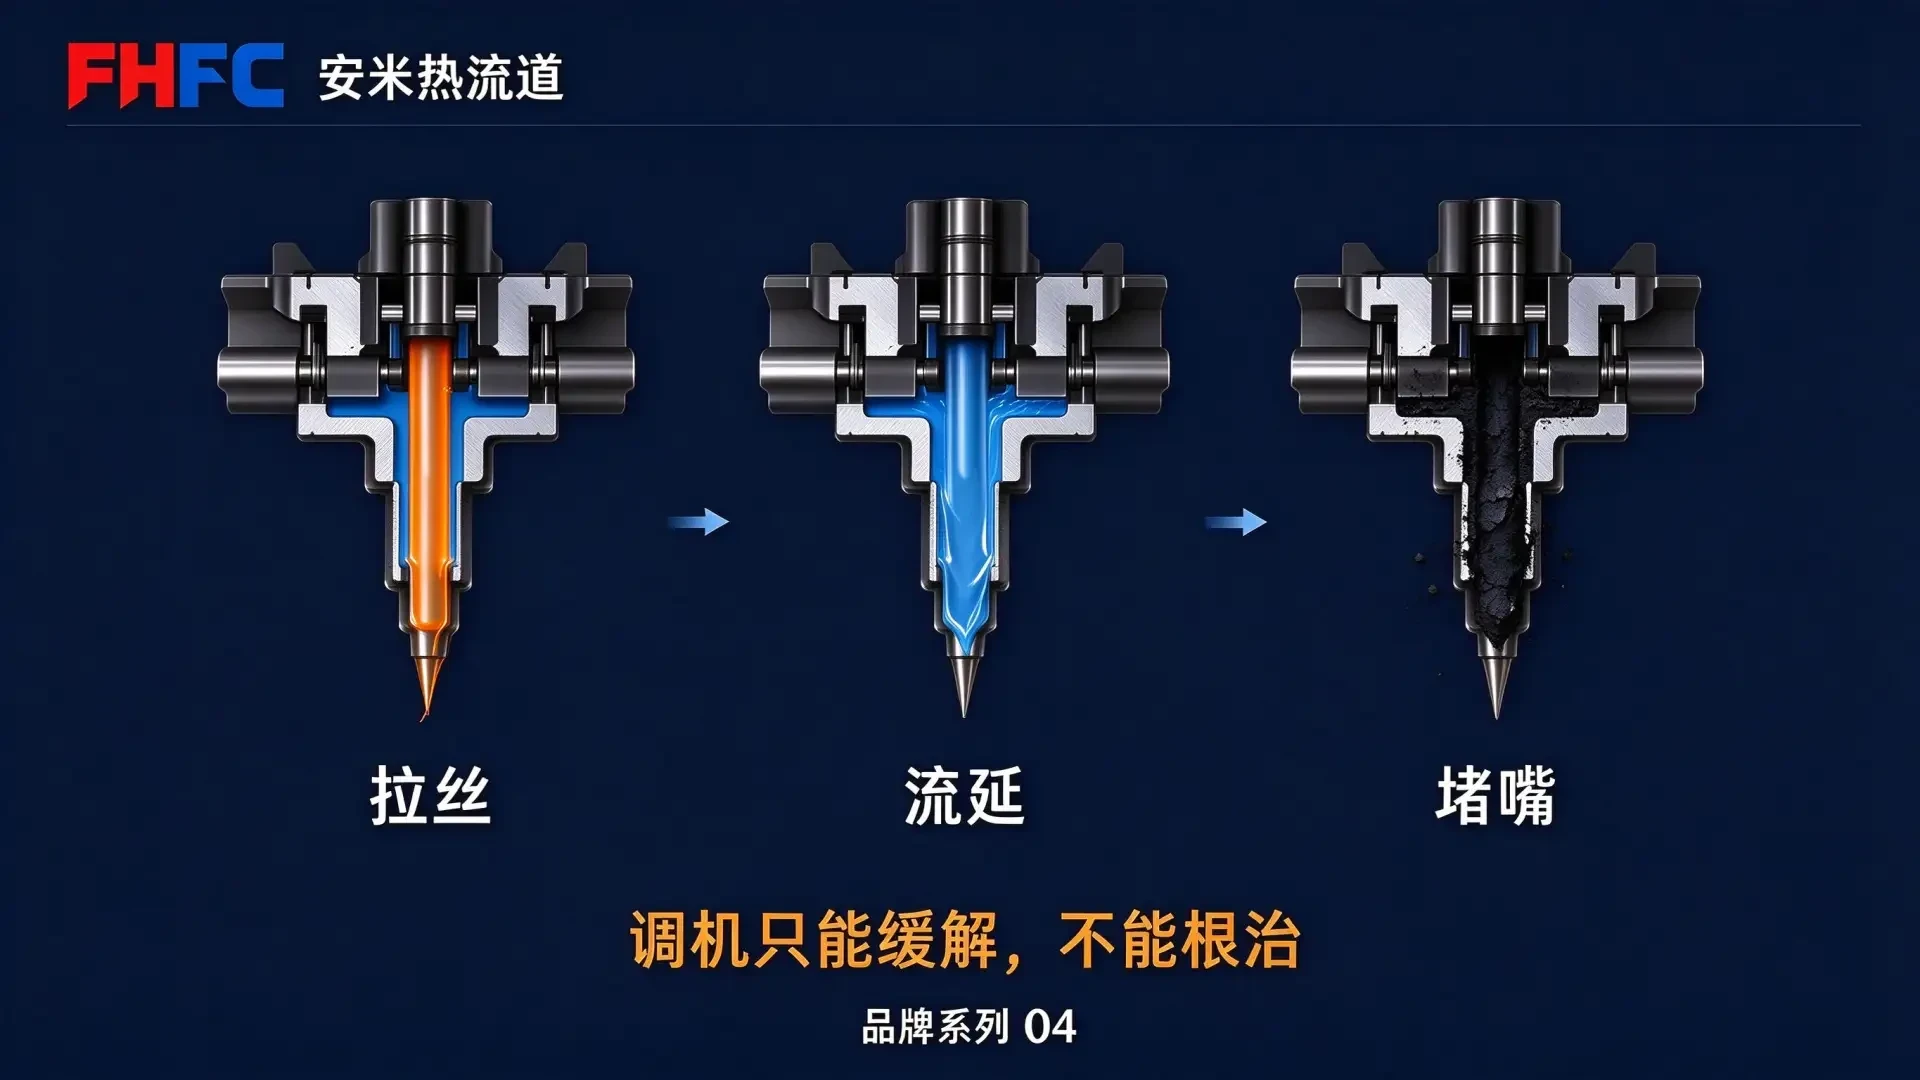
因此,调机的作用主要是改变折中点,而非同时消除三类缺陷。若问题在多腔、薄壁或高温材料场景中反复出现,需要进一步核对浇口结构与温度控制方式。
从阶段控温角度分别处理
浇口动态变温将温度按成型阶段拆分:射胶阶段升温,保持熔体流动性;保压阶段维持稳定温度,保证补缩;开模前快速降温,使浇口固化封胶。
这一方式可分别为充填、补缩与封胶提供对应的温度条件,并缩短材料在高温区的停留时间,从而降低拉丝、流延与堵嘴的发生条件。
需要说明的是,阶段控温不能替代合理的浇口结构、材料干燥、模具排气与工艺设定。实际效果仍受材料牌号、腔数、壁厚与周期限制,需通过上机确认。
现场判断顺序
现场处理时,可先确认缺陷类型:开模带出细丝属于拉丝;浇口渗料、滴料属于流延;出料截面减小并伴随碳化物属于堵嘴。三类缺陷可能同时存在,需要判断主次。
随后核对浇口温度、冷却时间、保压压力、材料干燥与停机记录,确认参数是否处于材料推荐范围。若调整后仅短暂改善,或在换料、换模后重复出现,应进一步检查浇口结构与温控方式。
结语
拉丝、流延与堵嘴并非同一种缺陷。先区分表现与成因,再判断调整方向,可以避免参数反复往复。
在浇口温度固定的结构中,三类问题存在结构性取舍,调机通常只能缓解其中一项或两项。若缺陷持续影响良率与交付,应结合具体工况评估阶段控温方案。
如需进一步判断,可提供材料牌号、浇口形式、腔数、成型周期与缺陷照片,技术团队会据此给出适配建议。
按材料与缺陷匹配

扫码登记