
本文目录
产品末端、熔接处、深腔底部出现烧黑、缺料、气泡或者一块闷痕,位置每次都一样。这是气穴与困气。
这篇说清气被困在哪个位置、怎么和银纹焦烧分开,以及为什么先解决排气再谈浇口温度。
一、出在哪
30秒看懂气穴困气
30秒看懂气穴困气00:31
最后充填点:末端、角落、深腔底部,气被熔体顶到最后没地方走。
熔接处:两股料会合时把气夹在中间,形成夹气痕。
筋位与柱位末端:结构薄、空间小,气最容易滞留。
二、根因
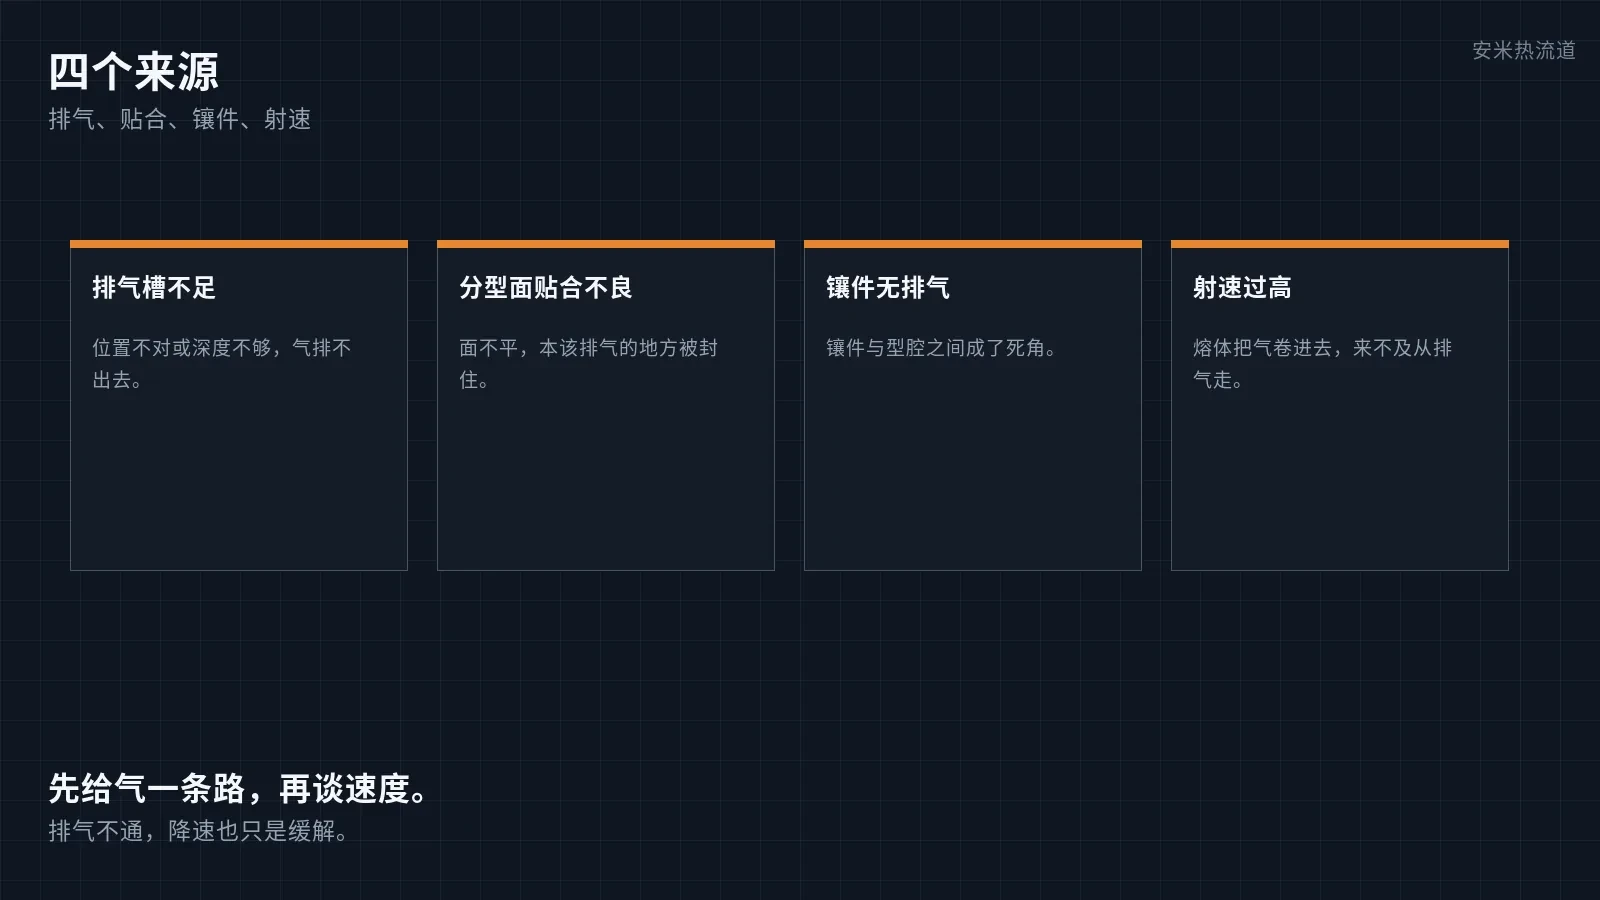
排气槽位置与深度不足:该排气的地方没有槽,或者槽太浅。
分型面贴合不良:面有变形或异物,气从缝里走不掉。
镶件与顶针无排气:配合间隙成了封闭死角。
射速过高:熔体前锋把气卷进去,排气来不及。
浇口位置不合理:流程末端离排气点太远,气被赶到没有排气的地方。
三、和银纹、焦烧分开
银纹是水分与气体在浇口附近形成的银白条纹,分布广。
焦烧是气被压缩后高温碳化,颜色深褐发黑,多在同一位置反复出现。
气穴是气没排出去留下的缺料、气泡或闷痕,位置固定在末端。
四、责任怎么分
模具这一环:排气槽与镶件排气、分型面贴合、型腔表面。
注塑机这一环:射速曲线与背压。
浇口与热流道这一环:浇口位置与流程长度,决定末端落在哪里。
五、怎么解决
在最后充填点与熔接处开排气槽,深度按材料黏度定。
分型面与镶件配合面检查贴合,必要时加排气镶件。
射速分段,末端降速,让气有时间从排气走。
用模流分析确认最后充填点,排气开在真正的位置上。
边界要说清楚:热流道升温不能替代排气。前五环没排净,先不要动浇口温度。
写在最后
气穴是气的问题,不是料的问题。 排气开对位置,末端才不会每次都烧黑。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记