
本文目录
末端缺料、熔接处烧黑、表面有闷痕,几处问题同时出现,位置都在最后充填的地方。这多半是排气不良。
这篇说清排气槽怎么开、开在哪里,以及为什么排气问题不能靠调浇口温度解决。
一、出在哪
30秒看懂排气不良
30秒看懂排气不良00:31
最后充填点:末端与角落,气被顶到这里。
熔接处:两股料会合夹气。
深腔顶部与盲孔:气上不去、出不来。
二、根因
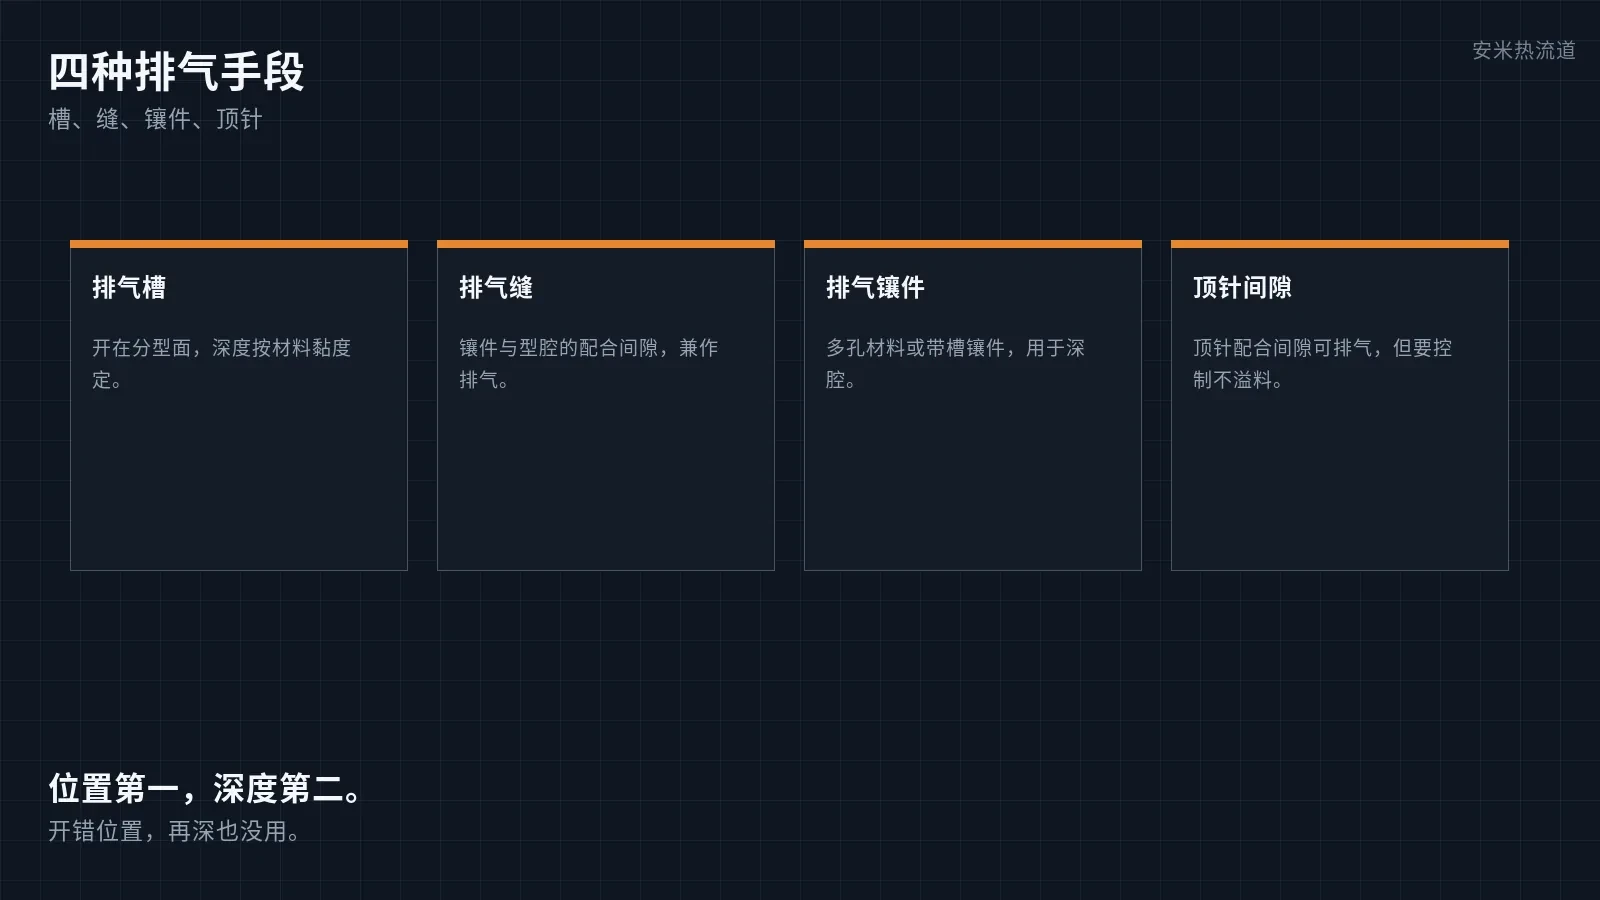
排气槽位置不对:开在结构方便处,不是气的终点。
深度不足或被堵:加工太浅,或长期生产被析出物堵住。
分型面贴合不良:面有变形、异物,气从缝里走不掉。
镶件与顶针无排气:配合过紧,成了封闭死角。
射速过高:气来不及排,被卷进熔体。
三、和气穴、焦烧分开
气穴是气没排出去的结果,表现为缺料、气泡、闷痕。
焦烧是气被压缩后碳化,颜色深褐。
排气不良是原因,气穴与焦烧是结果。治因不治果。
四、责任怎么分
模具这一环:排气槽、镶件与顶针配合、分型面。
注塑机这一环:射速与保压。
热流道这一环:浇口位置与流程,决定最后充填点在哪。
五、怎么解决
用模流分析确认最后充填点,排气开在那里。
排气槽深度按材料黏度定,位置避开溢料风险区。
深腔用排气镶件,盲孔加排气针。
定期清理排气槽,避免析出物堵住。
射速分段,末端降速,给气留时间。
边界要说清楚:热流道升温不能替代排气。排气不通,温度再准问题也还在。
写在最后
排气是模具的事,不是温度的事。 把槽开在气的终点,末端问题才断根。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记