
本文目录
PPS 在线对板上有一个很实际的优势:耐温高、吸水低、尺寸稳,过波峰焊不变形。所以不少线对板的本体用 PPS。
但锁扣这一块,用 PPS 的失败率明显高。装配线上常见的一句反馈是「一掰就断」。这篇讲清楚断在哪、为什么、怎么改。
断的位置几乎固定
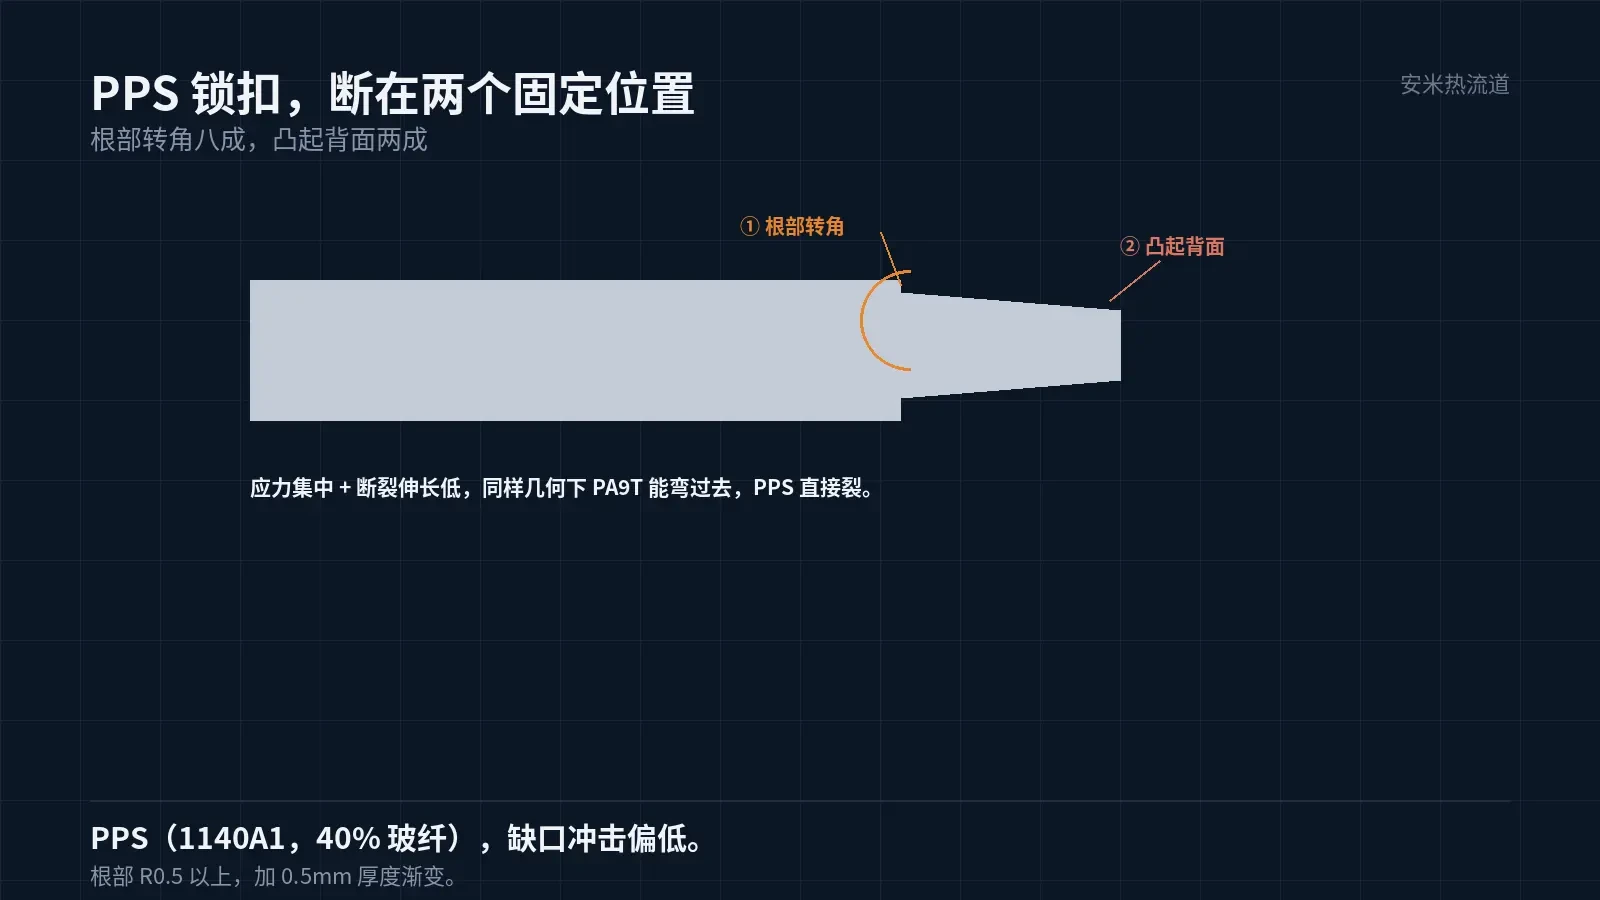
PPS 锁扣的断裂位置,八成在根部转角。剩下两成在凸起的背面。这两个位置都是应力集中点。
根部转角是几何突变处:薄片接到本体,厚度从 0.5mm 突变到 1.5mm,转角如果只有 R0.1,应力集中系数很高。
PPS 加 40% 玻纤,模量高、断裂伸长低。应力集中加上低伸长,就是脆断。同样几何下,PA9T 能弯过去,PPS 直接裂。
凸起背面是熔体流动的末端。玻纤在这里堆积、取向紊乱,强度比本体低。这一处断,往往是熔接痕或玻纤团聚。
所以「一掰就断」不是材料差,是几何与流动两个因素叠加。改其中一个,失败率就下来一半。
改几何:把应力摊开
根部转角给到 R0.5 以上,是第一条。转角半径每加 0.1mm,应力集中系数下降一档,成本只是模具多磨一刀。
第二条是加过渡段。薄片从 0.5mm 到本体 1.5mm,中间加一段 0.5mm 长的渐变,让厚度变化分散在长度上。
第三条是避免尖角。凸起的背面如果是直角,改 R0.2 的圆角,断裂位置会从背面挪开。
三条都是结构改动,要在开模前定。开模之后改钢位,成本是前者的几倍,而且交期拖长。
三条改完,锁扣的弯折寿命通常能翻一倍以上。这不是估算,是同类件改前后的实测对比。
改完要复测插拔力。圆角与渐变会改变锁扣的刚度,插拔力可能掉出下限,这一项要在首件就测。
如果插拔力掉了,先改凸起高度,不要改圆角。凸起是力的主因,圆角是寿命的主因,两个不要混着调。
如果件型是客户定的、不能改,那就只能换材料。PPS 的脆是材料属性,工艺改不了。
还有一个常被忽略的点:锁扣的拔模。薄片两面都要拔模,单面拔模会让厚度沿长度变化,薄的一端先断。
拔模角给 0.5–1°,两侧对称。角度小了脱模拉伤,角度大了厚度不均。这一条在薄片上比在大面上更要紧。
改流动:让玻纤别堆在薄片
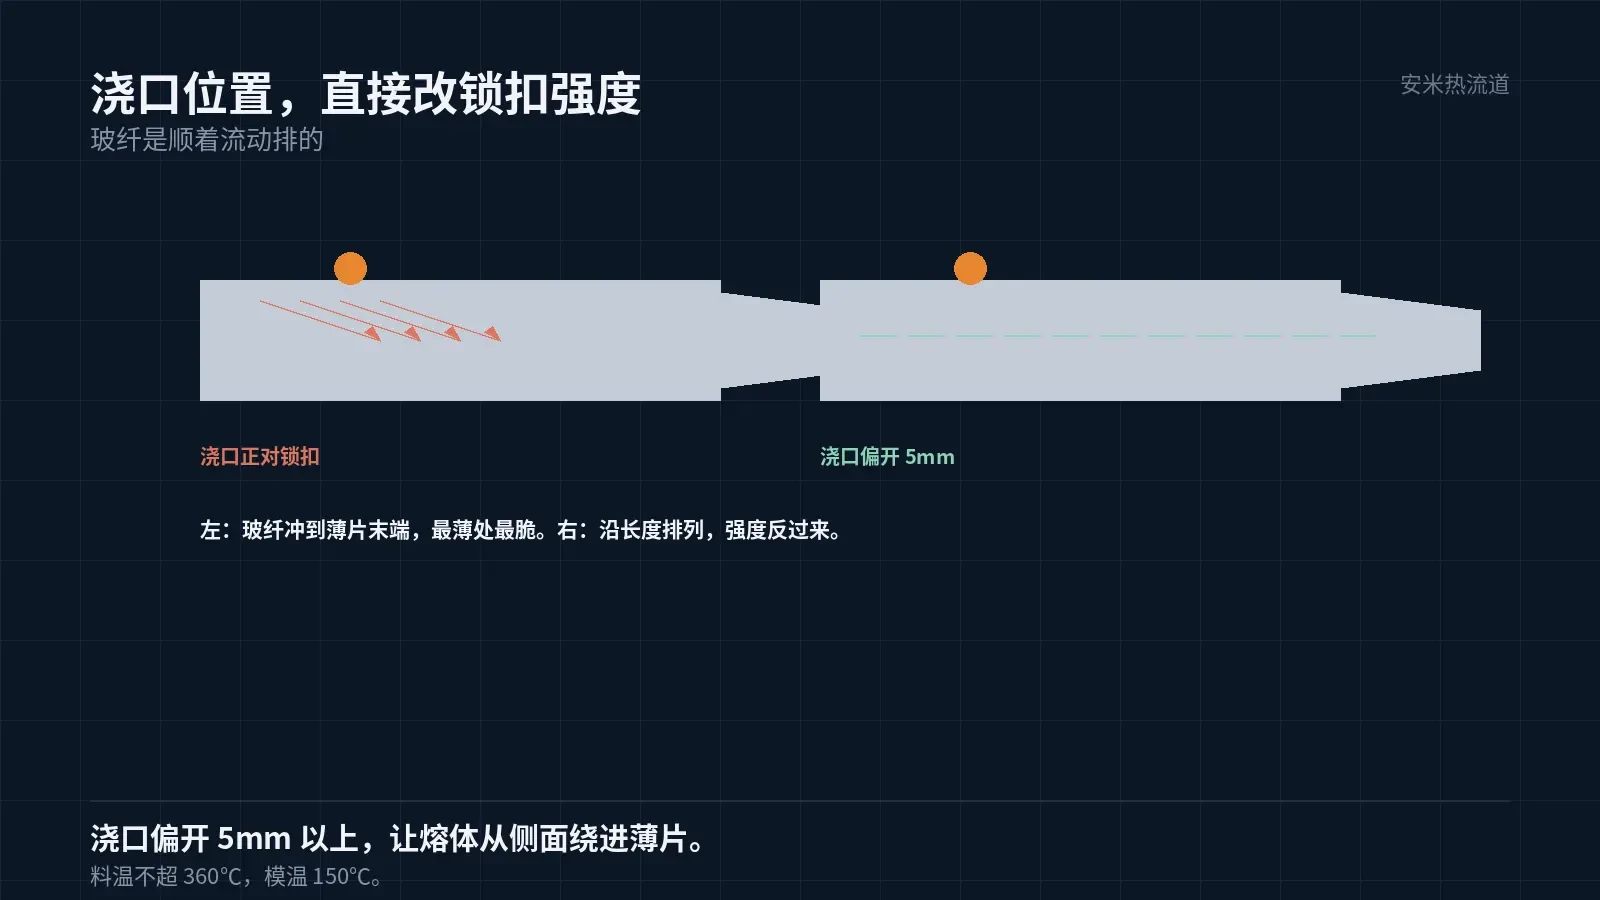
浇口位置决定玻纤走向。浇口正对锁扣,玻纤顺着流动冲到薄片末端,末端就是凸起背面——正好是最薄、最需要强度的地方。
把浇口偏开、让熔体从侧面绕进薄片,玻纤的取向会沿着薄片长度方向排列,强度反而好。这是浇口位置对强度的实际影响。
料温也要控。PPS 的料温不得超 360℃,喷嘴 310–320℃。温度过高,玻纤与树脂分离,末端富树脂、强度低;温度过低,熔体黏度高,玻纤折断。
模温 150℃ 是必须的。模温低了结晶不完全,件的韧性更差,锁扣更脆。这一条在缩短周期时最容易被牺牲。
PPS 的另一个代价:插拔手感
PPS 的模量高,插拔时塑件几乎不让。端子插进去,力全落在端子上,手感硬,端子的弹性行程被压缩。
对线对板这种插拔频繁的件,手感硬意味着客户体验差,也意味着端子疲劳更快。
缓解的办法是放大端子槽的间隙,让端子在槽内有活动空间。间隙放多大,要按端子的弹性行程算,不能凭手感试。
这一条又跟尺寸公差打架:间隙放大,保持力下降。两个指标要一起测,不能只测一个。
什么时候 PPS 是对的
线对板要过波峰焊、要靠近热源、要长期在 120℃ 以上工作,PPS 是对的。它的耐温与尺寸稳定在这一档里最合适。
反过来,件以插拔为主、锁扣承受反复弯折、工作温度不高,PA9T 或 PA46 更合适。
所以线对板的材料选择,要先问一句:这个件的主要失效模式是热老化还是机械疲劳。答案不同,材料不同。
验证
第一组做锁扣弯折:按客户插拔次数乘 1.5 倍,做往复弯折,记录断裂次数与位置。第二组做插拔力:测第一次与第一千次的力差。
第三组做过炉:波峰焊或回流焊后重测锁扣尺寸与弯折寿命。PPS 的好处就在这一组——过炉后数据几乎不变。
把件图、锁扣尺寸、插拔次数、焊接方式发来,我们按应力与浇口方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记