
本文目录
食品设备、医疗托盘、洁净室的观察窗,三个场景看着不相关,要求却撞在一起:透明、耐热、能反复清洗灭菌。
PEI 是少数能同时满足的料。
三个要求撞在一起
透明要求材料本身无定形或者结晶极细。半结晶的材料通常是乳白或者不透明。
耐热要求 Tg 高。Tg 低的材料,热水一泡就变形,蒸汽一蒸就软。
反复灭菌要求耐水解。蒸汽、碱洗、消毒剂,长期作用下材料不能开裂或者发雾。
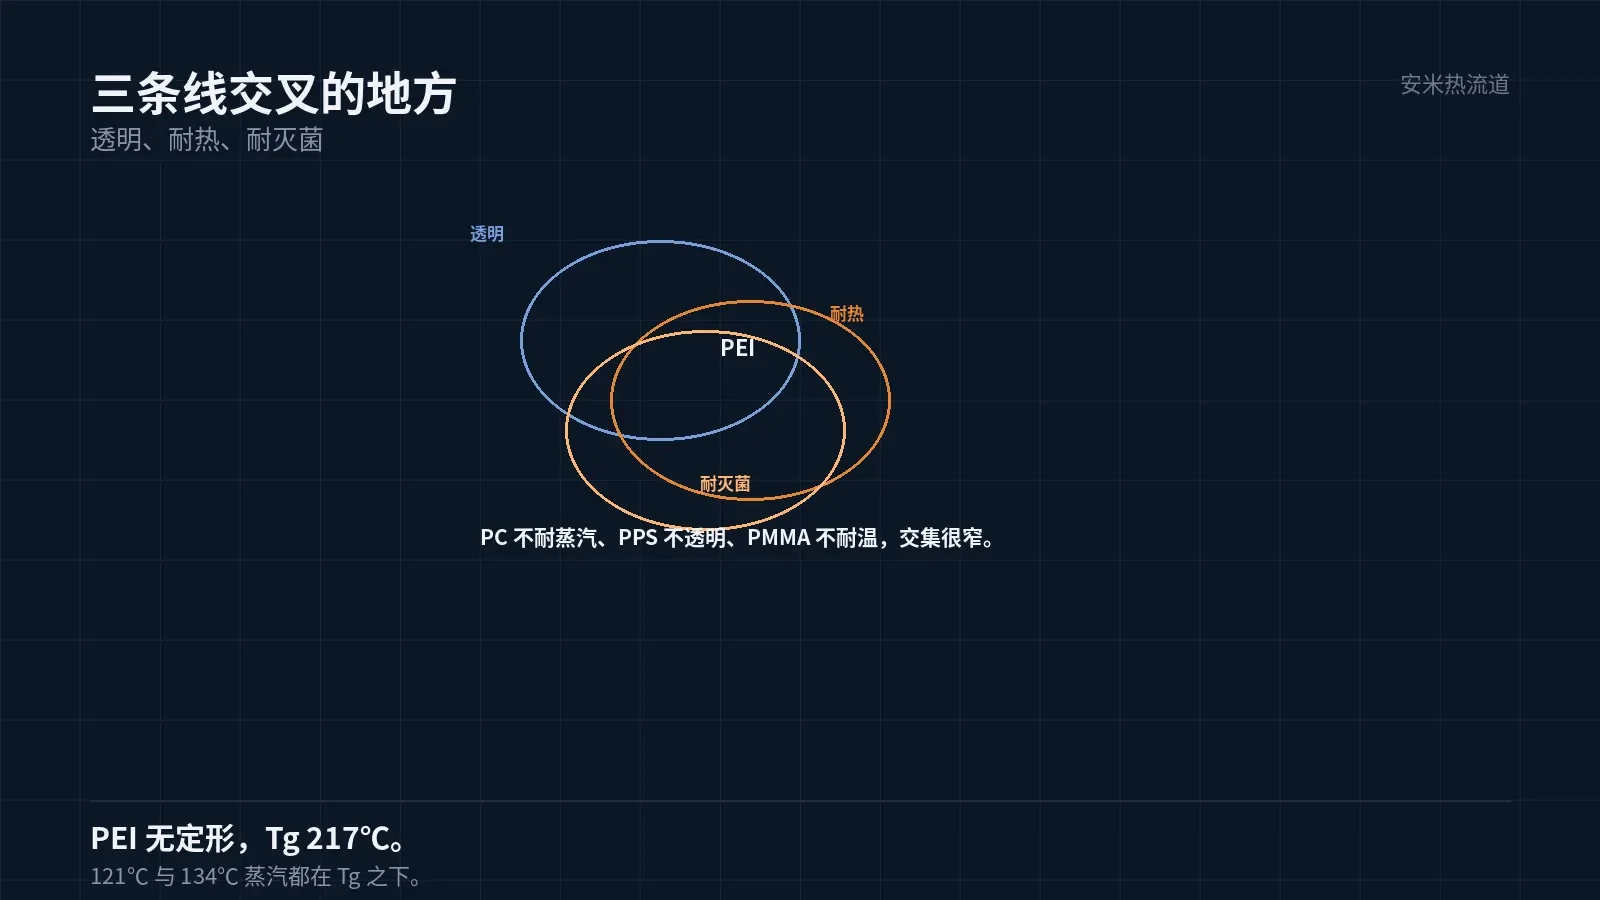
三个要求同时满足的材料很少。PC 透明但不耐蒸汽,PPS 耐热但不透明,PMMA 透明但不耐温。
还有一层是「看起来干净」。食品设备的件要易清洗,表面不能有肉眼看不见的凹坑与划痕。
PEI 的表面硬度中等,容易被刮花。设计上要把易刮的位置做圆角,或者加保护结构。
清洗剂的选择也要跟材料一起定。强碱清洗剂在高温下对 PEI 的侵蚀比中性清洗剂大得多。
所以设备厂通常会规定「清洗剂白名单」。材料方要按白名单核,不能只看灭菌温度。
还有一个候选是 PSU 或者 PES。它们也透明、也耐蒸汽,Tg 比 PEI 低一些,成本也低一些。
选 PEI 还是 PSU,看灭菌温度与次数。121℃ 的场合 PSU 够用,134℃ 反复多次就要 PEI。
PEI 是无定形材料,Tg 217℃,透明、耐蒸汽,正好落在这个交叉点上。
PEI 的数
SABIC ULTEM 1010 是非增强牌号:熔体 350–410℃、喷嘴 345–405℃、模温 135–180℃。
干燥 150℃、4–6 小时,含水 ≤0.02%。这个含水要求比其他材料严一个量级。
Tg 217℃,这是它能耐蒸汽灭菌的根本。蒸汽灭菌通常 121℃ 或者 134℃,都在 Tg 之下。
背压 0.3–0.7MPa。PEI 的熔体黏度高,背压太低,螺杆的混炼不够,件会有未熔的料粒。
这五个数是它的加工骨架。缺一个,件的性能或者外观就出问题。
透明怎么做出来
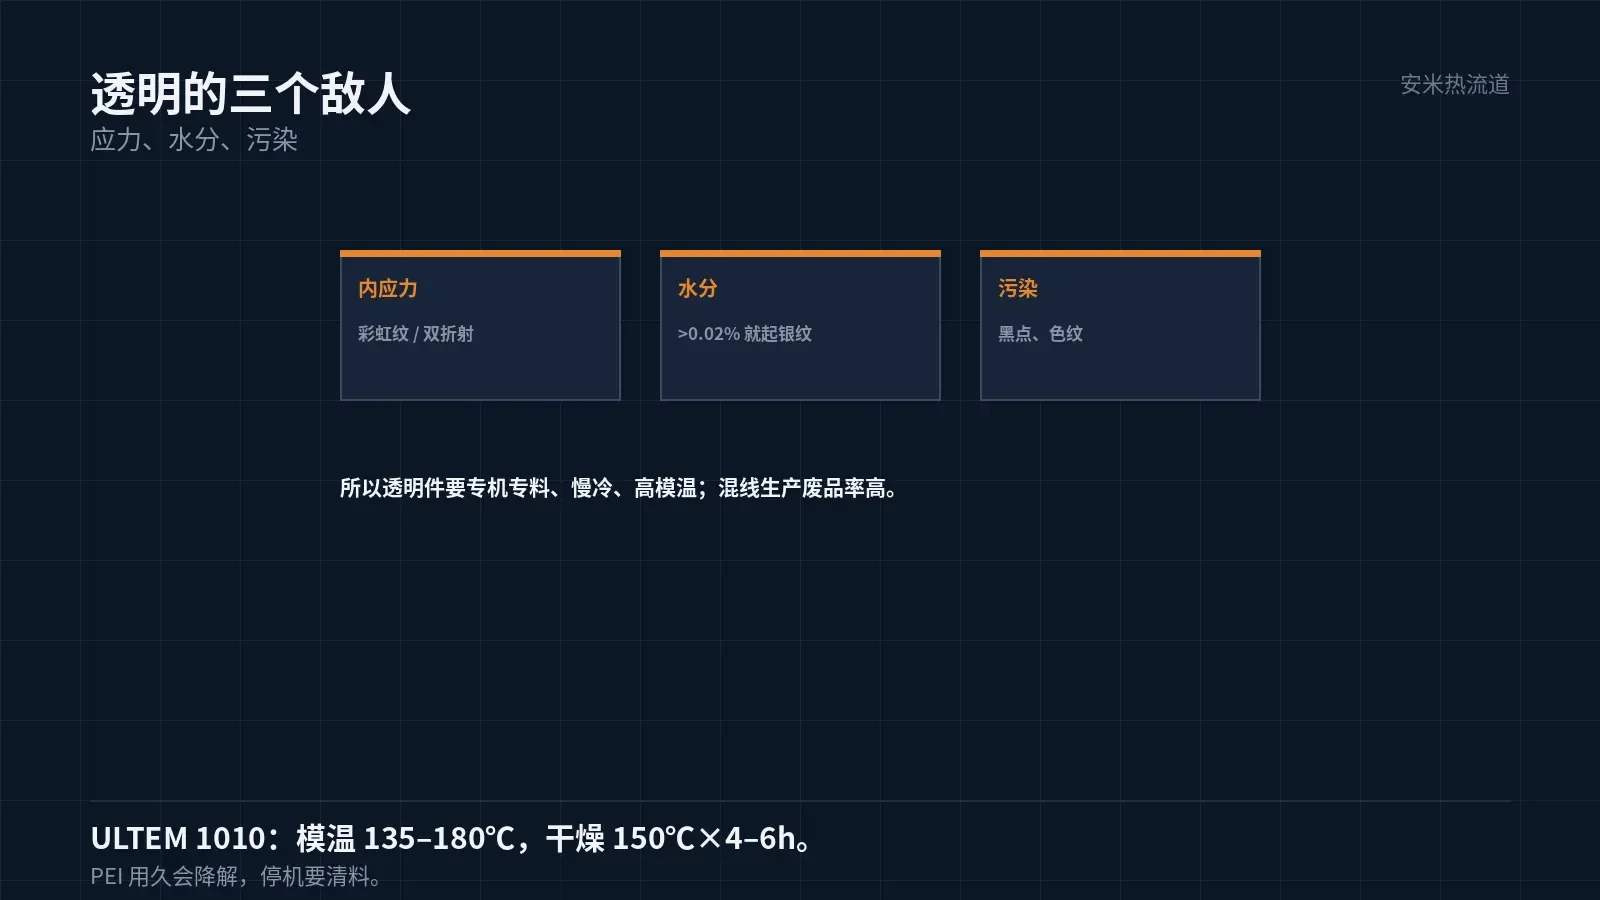
透明件的第一个敌人是内应力。应力双折射会让件出现彩虹纹,看起来像裂纹。
控应力的办法:模温高、保压适中、冷却慢。模温 135–180℃,取高值,让件在模内充分松弛。
第二个敌人是水分。含水超过 0.02%,熔体里就有气泡或者银纹,透明件直接报废。
第三个敌人是污染。料斗、料筒、流道里有别的料残留,透明件上就是黑点或者色纹。
所以透明件的生产,是「专机专料」的模式。混线生产,废品率高。
灭菌与清洗
蒸汽灭菌的温度在 121–134℃。PEI 的 Tg 217℃,余量足够,反复灭菌后不变形。
碱洗与消毒剂要单独核。强碱对 PEI 有应力腐蚀的风险,尤其是带内应力的件。
应力腐蚀的表现是件表面出现细裂纹,从应力集中的位置开始。这一条在厚壁件上更明显。
所以灭菌清洗后的件,要做「目视 + 染色渗透」的检查。裂纹肉眼看不见,渗透能显出来。
这一条在医疗与食品设备上是硬要求。件不断裂,但裂纹里藏污,就是卫生风险。
成型要点
PEI 属高黏度组,填充阻力大。薄壁件要用高射速与高模温,厚壁件要慢,避免内应力。
喷嘴 345–405℃,取中段。温度太低,黏度更高,填充难;太高,降解风险。
PEI 用久了会降解,与 PPS「滞留黏度不升」相反。停机要清料,不能长时间保温待料。
浇口按安米的口径,PEI 是 SD/VG/PVG/TP 均可。这是少数四种都能用的材料。
选哪一种,看件的外观与流道布置。透明件多用 SD,避免阀针留下痕迹。
验证
验证:透光率、雾度、尺寸、耐蒸汽灭菌(反复几次)、耐化学清洗、应力裂纹。
反复灭菌要跑多次。一次合格不代表十次合格,材料的性能会累积下降。
雾度的变化是最敏感的指标。灭菌几次后雾度上升,说明表面开始老化。
还有一条:食品接触合规。具体的法规与测试按客户市场定,材料方要提供合规声明。
把使用温度、灭菌方式、清洗剂、透光要求发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记