
本文目录
重载连接器装在设备上,环境温度高、插拔频繁、还要过载。外壳的选材,PA66 撑不住的地方换 PA9T。
换的核心是两个数:Tg 与吸水率。
重载的含义
重载连接器不是「重型」,是「额定电流大、插拔次数多、环境差」。常见于工业设备、轨道、机床。
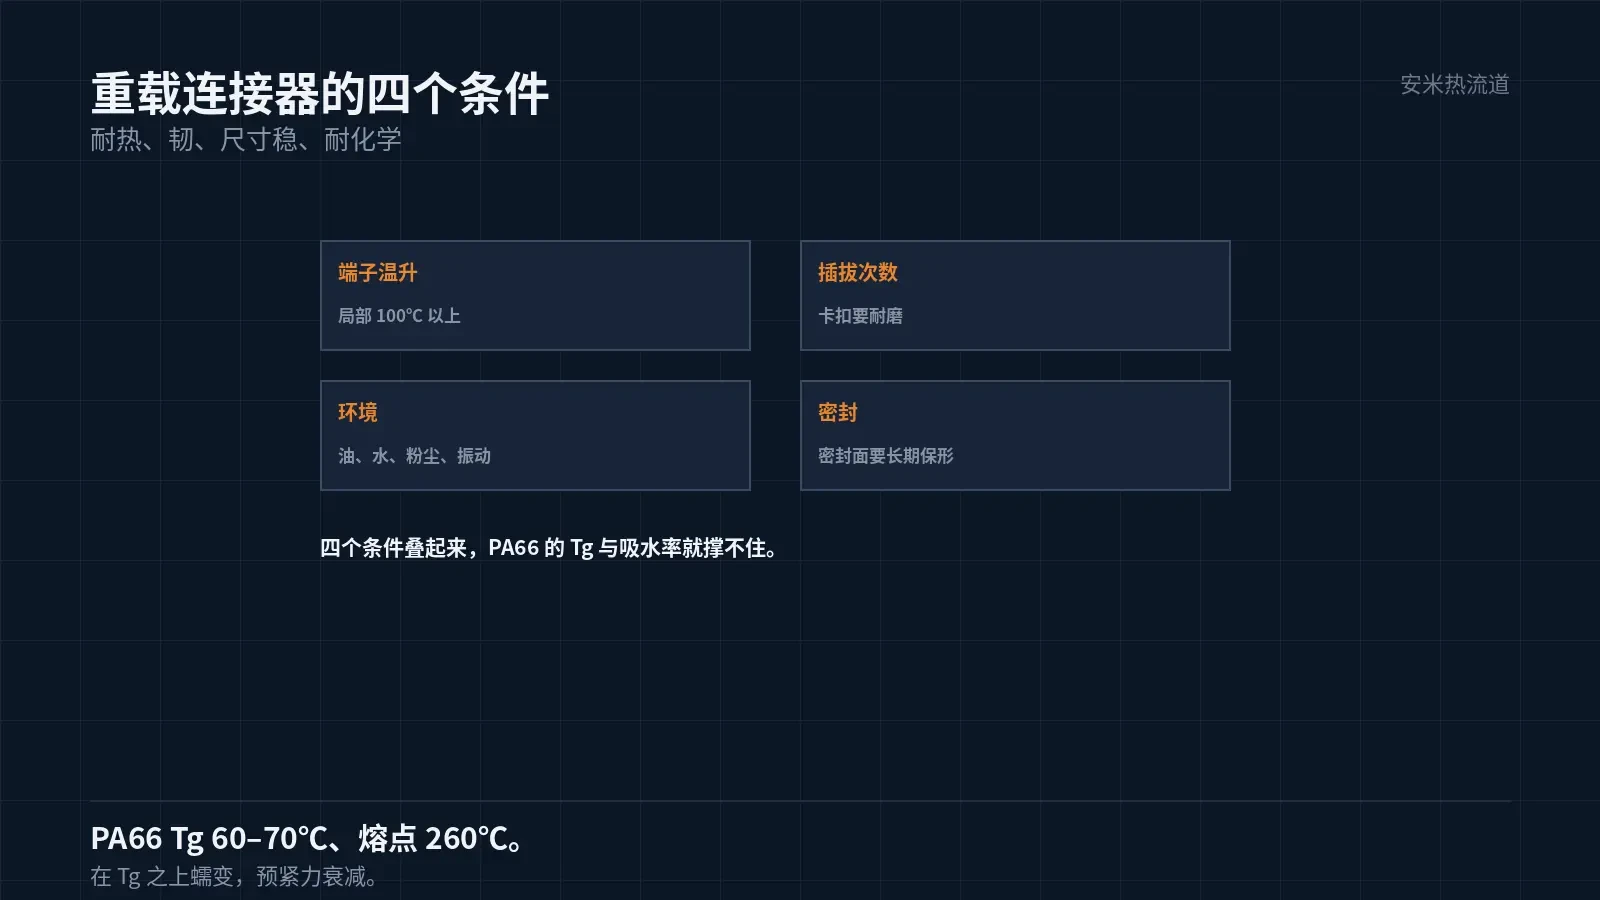
大电流带来发热。端子的温升会传到外壳,外壳的局部温度能到 100℃ 以上。
插拔次数多,外壳的卡扣与导向面要耐磨。材料太软,几次就松;太脆,几次就裂。
环境差包括油、水、粉尘、振动。外壳要密封,密封面要长期保持形状。
四个条件叠起来,对外壳材料的要求是:耐热、韧、尺寸稳、耐化学。
PA66 在哪一关掉队
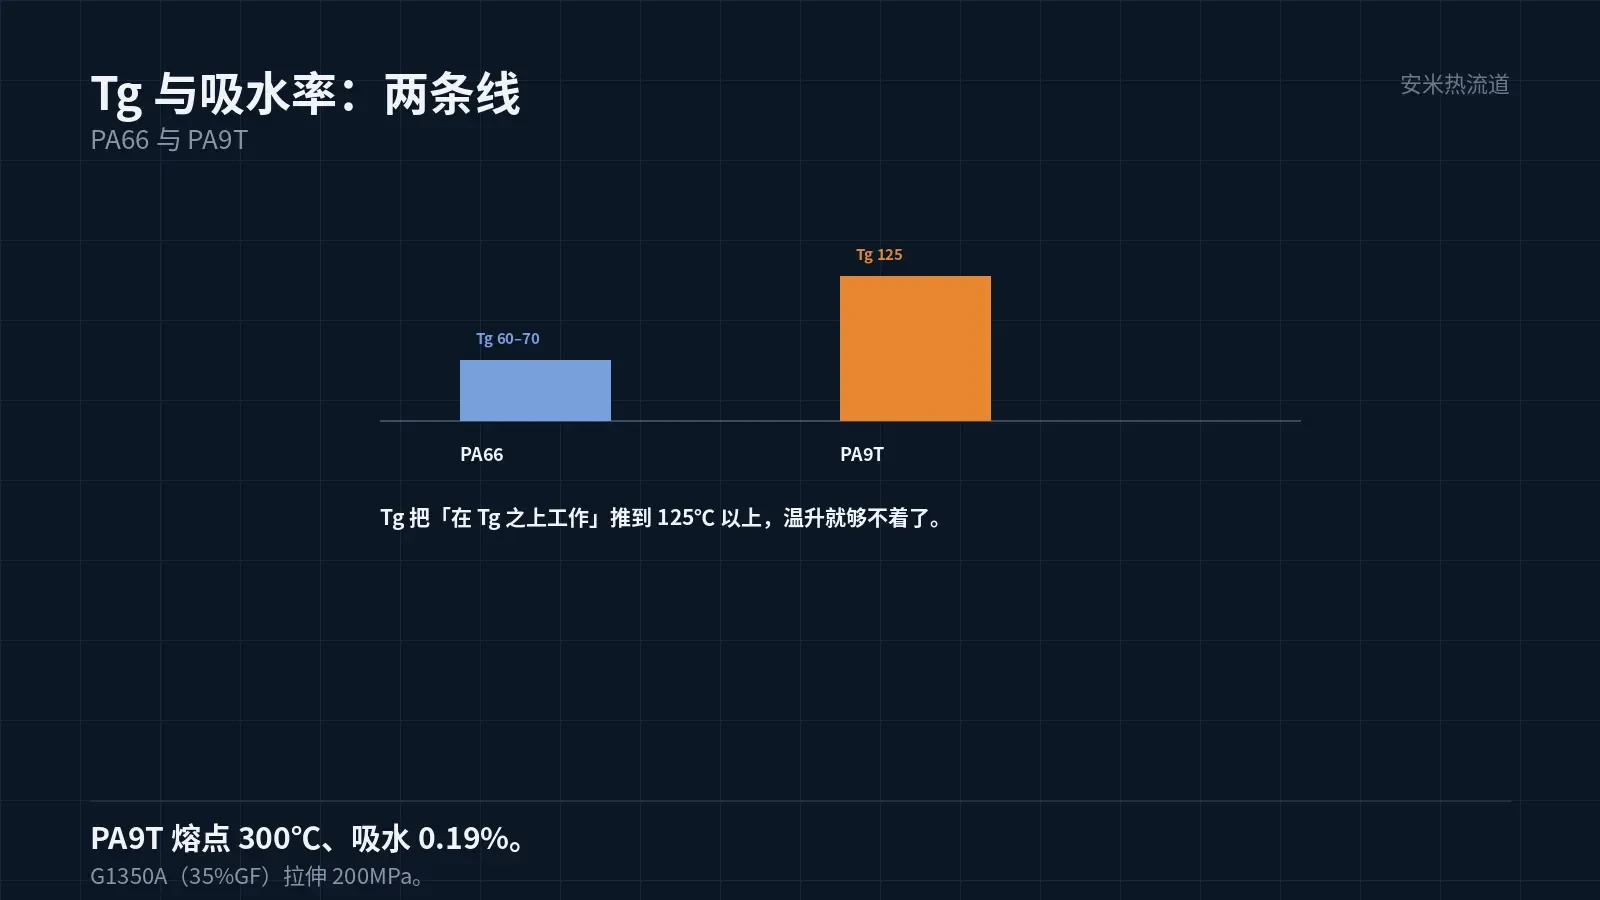
PA66 的 Tg 在 60–70℃。端子的温升把外壳带到 100℃ 以上,材料就在 Tg 之上工作。
Tg 之上,分子链活动能力强,刚性下降、蠕变加快。卡扣的预紧力会随时间衰减。
吸水也是问题。PA66 吸水后尺寸膨胀,密封面变形,防护等级就掉。
所以 PA66 在重载连接器上能用,但寿命与可靠性是短板。这就是换 PA9T 的理由。
注意是「换」,不是「必须换」。轻载、常温的场合,PA66 仍然合适,成本低。
还要看端子的材料。铜端子的温升比铝端子高,外壳的局部温度也跟着高,选材余量要留够。
端子的接触电阻也会随时间上升。接触电阻上升,发热增加,外壳温度进一步升高。
所以重载连接器的温升试验要做「满载 + 长时间」。短时的温升合格,不代表长期合格。
还有一个中间方案:PA66 加玻纤再加耐热稳定剂,成本比 PA9T 低,性能介于两者之间。
这个方案适合温升不高、但要求长寿命的场合。选型时不要一步换到最贵的料。
PA9T 的三个数
熔点 300℃(ISO 11357-3),Tg 125℃,吸水率 0.19%(ISO 62)。三个数都在 PA66 之上。
Kuraray Genestar G1350A 是 35% 玻纤的牌号:拉伸 200MPa、弯曲 285MPa、弯曲模量 10GPa。
Tg 125℃ 这一条最关键。它把「Tg 之上工作」的问题推到 125℃ 以上,重载的温升就够不着了。
吸水率 0.19% 这一条决定密封面。吸水少,尺寸稳,防护等级能长期保持。
所以选 PA9T,不是因为它「更高端」,是因为这两个数刚好压在重载的工况上。
爬电与阻燃
大电流的连接器,爬电距离是硬指标。外壳的材料要耐漏电起痕,具体的等级按客户标准核。
PA9T 的耐漏电起痕性能按牌号不同,增强牌号通常更好。选型时要看牌号的数据表。
阻燃也是同样。连接器通常要求 V-0,具体按客户的安规标准核,不给编号不给数值。
这一条不能靠「尼龙都阻燃」推定。未阻燃的牌号不达标,阻燃牌号的机械性能也会降。
所以外壳的选材,是「机械 + 电气 + 阻燃」三条同时满足,缺一条都不行。
成型要点
干燥:70–90℃、4–8 小时,含水 ≤0.20%。不干燥,熔体带水,件的绝缘性能会掉。
料筒 280–320/285–330/290–340℃,喷嘴 300–350℃。这是原厂给的区间,取中段更稳。
模温原厂未给。外壳这类件取高值,让结晶充分、尺寸稳定、表面光。
浇口按安米的口径只推荐 SD。PA9T 不推荐 TP/VG/PVG,这是材料与浇口的匹配问题。
排气要做好。外壳的深腔多,气排不掉会烧伤,烧伤的位置常常在密封面上。
验证
验证:耐压、绝缘电阻、耐漏电起痕、插拔力、防护等级、温度循环、振动。
防护等级的验证要做 IP67 或者 IP68 的浸水或者喷淋,按客户要求定。
温度循环后的密封性能,是最容易失效的一项。循环几次后,密封面变形,就进水。
插拔力的衰减也要测。卡扣的预紧力衰减,插拔几十次后就锁不住。
把额定电流、温升、防护等级、插拔次数、安规要求发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记